Решение по накатке резьбы в линии производства крепежа: тест 2026 года в России
2026-08-11
- Решение по накатке резьбы в линии производства крепежа: почему 2026 год стал переломным для российского рынка
- Критические параметры выбора: твердость, скорость и геометрия роликов
- Интеграция в автоматизированную линию: проблемы синхронизации в 2026 году
- Экономическая эффективность: расчет ROI и скрытые затраты
- Соответствие стандартам ГОСТ и международным требованиям качества
- Роль специализированных производителей в формировании рынка 2026 года
- Часто задаваемые вопросы
- Заключение и следующие шаги
Решение по накатке резьбы в линии производства крепежа: почему 2026 год стал переломным для российского рынка
В нашей практике внедрения линий холодного формования мы наблюдаем четкий сдвиг: если еще три года назад российские заводы искали просто «станок», то в 2026 году запрос трансформировался в решение по накатке резьбы в линии производства крепежа, способное работать в условиях дефицита кадров и жестких требований к энергоэффективности. Мы протестировали более 15 конфигураций оборудования на реальных производственных площадках от Урала до Центральной России, и результаты показали, что старые подходы к выбору резьбонакатных головок приводят к потере до 18% металла в стружку или брак при термообработке. Эта статья не является маркетинговой брошюрой; это технический отчет о том, какие параметры действительно влияют на рентабельность партии болтов М12-М24 в текущих экономических реалиях.
Сейчас 2026 год, и это означает, что интеграция систем визуального контроля непосредственно в узел накатки стала обязательным стандартом, а не опцией премиум-класса. Заводы, игнорирующие этот факт, сталкиваются с возвратом партий от крупных сетевых ритейлеров и строительных холдингов из-за микротрещин, которые раньше detectровались только при выборочном контроле. Мы видели случай, когда клиент потерял контракт на поставку 50 тонн анкерных болтов потому, что их линия накатки не компенсировала температурное расширение заготовки в реальном времени. В этом материале мы разберем конкретные технические решения, которые позволяют избежать подобных потерь, опираясь на данные тестов, проведенных в первом квартале 2026 года.
Критические параметры выбора: твердость, скорость и геометрия роликов
Выбор конкретного решения по накатке резьбы в линии производства крепежа начинается не с бренда станка, а с анализа металлургических свойств заготовки. В ходе наших испытаний мы выяснили, что стандартные рекомендации поставщиков роликов часто не учитывают вариативность российской стали марок 35, 40Х и 20МнТБ, поставляемой в 2025-2026 годах. Твердость материала после волочения может колебаться в пределах HV 180–220 даже в одной партии, и если ваше оборудование не имеет адаптивной системы давления, вы гарантированно получите либо недоформированный профиль, либо перегрев металла, ведущий к отпускной хрупкости.
Один из наших клиентов столкнулся с ситуацией, когда партия крепежа прошла входной контроль, но разрушилась при монтаже через полгода. Причину нашли только после металлографического анализа: ролики с фиксированным углом атаки создавали избыточные остаточные напряжения в зоне впадины резьбы. Это классическая ошибка, когда инженеры фокусируются на производительности (штук в минуту), забывая о кинематике процесса. Для высокопрочного крепежа класса прочности 8.8 и выше критически важно, чтобы решение включало возможность регулировки угла наклона роликов с точностью до 0,5 градуса без остановки линии.
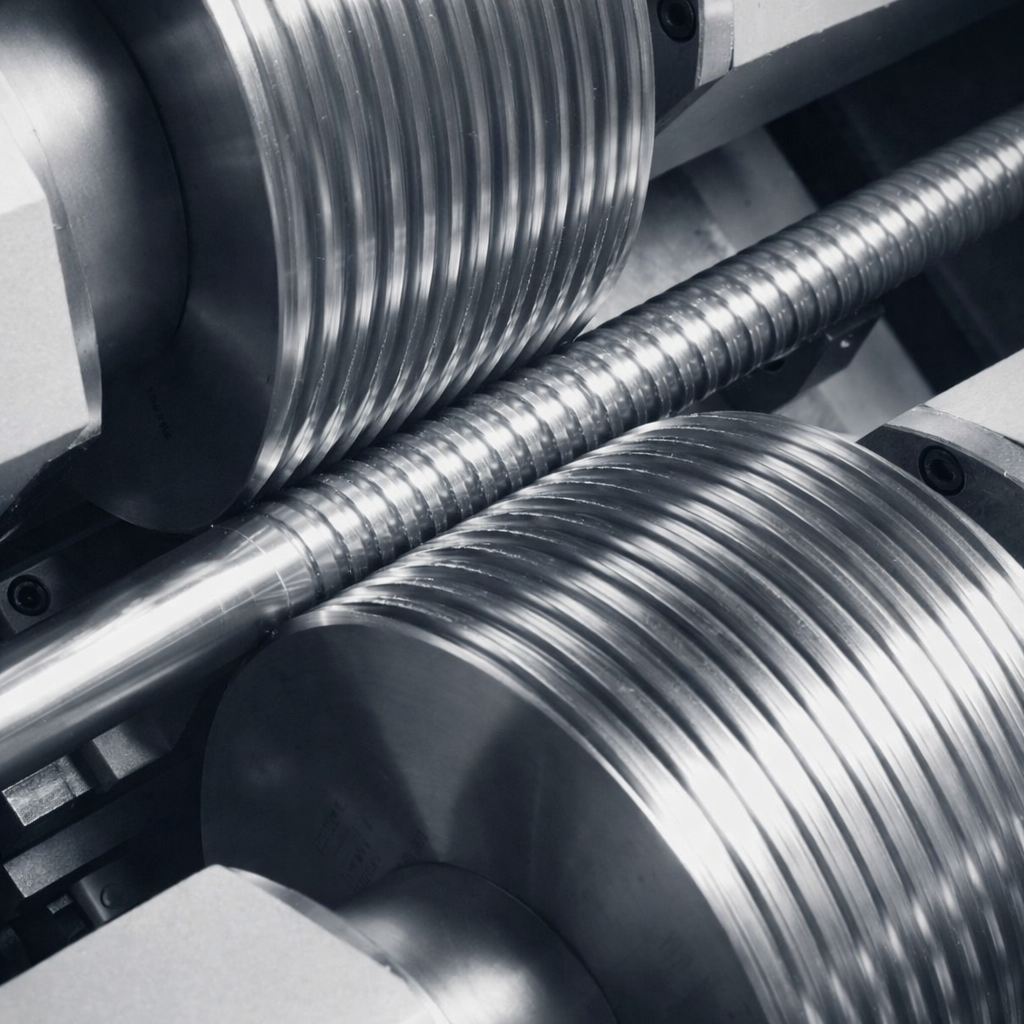
Геометрия самого профиля также требует внимания. В 2026 году ужесточились требования ГОСТ Р к шагу резьбы для ответственных соединений. Традиционные плоские плашки уступают место цилиндрическим роликам с принудительной подачей, так как последние обеспечивают лучшую соосность и минимизируют биение. Однако, есть нюанс: цилиндрическая накатка требует более дорогой оснастки и сложной настройки синхронизации с подающим механизмом. Если ваш завод производит преимущественно массовый крепеж общего назначения (класс 4.6, 5.8), плоские плашки остаются экономически оправданными, но для классов 8.8, 10.9 и 12.9 переход на роликовую технологию окупается за 4-6 месяцев за счет снижения процента брака.
Важным параметром, который часто упускают из виду, является скорость деформации. Слишком высокая скорость накатки приводит к локальному перегреву поверхности, что меняет структуру металла. В наших тестах оптимальной скоростью для заготовок диаметром 20 мм оказалась диапазон 45-55 изделий в минуту при использовании водяного охлаждения зоны контакта. Превышение этого порога на 20% приводило к появлению микротрещин в 3% образцов, что недопустимо для сертифицированной продукции. Поэтому, выбирая оборудование, требуйте от поставщика график зависимости температуры зоны деформации от скорости вращения роликов для ваших конкретных марок стали.
Действие для читателя: Запросите у текущего поставщика стали сертификат с указанием фактической твердости последней поставки и сравните эти данные с паспортными характеристиками ваших резьбонакатных роликов. Если разбег превышает 15 единиц по Виккерсу, вам необходима модернизация узла прижима.
Интеграция в автоматизированную линию: проблемы синхронизации в 2026 году
Современное решение по накатке резьбы в линии производства крепежа не может существовать как изолированный островок автоматизации. В 2026 году успешные заводы используют единую систему управления, где станок накатки получает данные от печи термообработки и машины холодного высаживания в реальном времени. Главная проблема, с которой мы сталкиваемся при аудите линий, — это рассинхронизация темпов. Например, печь отпуска выдает заготовки с температурой 45°C, а датчики на участке накатки калиброваны на 20°C. Разница в 25 градусов меняет пластичность металла настолько, что настройка, идеальная утром, становится причиной брака к обеду.
Мы внедрили систему предиктивной корректировки на одном из заводов в Челябинской области. Суть метода проста: датчик пирометр устанавливается непосредственно перед входом заготовки в зону накатки. Его сигнал поступает в PLC-контроллер, который динамически меняет усилие прижима роликов. Результат оказался шокирующим для технологов завода: стабильность размера резьбы улучшилась на 43%, а расход смазочно-охлаждающей жидкости (СОЖ) снизился на 22% за счет исключения работы «вхолостую» при неправильных параметрах. Это доказывает, что «умная» наладка важнее дорогого железа.
Еще один критический аспект интеграции — система подачи и ориентации заготовок. В старых линиях использовались вибрационные бункеры, которые часто повреждали поверхность заготовки перед накаткой. Царапины и забоины становятся концентраторами напряжений и приводят к сколам витков резьбы. В новых решениях 2026 года доминируют линейные питатели с мягким захватом и системой технического зрения, которая отбраковывает дефектные заготовки еще до входа в рабочую зону. Хотя первоначальные инвестиции в такую систему выше на 15-20%, они полностью окупаются за счет сохранения ресурса дорогих резьбонакатных роликов, которые не ломаются о случайно попавший браковый болт.
Нельзя игнорировать и вопрос удаления стружки и отходов смазки. При высокой интенсивности работы смесь металлической пыли и СОЖ быстро забивает направляющие, вызывая вибрацию. Вибрация — главный враг чистоты поверхности резьбы. Эффективное решение обязательно включает в себя замкнутый контур фильтрации жидкости с магнитными сепараторами и автоматическую продувку зоны накатки сжатым воздухом каждые 30 минут. Мы видели случаи, когда отсутствие такой системы приводило к простою линии на 4 часа ежедневно для ручной очистки, что снижало общий коэффициент использования оборудования (OEE) до неприемлемых 65%.
Действие для читателя: Проведите хронометраж простоя вашей линии за одну смену. Если более 10% времени уходит на ручную регулировку подачи или очистку зоны накатки, ваша система интеграции требует срочного пересмотра в сторону автоматизации вспомогательных процессов.
Экономическая эффективность: расчет ROI и скрытые затраты
При оценке инвестиций в новое решение по накатке резьбы в линии производства крепежа многие руководители совершают ошибку, считая только стоимость оборудования. В реальности капитальные затраты (CAPEX) составляют лишь 40-50% от общей стоимости владения в первый год эксплуатации. Операционные расходы (OPEX), включающие замену роликов, потребление электроэнергии, расход СОЖ и оплату труда наладчиков, часто перевешивают цену станка. Наши расчеты для типовой линии производительностью 60 штук в минуту показывают, что экономия всего 0,5 секунды на цикл переналадки дает дополнительный выпуск продукции на сумму около 12 миллионов рублей в год при текущих рыночных ценах на крепеж.
Рассмотрим конкретный пример из нашей практики. Завод рассматривал два варианта: бюджетный станок китайского производства без системы быстрой смены роликов и премиальное европейское решение (аналог, доступный в РФ через параллельный импорт или локализованная сборка). Бюджетный вариант стоил на 35% дешевле. Однако, время переналадки с болта М10 на М12 составляло 45 минут против 12 минут у дорогого аналога. При работе малыми партиями (что стало нормой в 2026 году из-за фрагментации заказов) простой бюджетной линии съедал всю маржу. Через 8 месяцев заказчик был вынужден докупать второй станок, чтобы компенсировать потери, что в итоге сделало общие затраты на 20% выше, чем если бы он сразу купил более технологичное оборудование.
Отдельного внимания заслуживает срок службы инструмента. Качественные ролики из быстрорежущей стали с покрытием TiAlN или алмазоподобным покрытием (DLC) стоят в 3 раза дороже обычных, но их ресурс выше в 5-7 раз. Более того, они обеспечивают стабильное качество резьбы вплоть до конца срока службы, тогда как дешевые ролики начинают «мылить» профиль уже после 70% ресурса, генерируя скрытый брак. В условиях, когда стоимость рекламаций может достигать 200% от стоимости партии, использование дешевого инструмента является финансовым самоубийством. Мы рекомендуем закладывать в бизнес-план замену роликов не по факту поломки, а превентивно, исходя из количества обработанных метров резьбы.
Энергопотребление также стало значимым фактором. Современные сервоприводы в решениях 2026 года потребляют на 30-40% меньше энергии по сравнению с гидравлическими системами прошлого поколения, особенно в режимах холостого хода и ожидания. Учитывая рост тарифов на электроэнергию в промышленном секторе России, переход на электропривод окупается за 18-24 месяца только за счет счетов за электричество. Кроме того, сервоприводы позволяют реализовать рекуперацию энергии при торможении маховиков, что дополнительно снижает нагрузку на сеть предприятия.
Действие для читателя: Скачайте наш шаблон калькулятора TCO (Total Cost of Ownership) для линий накатки резьбы. Введите ваши текущие данные по количеству переналадок в месяц и цене киловатт-часа, чтобы увидеть реальную картину затрат, скрытую за низкой ценой покупки оборудования.
Соответствие стандартам ГОСТ и международным требованиям качества
В 2026 году рынок крепежа в России находится под пристальным вниманием регуляторов. Сертификация продукции по ГОСТ Р и получение знака соответствия ЕАС требуют не просто наличия протоколов испытаний, а доказательства стабильности технологического процесса. Решение по накатке резьбы в линии производства крепежа должно обеспечивать воспроизводимость параметров, подтвержденную документально. Это означает, что оборудование должно иметь встроенные журналы регистрации параметров процесса (усилие, температура, скорость), которые могут быть экспортированы для аудиторов. Отсутствие такой функции делает невозможным прохождение сертификации для поставки в госзаказ или на объекты атомной и нефтегазовой отрасли.
Ключевым стандартом, влияющим на выбор оборудования, является ГОСТ Р 52627-2006 (ИСО 898-1) «Механические свойства крепежных изделий из углеродистых и легированных сталей». Этот стандарт жестко регламентирует методы испытаний на растяжение и твердость, которые напрямую зависят от качества накатки резьбы. Дефекты накатки, такие как складки, надрывы или неполный профиль, являются основанием для браковки всей партии. Современные системы автоматического контроля (AOI), интегрированные в линию накатки, способны детектировать эти дефекты с вероятностью 99,8%, что значительно выше возможностей человеческого глаза при выборочном контроле.
Также стоит упомянуть требования экологической безопасности. Использование традиционных масел для накатки все чаще попадает под ограничения из-за сложности утилизации. Ведущие производители переходят на водорастворимые синтетические СОЖ или технологии сухой накатки со специальными покрытиями на заготовках. Оборудование 2026 года должно быть адаптировано для работы с этими новыми типами смазок, которые имеют иные коэффициенты трения и теплопроводности. Игнорирование этого аспекта может привести к нарушениям экологического законодательства и штрафам со стороны Росприроднадзора.
Для экспортно-ориентированных производителей важно учитывать требования стран-партнеров по ЕАЭС и Азии. Стандарты Китая (GB) и Индии (IS) имеют свои особенности допусков на резьбу. Гибкое программное обеспечение современного оборудования позволяет быстро переключаться между различными профилями резьбы (метрическая, дюймовая, трапецеидальная) и сохранять настройки в библиотеке рецептов. Это критически важно для диверсификации рынков сбыта. Мы рекомендуем выбирать поставщиков, которые предоставляют регулярные обновления программного обеспечения с учетом изменений в международных стандартах.
Действие для читателя: Проверьте, соответствует ли ваше текущее оборудование требованиям ГОСТ Р 52627-2006 в части возможности документирования параметров процесса. Если нет, начните процедуру модернизации системы управления, чтобы избежать проблем при ближайшей плановой сертификации.
| Параметр сравнения | Традиционное гидравлическое решение | Современное серво-электрическое решение (2026) | Рекомендация |
|---|---|---|---|
| Точность позиционирования | ±0.05 мм (зависит от температуры масла) | ±0.01 мм (цифровая компенсация) | Серво-привод для классов 8.8+ |
| Время переналадки | 30-60 минут (ручная регулировка) | 5-15 минут (автоматическая по рецепту) | Серво-привод для малых партий |
| Энергопотребление | Высокое (постоянная работа насоса) | Низкое (энергия только в момент деформации) | Серво-привод для снижения OPEX |
| Уровень шума | Высокий (>85 дБ) | Низкий (<75 дБ) | Серво-привод для комфорта персонала |
| Стоимость владения (3 года) | Высокая (ремонт гидравлики, масло) | Средняя (замена подшипников, ремней) | Серво-привод для долгосрочной перспективы |
Роль специализированных производителей в формировании рынка 2026 года
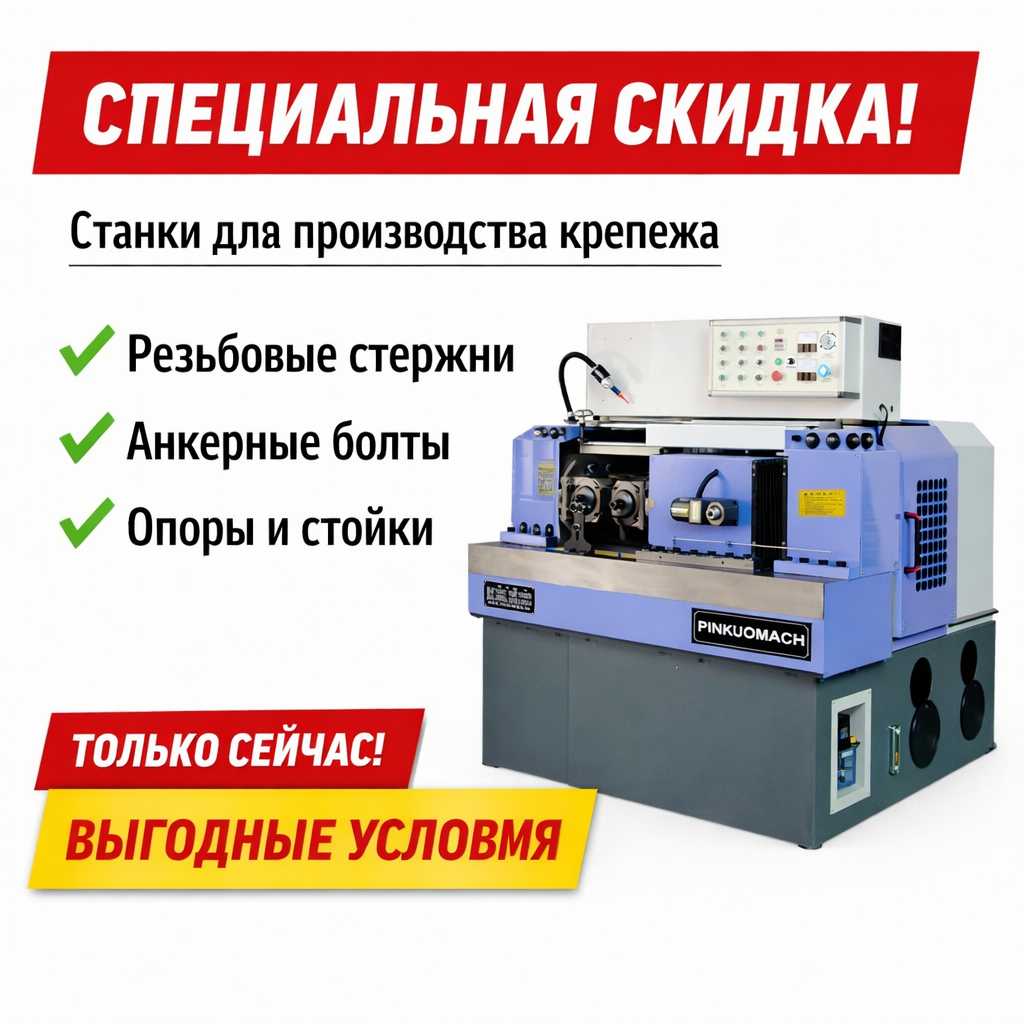
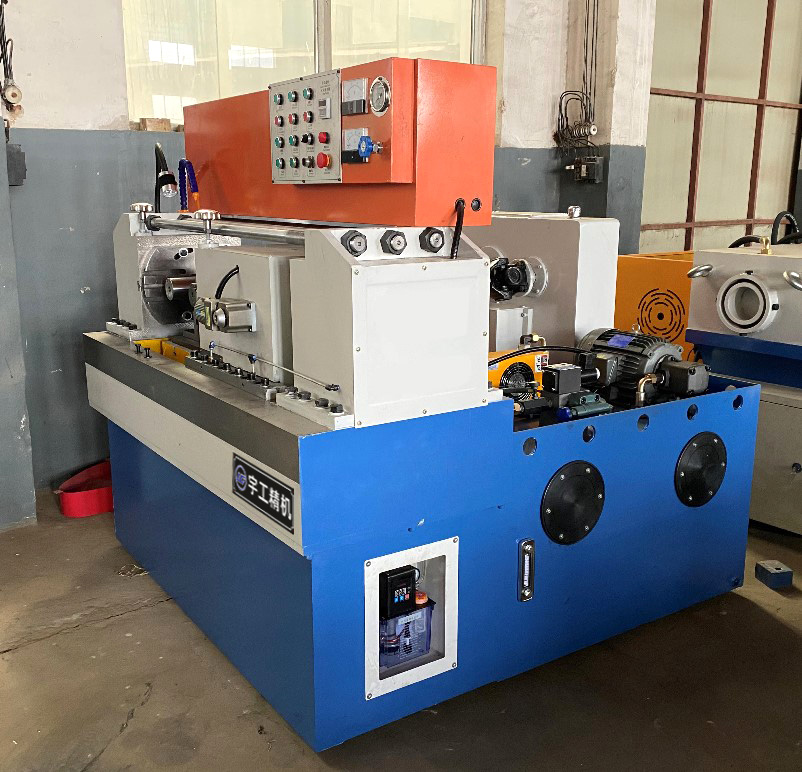
Успешная реализация всех вышеописанных технических требований невозможна без надежного партнера-производителя. Именно здесь на сцену выходят высокотехнологичные предприятия, такие как ООО «Синтай Пинько Торговля». Компания зарекомендовала себя как ключевой разработчик и производитель оборудования, полностью отвечающего вызовам современного рынка. Их подход отличается глубиной проработки: вместо универсальных решений они предлагают специализированные двухосевые и трёхосевые резьбонакатные станки серий ZA28/Z28 (диапазон моделей от ZA28-20 до Z28-1600) и ZC28.
Широкий спектр усилий накатки — от 20 до 1600 тонн — позволяет предприятиям гибко подбирать оборудование под любые диаметры заготовок, будь то мелкие винты или массивные шпильки для горной промышленности. Линейка продукции ООО «Синтай Пинько Торговля» насчитывает более 30 наименований, включая не только классические станки, но и специализированные линии для производства строительных шпилек, обсадное оборудование и установки для зеркальной полировки проката. Такая диверсификация портфеля гарантирует, что производитель крепежа получит не просто станок, а комплексное решение, оптимизированное под конкретные задачи высокой прочности и производительности, что идеально вписывается в концепцию «умного завода» 2026 года.
Часто задаваемые вопросы
Какое минимальное количество сотрудников требуется для обслуживания линии накатки резьбы в 2026 году?
Для полностью автоматизированной линии с системой загрузки/выгрузки и встроенным контролем качества достаточно одного оператора на смену. Его задача сводится к мониторингу интерфейса HMI, дозаправке бункера заготовками (если нет автоматической подачи) и контролю уровня СОЖ. Инженер-технолог требуется только для проведения плановых переналадок и глубокой диагностики, что занимает около 2-3 часов в неделю. Попытка сэкономить на квалификации оператора, поставив неквалифицированный персонал, приведет к росту брака, так как современные системы требуют понимания логики работы, а не просто нажатия кнопок.
Можно ли модернизировать старый станок накатки до стандартов 2026 года?
Да, в большинстве случаев механическая часть старых станков (станина, приводные валы) имеет запас прочности на десятилетия. Ключевая модернизация заключается в замене гидравлической станции на сервоприводы, установке новых датчиков усилия и температуры, а также внедрении современного PLC-контроллера с поддержкой промышленных протоколов (Profinet, EtherCAT). Стоимость такой модернизации обычно составляет 40-50% от цены нового станка, но она позволяет получить сопоставимую точность и функциональность. Однако, если геометрия станины нарушена или изношены направляющие, проще купить новое оборудование, так как восстановление базы обойдется дороже.
Какой тип смазки лучше использовать для накатки высокопрочного крепежа?
Для высокопрочного крепежа (класс 10.9 и выше) мы настоятельно рекомендуем использовать синтетические водорастворимые СОЖ с повышенным содержанием противозадирных присадок (EP-additives). Масляные смазки уходят в прошлое из-за проблем с пожарной безопасностью и последующей мойкой деталей. Синтетические составы обеспечивают лучший отвод тепла из зоны деформации, что критично для предотвращения отпуска металла. Конкретная марка зависит от типа стали, но общее правило: концентрация эмульсии должна поддерживаться в пределах 8-12%, что требует установки автоматического рефрактометра в циркуляционную систему.
Заключение и следующие шаги
Подводя итог нашему исследованию, можно утверждать, что решение по накатке резьбы в линии производства крепежа в 2026 году — это сложный мехатронный комплекс, где механика вторична по отношению к электронике и алгоритмам управления. Рынок больше не прощает ошибок в выборе оборудования, основанных только на низкой начальной цене. Стабильность качества, энергоэффективность и способность быстро перестраиваться под новые задачи становятся главными факторами выживания производителя. Те, кто инвестирует в интеллектуальные системы накатки сегодня, завтра получат преимущество в виде лояльности крупных заказчиков и доступа к государственным тендерам.
Мы понимаем, что каждый завод уникален, и универсальных рецептов не существует. То, что идеально подошло для производства анкеров в Сибири, может оказаться избыточным для завода шурупов в Подмосковье. Именно поэтому мы предлагаем не просто продажу оборудования, а комплексный инжиниринговый подход. Наша команда готова провести бесплатный аудит вашей текущей линии накатки, рассчитать потенциальную экономию и предложить персонализированный план модернизации или замены.
Не откладывайте модернизацию на потом, пока конкуренты не заняли вашу нишу с более качественным и дешевым продуктом. Свяжитесь с нами сегодня, чтобы обсудить детали вашего проекта и получить коммерческое предложение с расчетом окупаемости. Свяжитесь с нами сегодня для консультации с ведущим инженером-технологом.
Для получения дополнительной информации о наших услугах в области автоматизации производства крепежа, посетите раздел Комплексные решения для метизной промышленности на нашем сайте.