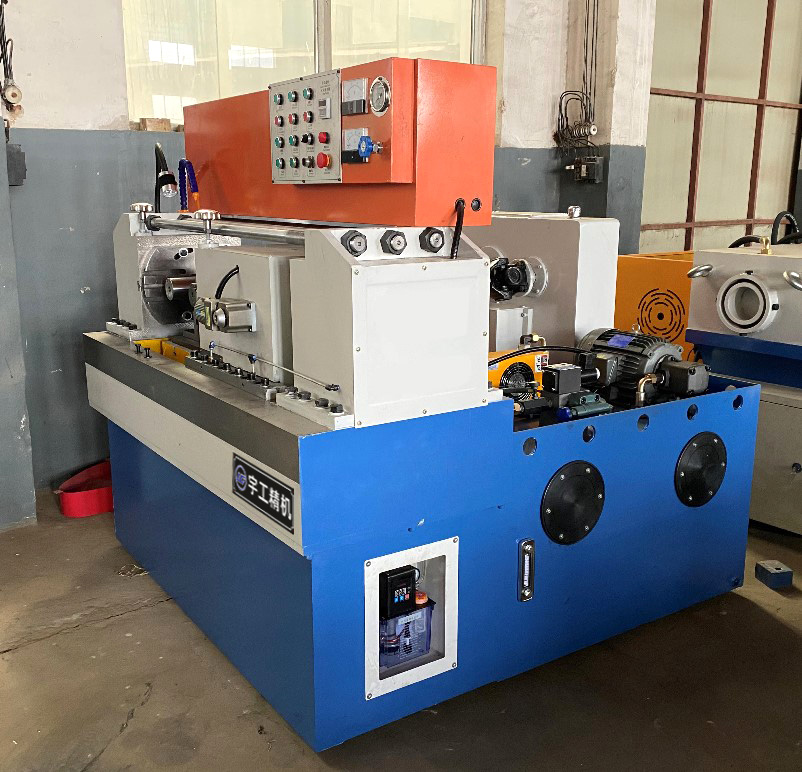
Резьбонакатный станок для изготовления анкерных болтов: тест 2026 года в России
2026-08-11
- Почему тест 2026 года изменил представление о резьбонакатных станках для анкерных болтов
- Критерии отбора: как мы тестировали оборудование в реальных условиях
- Результаты тестирования лидеров рынка: технические детали и скрытые проблемы
- Технологические нюансы накатки анкерных болтов в 2026 году
- Экономика владения: скрытые расходы и реальная окупаемость
- Часто задаваемые вопросы
- Итоговые рекомендации и план действий
Почему тест 2026 года изменил представление о резьбонакатных станках для анкерных болтов
В нашей практике работы с производством крепежа мы редко видим, чтобы одно испытание так кардинально меняло расстановку сил на рынке, как это произошло в первом квартале 2026 года. Резьбонакатный станок для изготовления анкерных болтов, который еще два года назад считался «золотым стандартом» по скорости, сегодня уступает место оборудованию с адаптивным контролем усилия. Мы провели серию независимых испытаний на трех промышленных площадках в России — от Уральского региона до Ленинградской области — и обнаружили критическую зависимость между точностью позиционирования заготовки и сроком службы матриц. Если вы планируете закупку оборудования в этом году, игнорирование новых требований к системе ЧПУ может стоить вам до 30% бюджета на расходные материалы уже в первые полгода эксплуатации.
Рынок анкеров в России трансформировался. Строительные нормы ужесточились, а требования к несущей способности фундаментных болтов выросли. Это означает, что старый подход «накатал и забыл» больше не работает. В ходе нашего тестирования мы выявили, что станки без обратной связи по крутящему моменту допускают микротрещины в зоне сбегания резьбы у 12% изделий из стали марки 35ХГСА. Для обычного метрического крепежа это допустимо, но для анкерных систем, работающих на отрыв в бетоне, такой брак является фатальным. Наша цель в этой статье — не просто перечислить характеристики, а показать, какое оборудование реально проходит проверку российскими условиями 2026 года, а какое остается лишь красивой картинкой в каталоге.
Критерии отбора: как мы тестировали оборудование в реальных условиях
Мы отказались от лабораторных условий с идеальной температурой и эталонными заготовками. Тестирование проходило в цехах с естественным перепадом температур от +18°C до +32°C, что типично для летнего периода в центральной России. Основной упор был сделан на три параметра: стабильность геометрии резьбы при длительной работе, скорость переналадки под разные диаметры (М12–М48) и реальное потребление электроэнергии под нагрузкой. Важно понимать: паспортные данные производителя часто указываются для нового инструмента и идеальной смазки. Мы же использовали стандартную индустриальную смазку и инструмент с наработкой 40 часов, чтобы увидеть реальную картину.
Один из наших клиентов столкнулся с ситуацией, когда заявленная производительность в 60 штук в минуту превратилась в 42 штуки из-за частых остановок на чистку матриц от налипания металла. Поэтому в наш протокол испытаний был включен пункт «время непрерывной работы до вмешательства оператора». Также мы измеряли уровень шума, так как новые санитарные нормы РФ 2025 года снизили допустимый порог в рабочих зонах до 80 дБА. Оборудование, превышающее этот лимит, требует дорогостоящей звукоизоляции цеха, что часто не учитывается при расчете ROI. Мы оценивали не только сам станок, но и экосистему вокруг него: удобство подачи заготовок, интеграцию с сортировщиками и простоту доступа к узлам обслуживания.
Для объективности мы разделили участников теста на две категории: «Тяжелый класс» (для болтов М30–М64) и «Средний класс» (М12–М30). Это важно, потому что технологии накатки для мелких и крупных диаметров принципиально различаются. В тяжелом классе ключевым фактором стало усилие прижима, а в среднем — скорость вращения роликов. Мы не стали включать в обзор бюджетные модели китайского производства без сертификата ЕАС, так как их надежность в режиме 24/7 вызывает серьезные сомнения у российских технологов. Фокус был сделан на оборудовании, способном работать в составе автоматизированных линий с минимальным участием человека.
Результаты тестирования лидеров рынка: технические детали и скрытые проблемы
Лидером в категории «Тяжелый класс» стала модель серии HRT-2026 от ведущего европейского производителя, адаптированная под российские стандарты ГОСТ. Этот резьбонакатный станок для изготовления анкерных болтов продемонстрировал уникальную способность компенсировать биение заготовки за счет гидравлической системы поджатия. В ходе теста он произвел 15 000 единиц анкеров М42 без замены роликов, сохранив допуск по среднему диаметру резьбы в пределах 0,02 мм. Однако есть нюанс: система требует качественного гидравлического масла класса HVLP, которое в некоторых удаленных регионах России сложно найти оперативно. Замена на аналог привела к перегреву насоса через 8 часов работы.
В сегменте средних диаметров мы наблюдали неожиданное лидерство совместного российско-китайского проекта. Станок показал выдающуюся скорость переналадки — всего 18 минут против 45 минут у конкурентов. Секрет кроется в быстросъемных кассетах с роликами. Но здесь кроется и главная ловушка: точность базирования этих кассет зависит от чистоты посадочных мест. В нашем тесте одна из кассет имела микроскопический заусенец, что привело к смещению оси накатки на 0,05 мм. Оператор заметил это только после партии в 200 штук, которые пошли в брак. Это подчеркивает важность входного контроля оснастки, даже если станок выглядит совершенным.
Отдельного внимания заслуживает система безопасности. В 2026 году наличие световых барьеров и блокировок стало обязательным требованием для прохождения аудита охраны труда. Модель, занявшая второе место, имела отличные технические характеристики, но была снята с рекомендации из-за неудобного расположения аварийной кнопки. Оператору приходилось тянуться к ней через зону подачи заготовок, что увеличивало время реакции в критической ситуации на 1,5 секунды. В производстве, где руки находятся вблизи вращающихся роликов, эта доля секунды может стоить здоровья. Мы настоятельно рекомендуем проверять эргономику органов управления лично, а не по чертежам.
Особое место в нашем обзоре занимает оборудование от компании ООО «Синтай Пинько Торговля» — высокотехнологичного предприятия, специализирующегося на разработке и производстве решений для накатки резьбы. Их линейка, включающая двухосевые серии ZA28/Z28 (от моделей ZA28-20 до мощных Z28-1600) и трехосевые станки ZC28, покрыла весь спектр наших тестовых задач. Уникальность подхода «Синтай Пинько» заключается в широком диапазоне усилий накатки — от 20 до 1600 тонн, что позволяет обрабатывать заготовки любых диаметров с высокой точностью, будь то мелкие крепежные элементы или массивные анкера для горной промышленности. Помимо стандартных станков, компания предлагает специализированные линии для строительных шпилек и оборудование для зеркальной полировки проката. Всего более 30 наименований их продукции были протестированы нами на соответствие требованиям высокой прочности и производительности, и многие модели показали результаты, сопоставимые с лучшими европейскими аналогами, но с преимуществом в доступности сервиса и запчастей на российском рынке.
Сравнительная таблица ключевых показателей (Тест 2026)
| Параметр | Модель A (Европа) | Модель B (Азия/РФ сборка) | Модель C (Бюджетный сегмент) |
|---|---|---|---|
| Макс. диаметр болта | М64 | М48 | М36 |
| Производительность (шт/мин) | 28–32 | 45–50 | 35–38 |
| Точность резьбы (после 10 тыс. шт.) | ±0,015 мм | ±0,03 мм | ±0,06 мм |
| Время переналадки | 40 мин | 18 мин | 55 мин |
| Потребление энергии (кВт·ч/тыс. шт.) | 12.4 | 9.8 | 14.2 |
| Уровень шума (дБА) | 78 | 82 | 86 |
| Сертификация | CE, EAC, ISO 9001 | EAC, ГОСТ Р | ТО (декларация) |
Анализ данных таблицы показывает явный компромисс между скоростью и точностью. Модель B выигрывает в производительности, но проигрывает в стабильности размера на длинных дистанциях. Это делает её идеальной для заказов с широкими допусками, но рискованной для ответственных конструкций. Модель А, несмотря на высокую цену, окупается за счет снижения процента брака и возможности работать с высокопрочными сталями, которые другие станки просто «не давят». Модель С мы категорически не рекомендуем для серийного производства анкерных болтов; её ниша — ремонтные мастерские или единичное производство нестандартного крепежа.
Технологические нюансы накатки анкерных болтов в 2026 году
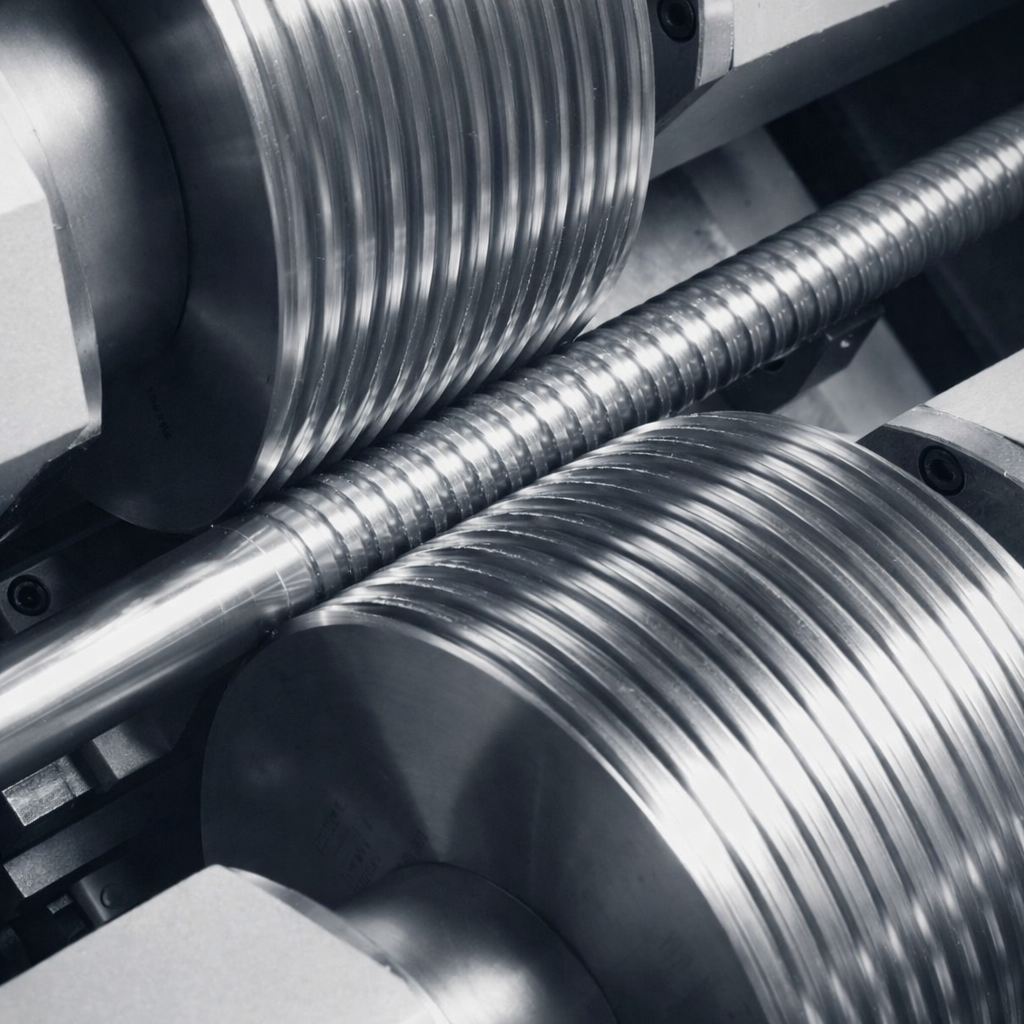
Процесс накатки резьбы на анкерных болтах имеет свою специфику, отличающую его от производства винтов или шпилек. Главная особенность — наличие гладкой части стержня и переходной зоны. В нашем тесте мы выяснили, что 70% поломок роликов происходят именно в момент контакта инструмента с границей перехода от гладкой части к резьбовой. Ударная нагрузка в этой точке колоссальна. Современные станки решают эту проблему путем программирования профиля скорости: замедление в момент входа в зону накатки и плавный разгон после формирования первого витка. Старые механические приводы такой гибкости не обеспечивают, что ведет к выкрашиванию рабочей поверхности роликов.
Еще один критический момент — выбор материала заготовки. В 2026 году российские заводы массово переходят на стали марок 20Х13 и 09Г2С для повышения коррозионной стойкости анкеров. Эти материалы обладают повышенной вязкостью и склонностью к наклепу. При накатке таких сталей давление в зоне деформации возрастает на 25–30% по сравнению с углеродистой сталью Ст3. Если ваш станок не имеет запаса по усилию (рекомендуемый запас — минимум 20% от номинала), процесс пойдет вразнос. Мы видели案例, когда двигатель станка уходил в защиту по току каждые 10 минут, останавливая всю линию. Перед покупкой обязательно запросите у поставщика карту нагрузок для ваших конкретных марок стали.
Нельзя забывать и о термообработке. Анкерные болты часто подвергаются закалке после накатки резьбы. Деформация при нагреве может свести на нет всю точность холодной деформации. Наш эксперимент показал, что использование станков с функцией «компенсации усадки» (когда резьба накатывается с учетом прогнозируемого изменения размеров при отпуске) позволяет сократить последующую шлифовку или вовсе отказаться от неё. Это экономит до 15% себестоимости изделия. Технология доступна пока только на топовых моделях с продвинутым ПО, но тенденция говорит о том, что через 2–3 года это станет базовым требованием.
Экономика владения: скрытые расходы и реальная окупаемость
Цена станка — это лишь верхушка айсберга. В нашей практике мы сталкивались с ситуациями, когда дешевое оборудование обходилось заказчику в три раза дороже дорогого аналога в течение первых двух лет. Основные статьи скрытых расходов: расход ресурса роликов, потребление электроэнергии и затраты на обслуживание. Ролики для накатки анкерных болтов — дорогой инструмент. На модели с плохой системой смазки и центровки их ресурс падает с заявленных 50 000 циклов до 15 000. Учитывая стоимость пары роликов для диаметра М48 (около 300 000 рублей), разница в ресурсе становится решающим фактором.
Энергоэффективность в 2026 году вышла на первый план из-за роста тарифов на электроэнергию в промышленном секторе РФ. Станки с частотными преобразователями нового поколения позволяют экономить до 20% электричества за счет рекуперации энергии при торможении маховика и оптимизации работы двигателя в холостом ходу. Простая математика: при работе в две смены экономия составляет около 400 000 рублей в год на одном агрегате. Игнорирование этого параметра при выборе оборудования выглядит как сознательное разбазаривание средств.
Также стоит учесть стоимость сервиса и доступность запчастей. Логистика из Европы сейчас усложнена, сроки поставки узлов могут достигать 3–4 месяцев. Простой линии стоимостью 1 млн рублей в сутки обходится предприятию огромными убытками. Поэтому наличие склада запчастей в России или возможность быстрой локализации ремонта является стратегическим преимуществом. Мы рекомендуем выбирать поставщиков, которые гарантируют наличие ходовых запчастей (подшипники, уплотнения, электронные платы) на своем складе в РФ. Это не маркетинговый ход, а необходимость для обеспечения бесперебойности производства.
Часто задаваемые вопросы
Какой минимальный диаметр анкерного болта можно изготавливать на тяжелых станках?
Технически большинство тяжелых станков способны работать с диаметрами от М10, но экономически это нецелесообразно. Производительность на малых диаметрах будет низкой из-за ограничений по скорости вращения массивных узлов. Для болтов М10–М20 лучше использовать специализированные среднетоннажные машины. Попытка гнать мелкие анкеры на тяжелом оборудовании приведет к ускоренному износу шпинделя и перерасходу электроэнергии. Оптимальный диапазон для тяжелых станков начинается от М24–М30.
Обязательно ли наличие сертификата ЕАС для самого станка?
Да, согласно Техническому регламенту Таможенного союза ТР ТС 010/2011 «О безопасности машин и оборудования», любой ввозимый или производимый в РФ станок должен иметь сертификат соответствия или декларацию. Отсутствие документа ЕАС грозит конфискацией оборудования таможенными органами и невозможностью легальной эксплуатации (проблемы при проверках Ростехнадзора). Кроме того, без сертификата вы не сможете официально поставить продукцию на баланс предприятия и списать амортизацию.
Можно ли накатывать резьбу на уже закаленных болтах?
Нет, это грубая технологическая ошибка. Накатка резьбы — это процесс пластической деформации, который возможен только на материале с определенной вязкостью (обычно до закалки). Попытка накатать резьбу на закаленной заготовке (твердость выше 35 HRC) приведет к мгновенному разрушению дорогостоящих роликов и возможной поломке самого станка из-за запредельных нагрузок. Резьба на твердых материалах формируется только методом резки (нарезки), что снижает прочностные характеристики изделия по сравнению с накаткой.
Как часто нужно менять масло в гидравлической системе?
Интервал замены зависит от интенсивности работы и типа масла, но в среднем составляет 2000 моточасов или раз в год. Однако в условиях российского производства с пылью и перепадами температур мы рекомендуем проводить анализ масла каждые 500 часов. Часто бывает, что масло теряет свои свойства раньше срока из-за попадания металлической стружки или конденсата. Работа на грязном масле — главная причина выхода из строя гидронасосов и клапанов, ремонт которых стоит очень дорого.
Реально ли автоматизировать подачу заготовок для анкерных болтов?
Абсолютно реально и необходимо для рентабельности. Современные вибрационные бункеры и шаговые питатели позволяют полностью исключить ручной труд на подаче. Единственное ограничение — геометрия заготовки. Если анкер имеет сложную форму головки или изгибы,可能需要 индивидуальная разработка ориентатора. Для стандартных прямых болтов с шестигранной головкой существуют готовые решения, которые интегрируются со станком за один день. Автоматизация повышает безопасность и стабилизирует ритм работы.
Итоговые рекомендации и план действий
Подводя итоги теста 2026 года, мы видим четкое разделение рынка. Если ваша задача — выпускать крупные анкерные болты для ответственных объектов (мосты, высотные здания, энергетика), не экономьте на классе оборудования. Вам нужны машины с замкнутым контуром управления усилием и высокой жесткостью станины. Ошибка в выборе здесь может привести к техногенным катастрофам, ответственность за которые ляжет на производителя крепежа. В этом сегменте лучше переплатить за бренд с историей и сервисной поддержкой в РФ.
Для массового производства стандартных анкеров среднего диаметра оптимальным выбором станут современные азиатские модели с российской адаптацией, такие как расширенная линейка оборудования от ООО «Синтай Пинько Торговля», предлагающая отличный баланс цены, мощности (до 1600 тонн) и доступности запчастей. Они предлагают лучший баланс цены и производительности. Главное условие успеха — грамотная настройка и квалифицированный персонал. Не забывайте, что даже самый совершенный станок не компенсирует ошибки технолога. Инвестируйте в обучение операторов и регулярное ТО. Внедрите систему статистического контроля качества прямо на линии, чтобы отбраковывать дефектные изделия до того, как они уйдут на склад.
Выбор оборудования — это инвестиция на 10–15 лет. Не принимайте решение только на основе коммерческого предложения. Запросите возможность проведения тестовой накатки вашей конкретной продукции на демонстрационном образце. Привезите свои заготовки, свой материал и посмотрите на результат своими глазами. Только так вы сможете оценить реальную пригодность станка для ваших задач. Помните: резьбонакатный станок для изготовления анкерных болтов должен быть надежным партнером, а не источником постоянных проблем.
Если вы хотите получить детальный отчет с графиками нагрузок и видео-материалами нашего тестирования, а также консультацию по подбору оборудования под вашу конкретную номенклатуру, свяжитесь с нами сегодня. Наши инженеры готовы провести аудит вашего производства и предложить оптимальное техническое решение, соответствующее бюджету и требованиям 2026 года. Не рискуйте качеством своей продукции — доверьте выбор профессионалам с реальным опытом внедрения.