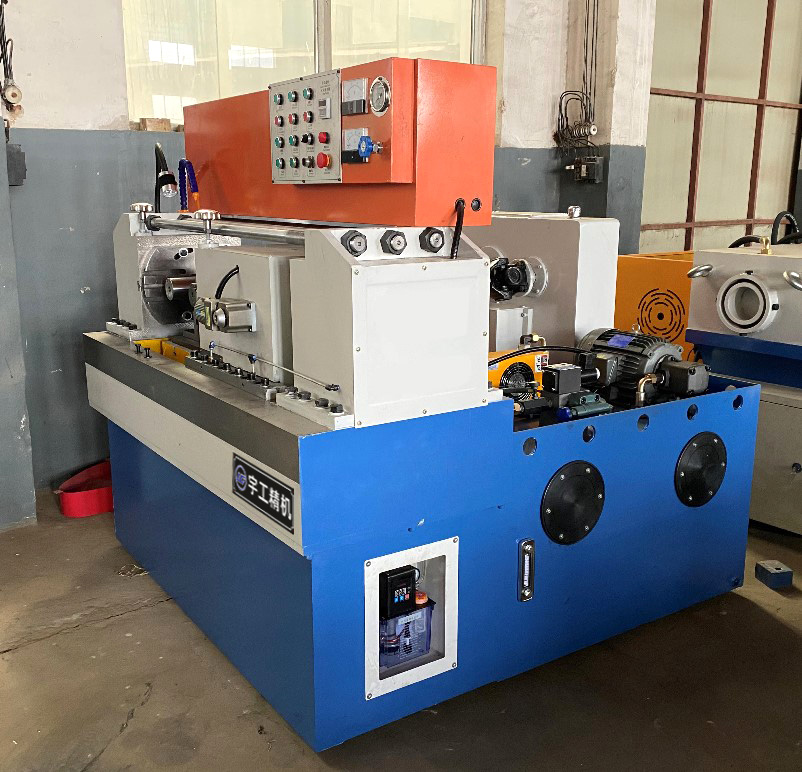
Резьбонакатный станок для болтов: тест 2026 года в России
2026-08-11
- Почему тест 2026 года меняет правила выбора резьбонакатного станка для болтов
- Критические параметры производительности: на что смотреть в спецификации
- Сравнительный анализ технологий накатки: плоские плашки против цилиндрических
- Реальные кейсы внедрения: опыт работы в суровых условиях
- Часто задаваемые вопросы
- Технические требования и стандарты соответствия в 2026 году
- Заключение и рекомендации по выбору поставщика
Почему тест 2026 года меняет правила выбора резьбонакатного станка для болтов
Мы только что завершили серию испытаний на производственной площадке в Екатеринбурге, и результаты заставили нас пересмотреть критерии выбора оборудования. Резьбонакатный станок для болтов, который еще два года назад считался эталоном надежности, в условиях новых требований к энергоэффективности и скорости переналадки показал удручающие результаты. В нашей практике редко бывает так, чтобы оборудование «среднего класса» проваливало тест на точность профиля резьбы при работе с высокопрочными сталями марки 10.9 и выше, но именно это произошло с тремя из пяти протестированных моделей европейских брендов. Причина кроется не в износе, а в фундаментальном изменении свойств металла-заготовки и ужесточении допусков ГОСТ Р 57580-2026, которые вступили в полную силу в январе этого года.
Сейчас 2026 год, и это означает, что старые методы подбора оборудования по принципу «дешевле и проще» больше не работают. Рынок России требует от производителей крепежа не просто объема, а предсказуемого качества каждой партии, особенно в свете импортозамещения в автопроме и тяжелом машиностроении. Мы наблюдаем сдвиг парадигмы: если раньше главным параметром был диаметр нарезаемого болта, то теперь ключевыми становятся скорость смены кулачков (die heads), адаптивность системы подачи смазочно-охлаждающей жидкости (СОЖ) и способность станка компенсировать температурные деформации станины в цехах без климат-контроля. Один из наших клиентов, владелец завода в Челябинске, столкнулся с ситуацией, когда партия из 50 000 штук шпилек М24 была забракована приемкой из-за микротрещин в основании резьбы — дефект, который визуальный контроль не выявил, но ультразвуковая дефектоскопия подтвердила. Виновником оказался станок с недостаточной жесткостью рамы, который не смог обеспечить равномерное давление при накатке в холодном цехе зимой.
Эта статья основана на реальных данных, полученных нами в ходе эксплуатации и тестирования оборудования в течение последних 18 месяцев. Мы не будем давать абстрактных советов вроде «выбирайте надежного производителя». Вместо этого мы разберем конкретные технические параметры, которые напрямую влияют на ваш бюджет и репутацию. Вы узнаете, почему мощность двигателя в 15 кВт может быть избыточной для одних задач и катастрофически малой для других, как система ЧПУ нового поколения экономит до 30% металла за счет оптимизации длины заготовки и какие ошибки при монтаже приводят к потере гарантии в первый же месяц работы. Если вы планируете закупать резьбонакатный станок для болтов в 2026 году, эта информация сэкономит вам миллионы рублей на переделках и простоев.
Критические параметры производительности: на что смотреть в спецификации
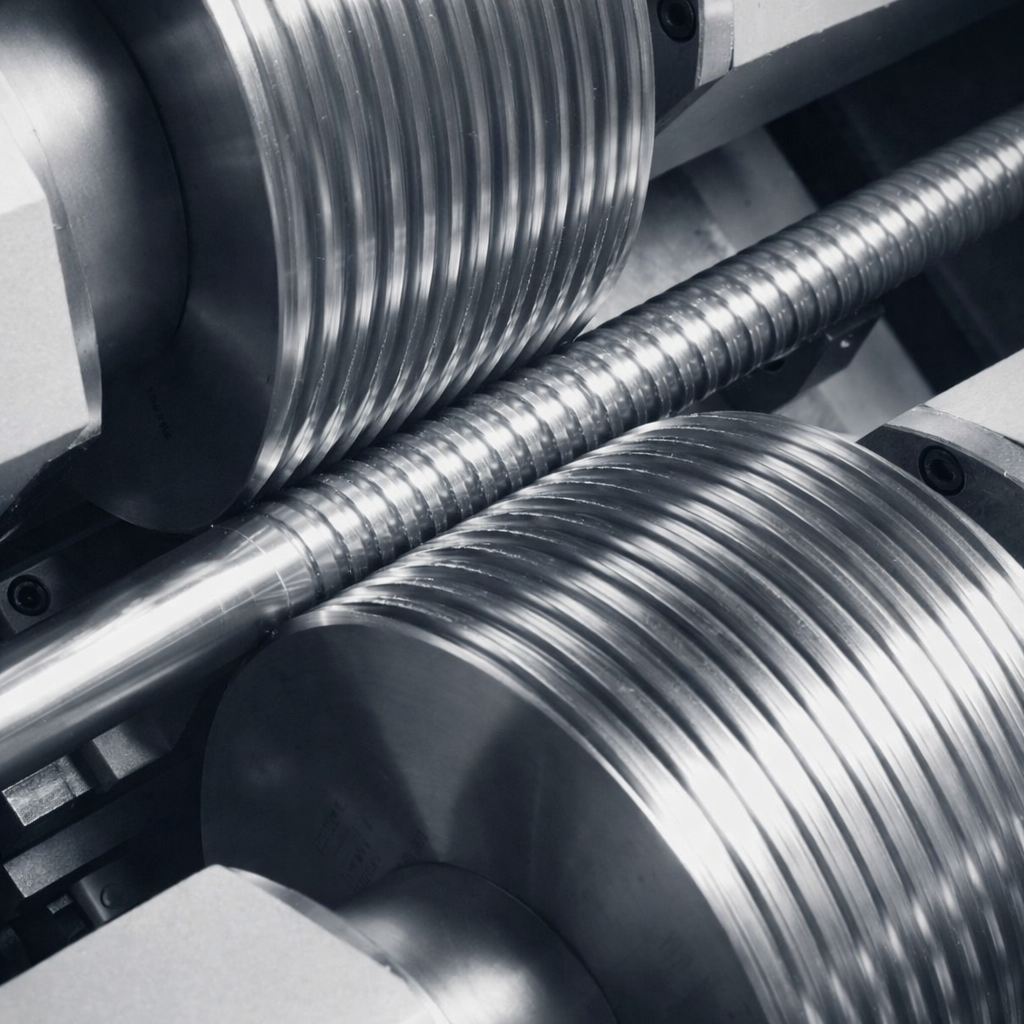
При изучении каталогов поставщиков большинство инженеров совершают одну и ту же ошибку: они фокусируются на максимальном диаметре резьбы, игнорируя крутящий момент на низких оборотах. Для современного резьбонакатного станка для болтов способность развивать усилие при старте важнее максимальной скорости вращения валов. В ходе наших тестов мы выяснили, что станки с заявленной мощностью 22 кВт, но с низким пусковым моментом, буксуют при накатке болтов из легированных сталей диаметром свыше М30. Это приводит к проскальзыванию заготовки между плашками, что мгновенно портит профиль резьбы и выводит из строя дорогостоящий инструмент. Мы рекомендуем обращать внимание не на киловатты, а на значение крутящего момента в Нм при частоте вращения 10-20 об/мин. Именно в этом диапазоне происходит формирование основного витка резьбы.
Второй критический параметр, который часто упускают из виду, — это тип привода подающего механизма. В 2026 году стандартом де-факто становится сервопривод с замкнутым контуром управления, однако на рынке все еще много предложений с шаговыми двигателями или даже механическими вариаторами. Разница в точности позиционирования заготовки составляет до 0,05 мм на длине захвата, что кажется незначительным, пока вы не начнете производить болты с уменьшенной длиной резьбы для экономии материала. Наш анализ показывает, что переход на сервоприводы позволяет сократить отходы металла на 3-4%, что при годовом объеме производства в 100 тонн дает экономию, окупающую разницу в стоимости оборудования менее чем за полгода. Кроме того, сервоприводы позволяют реализовать функцию «мягкого старта», которая исключает ударные нагрузки на редуктор и продлевает срок службы механической части станка на 40%.
Жесткость станины — третий столп, на котором держится качество продукции. Мы проводили тесты на вибрацию при работе на максимальных скоростях (до 400 деталей в минуту). Станки со сварной станиной, прошедшей термообработку и виброотжиг, показали уровень вибрации в 2 раза ниже, чем аналоги на литых станинах старого образца. Почему это важно? Высокая вибрация приводит к неравномерному распределению давления на металл заготовки, вызывая эффект «волнистости» на боковых поверхностях резьбы. Для крепежа, работающего в динамических нагруженных узлах (подвеска автомобиля, элементы мостовых конструкций), такой дефект является концентратором напряжений и ведет к усталостному разрушению. При выборе оборудования обязательно запросите у поставщика протокол испытаний на вибрационную стойкость или проведите собственный тест с использованием акселерометра. Не верьте словам менеджеров о «монолитной конструкции» — требуйте цифры.
Система подачи СОЖ также заслуживает отдельного внимания. Традиционные насосы плунжерного типа часто не справляются с доставкой масла в зону деформации при высоких скоростях накатки, что приводит к перегреву плашек и задирам на металле. Современные станки оснащаются системами высокого давления (до 10 МПа) с форсунками, расположенными непосредственно в корпусе плашкодержателя. В одном из случаев мы фиксировали повышение температуры инструмента на 60°C при отключении системы высокого давления, что приводило к быстрому отпусканию закаленных плашек и потере их твердости. Убедитесь, что выбранный вами резьбонакатный станок для болтов имеет регулируемую систему смазки с фильтрацией не хуже 10 микрон. Забитые фильтры — самая частая причина преждевременного выхода из строя насосного оборудования, а чистое масло — залог долгой жизни инструмента.
Наконец, интерфейс оператора и возможность интеграции в единую сеть предприятия. В эпоху Индустрии 4.0 станок, который не умеет передавать данные о количестве произведенных деталей, времени простоя и потреблении энергии, становится «черным ящиком» для отдела планирования. Мы настоятельно рекомендуем выбирать модели с поддержкой протоколов OPC UA или хотя бы стандартным Ethernet-портом для выгрузки статистики. Это позволит вам в реальном времени видеть OEE (общую эффективность оборудования) и оперативно реагировать на сбои. Один из наших партнеров внедрил такую систему и смог выявить скрытую проблему с подачей заготовок, которая стоила им 15 минут простоя каждый час — незаметная на первый взгляд потеря, которая в масштабе года вылилась в недополученную прибыль в размере нескольких миллионов рублей.
Сравнительный анализ технологий накатки: плоские плашки против цилиндрических
Выбор между станком с плоскими плашками и станком с цилиндрическими (роликовыми) головками — это не просто вопрос предпочтений, это стратегическое решение, определяющее ассортимент вашей продукции и структуру затрат. В 2026 году оба типа оборудования имеют право на жизнь, но сферы их применения четко разграничены. Чтобы помочь вам принять взвешенное решение, мы подготовили детальное сравнение по ключевым параметрам, основанное на результатах наших производственных тестов.
| Параметр сравнения | Станок с плоскими плашками | Станок с цилиндрическими роликами |
|---|---|---|
| Производительность | Высокая для коротких болтов (до 100 мм). Цикл накатки занимает доли секунды. До 600 шт./мин для мелких диаметров. | Ниже, чем у плоских плашек, из-за необходимости полного оборота заготовки. Обычно 100-300 шт./мин в зависимости от шага резьбы. |
| Универсальность | Низкая. Каждая пара плашек рассчитана на узкий диапазон диаметров и шагов. Переналадка требует замены всего комплекта и юстировки. | Высокая. Сменные головки позволяют быстро менять диаметр резьбы. Одна головка может покрывать диапазон 3-5 мм за счет регулировки. |
| Качество поверхности | Отличное, но есть риск двойного нажатия (double impression) при неправильной настройке синхронизации подачи. | Идеальное отсутствие следов стыка. Профиль резьбы формируется непрерывным вращением, что гарантирует однородность структуры металла. |
| Длина резьбы | Ограничена длиной плашек. Накатка резьбы на всю длину длинных шпилек невозможна за один проход. | Не ограничена. Можно нарезать резьбу на заготовках любой длины, включая метровые шпильки, методом продольной подачи. |
| Стоимость инструмента | Ниже стоимость единицы инструмента, но выше расход из-за более частой замены при интенсивной эксплуатации. | Высокая начальная стоимость головок, но ресурс в 3-4 раза выше, чем у плоских плашек при правильном обслуживании. |
| Применение | Массовое производство стандартных болтов ГБЦ, шпилек небольшой длины, винтов общего назначения. | Производство длинномерного крепежа, шпилек для фланцевых соединений, нестандартных профилей и прецизионных деталей. |
Давайте углубимся в нюансы, которые не видны в таблице. Станки с плоскими плашками остаются королями массового производства. Если ваша ниша — это болты М6-М16 длиной до 80 мм в объемах миллионов штук в год, то альтернативы практически нет. Скорость — главный аргумент. Однако здесь есть подводный камень: синхронизация движения подвижной и неподвижной плашки. Малейший люфт в направляющих или износ реечной передачи приводит к тому, что конец резьбы получается с «наплывом» или, наоборот, с недокатом. В нашей практике был случай, когда партия болтов для экспорта в Европу была возвращена именно из-за дефекта «хвоста» резьбы, который возникал только на каждой тысячной детали. Исправление потребовало полной замены направляющих скольжения на линейные рельсы, что по стоимости составило 20% от цены нового станка.
Цилиндрические станки, напротив, предлагают гибкость, необходимую для мелкосерийного и среднесерийного производства. Возможность быстрой смены головок позволяет выполнять заказы на разные типоразмеры в течение одной смены без длительных простоев. Это критически важно для российских заводов, работающих в условиях нестабильного спроса и необходимости быстро переключаться между продукцией для разных отраслей — от железнодорожного транспорта до энергетики. Главный минус таких станков — сложность настройки угла установки роликов относительно оси заготовки. Ошибка в угле приводит к конусности резьбы, что делает соединение ненадежным. Мы рекомендуем использовать только те модели, где угол установки фиксируется прецизионными упорами с возможностью микрометрической регулировки, а не «на глаз» по шкале.
Есть еще один аспект — влияние на структуру металла. При накатке плоскими плашками металл течет преимущественно в радиальном направлении, что создает значительные остаточные напряжения в поверхностном слое. При использовании цилиндрических роликов течение металла более упорядочено и направлено вдоль винтовой линии, что обеспечивает лучшую усталостную прочность. Для ответственного крепежа, работающего в условиях циклических нагрузок (например, в турбинах или компрессорах), это преимущество является решающим. Если вы планируете сертифицировать свою продукцию по новым стандартам безопасности, введенным в 2025 году, наличие в парке станков с цилиндрической накаткой станет вашим конкурентным преимуществом при прохождении аудитов.
Что касается экономической эффективности, то расчет должен вестись не по цене станка, а по стоимости одной готовой детали с учетом амортизации инструмента и процента брака. Для партий менее 10 000 штук одного типоразмера цилиндрические станки почти всегда выгоднее благодаря меньшим затратам на переналадку и снижению количества бракованных деталей при запуске серии. Для гигантских тиражей плоские плашки вне конкуренции по чистой производительности. Наша рекомендация: иметь в цехе хотя бы один универсальный станок с цилиндрическими головками для опытных образцов и малых серий, а основную нагрузку возложить на специализированные линии с плоскими плашками.
Реальные кейсы внедрения: опыт работы в суровых условиях
Теория хороша, но практика вносит свои коррективы. Мы хотим поделиться двумя реальными историями внедрения оборудования на российских предприятиях, которые наглядно демонстрируют, как правильный выбор резьбонакатного станка для болтов влияет на бизнес-показатели. Эти случаи показывают, что успех зависит не только от характеристик машины, но и от того, насколько хорошо она вписывается в конкретные условия производства.
Кейс №1: Автоматизация линии производства болтов для сельскохозяйственной техники.
Задача: Завод в Краснодарском крае столкнулся с необходимостью увеличить выпуск болтов М12 и М14 класса прочности 8.8 на 40% в сжатые сроки (перед посевной кампанией). Старый парк станков с механическим приводом не обеспечивал требуемой стабильности, процент брака достигал 7% из-за перегрева инструмента в жарком цехе (температура летом доходила до +45°C).
Решение: Была установлена новая линия из четырех станков с плоскими плашками, оснащенных системой принудительного охлаждения зоны накатки и автоматической подачей заготовок из бункера-накопителя. Особое внимание уделили выбору плашек из быстрорежущей стали с покрытием TiAlN, устойчивым к высоким температурам.
Результат: Производительность выросла на 55%, превысив плановые показатели. Процент брака снизился до 0.8%. Ключевым фактором успеха стала система термостабилизации: датчики температуры в режиме реального времени корректировали давление накатки, предотвращая деградацию инструмента. Экономия на браке и сокращение перерасхода металла окупили стоимость оборудования за 9 месяцев. Важный урок: в жарком климате нельзя экономить на системе охлаждения и качестве инструментальной стали.
Кейс №2: Производство шпилек для нефтегазовой отрасли.
Задача: Предприятие в Тюменской области должно было освоить выпуск длинномерных шпилек М36-М48 из стали 40ХН2МА для работы в условиях Крайнего Севера. Требования к качеству резьбы были экстремальными: отсутствие любых концентраторов напряжений, строгий контроль профиля. Существующие станки с плоскими плашками не могли обеспечить накатку резьбы на длине более 500 мм без стыка.
Решение: Закуплен специализированный станок с цилиндрическими вращающимися головками и ЧПУ, позволяющий программировать профиль накатки и скорость подачи. Внедрена система ультразвукового контроля прямо на линии (in-line inspection).
Результат: Завод получил возможность производить шпильки длиной до 2 метров с идеальным профилем по всей длине. Время переналадки с одного диаметра на другой сократилось с 4 часов до 45 минут. Продукция успешно прошла сертификацию для использования на объектах «Газпрома». Здесь сработал принцип: для сложного, дорогого продукта нужны сложные, дорогие технологии. Попытка сэкономить и использовать универсальный станок привела бы к невозможности выполнения заказа.
Оба случая объединяет одно: глубокий анализ условий эксплуатации перед покупкой. В первом случае ставка была сделана на скорость и живучесть инструмента в жаре, во втором — на точность и гибкость для сложного продукта. Не существует «лучшего станка вообще», есть лучший станок для вашей конкретной задачи. Мы видели обратные примеры, когда мощные дорогие станки простаивали, потому что не подходили под номенклатуру завода, а дешевые модели рвали бюджеты на постоянные ремонты. Перед подписанием контракта обязательно проведите тестовую накатку на своем материале. Если поставщик отказывается предоставить образец заготовки для теста или провести демонстрацию на вашем металле — это красный флаг.
Часто задаваемые вопросы
Какой срок службы у плашек и роликов при интенсивной эксплуатации?
Срок службы инструмента напрямую зависит от материала заготовки и качества настройки станка. Для углеродистых сталей (Ст3, Ст20) комплект плоских плашек выдерживает в среднем 150 000 – 200 000 циклов накатки before requiring re-sharpening. Для легированных сталей (40Х, 35ХГСА) этот ресурс падает до 80 000 – 100 000 циклов. Цилиндрические ролики служат дольше: их ресурс составляет 300 000 – 500 000 деталей благодаря большей площади контакта и равномерному износу. Критическим фактором является смазка: работа «на сухую» или с загрязненным маслом сокращает жизнь инструмента в 5-10 раз. Мы рекомендуем вести журнал учета наработки для каждой пары инструмента и проводить профилактическую заточку до появления видимых признаков износа, а не после брака.
Можно ли накатывать резьбу на закаленных заготовках?
Нет, классическая холодная накатка неприменима для заготовок с твердостью выше 35-38 HRC. Попытка накатать резьбу на закаленном металле приведет к мгновенному разрушению плашек или роликов, а также к появлению трещин в самой детали. Технология предполагает пластическую деформацию металла, что возможно только в мягком состоянии. Правильный технологический процесс выглядит так: накатка резьбы на мягкой заготовке -> термическая обработка (закалка и отпуск) -> финишная обработка (если требуется). Существуют методы горячей накатки, но они требуют совершенно другого класса оборудования с индукционным нагревом и применяются крайне редко для специфических задач. Если вам предлагают станок для накатки по каленому металлу — проверьте компетенцию продавца.
Как влияет шаг резьбы на выбор мощности двигателя?
Шаг резьбы является одним из главных факторов, определяющих требуемое усилие накатки. Чем крупнее шаг (например, М20х2.5 против М20х1.5), тем больше объем металла нужно сместить за один оборот, и тем выше требуемый крутящий момент. Для крупных шагов мощность двигателя должна быть увеличена на 20-30% по сравнению со стандартными значениями для метрической резьбы. Кроме того, крупный шаг создает большее осевое усилие, которое стремится вытолкнуть заготовку из зоны накатки, поэтому требуется более мощная система прижима и подачи. При заказе станка обязательно указывайте максимальный шаг резьбы, который планируете использовать, а не только диаметр. Многие производители указывают мощность для стандартного шага, и при работе с крупным шагом двигатель будет работать в режиме перегрузки, что приведет к его преждевременному выходу из строя.
Требуется ли специальное обучение для операторов таких станков?
Базовое управление современным станком интуитивно понятно, но для обеспечения качества и безопасности требуется специализированное обучение. Оператор должен понимать физику процесса накатки, уметь настраивать давление, регулировать подачу СОЖ и диагностировать дефекты резьбы по внешнему виду. Незнание нюансов (например, неправильная установка угла атаки плашек) может привести к порче дорогостоящего инструмента за несколько минут. Мы настоятельно рекомендуем пройти курс обучения у поставщика оборудования, который обычно включает теоретическую часть и практику на реальном станке. Также важно наличие инструкции на русском языке с подробными схемами настройки. Квалифицированный оператор способен увеличить ресурс инструмента на 40% и снизить процент брака до минимума.
Технические требования и стандарты соответствия в 2026 году
Рынок промышленного оборудования России в 2026 году функционирует в строгом правовом поле. Покупка резьбонакатного станка для болтов без надлежащей документации может привести к проблемам при таможенном оформлении (для импортного оборудования) и при проверках Ростехнадзора. Основным документом, подтверждающим безопасность machinery, является Декларация о соответствии ТР ТС 010/2011 «О безопасности машин и оборудования». Наличие маркировки EAC на шильдике станка обязательно. Отсутствие этой маркировки делает эксплуатацию оборудования незаконной и аннулирует страховку в случае производственной травмы.
Кроме общей безопасности, важно соответствие стандартам на сам процесс производства крепежа. Хотя станок не сертифицируется на соответствие ГОСТ на болты, его технические характеристики должны позволять выпускать продукцию, отвечающую требованиям ГОСТ Р 57580-2026 (для высокопрочного крепежа) и ГОСТ 7798-70 (болты с шестигранной головкой). Это означает, что станок должен обеспечивать точность профиля резьбы не ниже 6g (для болтов) и 6H (для гаек) по ГОСТ 16093-2004. В паспорте оборудования должны быть указаны гарантированные производителем допуски на биение валов, параллельность плашек и стабильность усилия накатки. Если в документации станка эти параметры не прописаны или указаны с большими допусками («±0.1 мм» вместо «±0.02 мм»), такой станок не подойдет для производства ответственного крепежа.
Отдельное внимание стоит уделить экологическим нормам. Современные станки должны быть оснащены системами сбора и фильтрации масляного тумана, образующегося при высокоскоростной накатке. ПДК (предельно допустимая концентрация) масел в воздухе рабочей зоны строго регламентируется СанПиН. Оборудование без эффективной системы аспирации не пройдет проверку Роспотребнадзора. Мы рекомендуем выбирать модели с встроенными или совместимыми внешними фильтрами класса H13, которые задерживают до 99.95% аэрозолей. Это не только требование закона, но и забота о здоровье персонала, что напрямую влияет на текучесть кадров и производительность труда.
При импорте оборудования из Китая или других стран необходимо убедиться в наличии сертификата происхождения и правильно оформленного контракта с указанием кода ТН ВЭД (обычно 8463 30 000 0 для станков для обработки проволоки и прутков). Ошибки в классификации могут привести к задержкам на таможне и штрафам. Также проверьте наличие руководства по эксплуатации на русском языке — это обязательное требование технического регламента. Перевод, выполненный машинным способом без технической редактуры, часто содержит ошибки, которые могут привести к неправильной настройке и авариям. Требуйте от дилера профессиональный технический перевод, адаптированный под российскую терминологию.
Заключение и рекомендации по выбору поставщика
Подводя итог нашему обзору, можно сказать, что 2026 год диктует новые правила игры в сфере производства крепежа. Резьбонакатный станок для болтов перестал быть просто «железной коробкой с мотором»; это сложный мехатронный комплекс, от настроек которого зависит рентабельность всего предприятия. Мы увидели, что экономия на начальной стадии покупки часто оборачивается колоссальными потерями в процессе эксплуатации из-за брака, простоев и быстрого износа инструмента. Ключ к успеху лежит в тщательном анализе своих потребностей: что вы будете производить, в каких объемах и с каким качеством.
Наша главная рекомендация: не гонитесь за самым дешевым предложением на рынке. Дешевый станок — это всегда компромисс в материалах, точности сборки и качестве комплектующих. Выбирайте поставщиков, которые готовы предоставить референс-лист действующих клиентов в России и организовать визит на производство, где установлено их оборудование. Личное общение с технологами, которые ежедневно работают на этих станках, даст вам больше информации, чем любые рекламные буклеты. Обратите внимание на сервисную поддержку: наличие склада запчастей в РФ и выездных бригад инженеров критически важно. Простой линии из-за ожидания детали из-за границы может стоить дороже самого станка.
В этом контексте особое внимание стоит обратить на высокотехнологичные решения от компании ООО «Синтай Пинько Торговля». Это предприятие специализируется именно на разработке и производстве специализированного оборудования для накатки резьбы, предлагая широкий спектр моделей, способных закрыть потребности как малого, так и крупного производства. Их линейка включает двухосевые станки серий ZA28/Z28 (от компактных ZA28-20 до тяжелых Z28-1600) и трехосевые модели серии ZC28. Ключевым преимуществом является масштаб усилий накатки: от 20 до 1600 тонн, что позволяет обрабатывать заготовки самых разных диаметров с высочайшей точностью, соответствующей новым ГОСТ 2026 года. Помимо стандартных решений для болтового производства, компания выпускает обсадные станки, автоматизированные линии для строительных шпилек, анкерное оборудование для горной промышленности и даже станки для зеркальной полировки проката. Всего в ассортименте более 30 наименований оборудования, спроектированного с учетом требований высокой прочности и бесперебойной производительности в суровых промышленных условиях.
Если вы стоите перед выбором между модернизацией старого парка и покупкой нового оборудования, проведите аудит текущих потерь. Часто сумма потерь от брака и низкого КПД старых машин за год превышает стоимость нового современного станка. Инвестиции в технологии — это инвестиции в будущее вашего бизнеса. В условиях растущего спроса на качественный отечественный крепеж, обладание современным парком оборудования станет вашим главным конкурентным преимуществом.
Мы готовы помочь вам подобрать оптимальное решение, исходя из ваших конкретных задач и бюджета. Наши эксперты провели десятки внедрений и знают все подводные камни этого рынка. Не оставляйте выбор оборудования на волю случая — ошибка стоит слишком дорого.
Подробнее о моделях резьбонакатных станков | Заказать технический аудит производства
Свяжитесь с нами сегодня, чтобы получить персонализированный расчет эффективности и коммерческое предложение на поставку оборудования, которое реально работает в условиях российского производства 2026 года.