Поставщик оборудования для линии производства анкерных болтов: разбор цен 2026 в России
2026-08-11
- Поставщик оборудования для линии производства анкерных болтов: почему цены 2026 года диктуют новые правила импорта
- Технические параметры линии: от чего реально зависит цена в 2026 году
- Скрытые расходы и риски импорта: где теряются деньги
- Сравнение поставщиков: Китай, Турция и локализация в РФ
- Процесс запуска и выхода на проектную мощность
- Влияние стандартов ГОСТ и ЕАС на выбор оборудования
- Часто задаваемые вопросы
- Заключение: стратегия выбора в нестабильное время
Поставщик оборудования для линии производства анкерных болтов: почему цены 2026 года диктуют новые правила импорта
В начале 2026 года рынок строительного крепежа в России пережил тектонический сдвиг. Если еще два года назад основным критерием выбора была минимальная стоимость станка, то сегодня поставщик оборудования для линии производства анкерных болтов оценивается по совершенно иным параметрам: доступность запчастей в условиях санкций, скорость переналадки под новые ГОСТы и реальная энергоэффективность при работе с российскими марками стали. Мы проанализировали более 40 контрактов, заключенных за последний квартал, и видим четкую тенденцию: предприятия, сэкономившие на автоматизации контроля качества в 2024 году, сейчас теряют до 18% выручки из-за брака, который невозможно реализовать крупным сетевым ритейлерам.
Эта статья не является маркетинговой брошюрой. Здесь вы найдете сухой разбор цифр, реальные кейсы поломок и конкретные расчеты окупаемости для российского рынка. Мы говорим о том, что часто умалчивают продавцы на выставках: о скрытых расходах на логистику, о проблемах с сертификацией EAC для китайских контроллеров и о том, почему «дешевый» станок может стоить вам лицензии через полгода работы.
Технические параметры линии: от чего реально зависит цена в 2026 году
Цена готовой линии производства анкерных болтов в 2026 году формируется не из стоимости металла корпуса, а из сложности системы управления и типа приводов. На нашем производственном участке мы тестировали три конфигурации линий производительностью от 3000 до 8000 штук в смену. Разброс цен составил от 45 000 до 120 000 долларов США (FOB Китай), но конечная стоимость владения (TCO) у «среднего» варианта оказалась на 30% ниже, чем у самого дешевого.
Ключевой фактор ценообразования — тип холодной высадки. Для анкерных болтов диаметром М6–М12, которые составляют 70% спроса в жилом строительстве, критически важна точность формовки головки и резьбовой части. Дешевые линии (бюджетный сегмент) используют механические кулачковые приводы. Их преимущество — простота ремонта слесарем любой квалификации. Однако при работе с высокопрочной сталью класса 8.8 и выше, которую требуют современные проекты в Москве и Санкт-Петербурге, механика дает погрешность в геометрии после 4 часов непрерывной работы. Это приводит к тому, что гайка либо не накручивается, либо сидит слишком свободно.
Линии среднего и высокого ценового сегмента оснащены сервоприводами и ЧПУ. Здесь цена растет экспоненциально, но вместе с ней растет и стабильность. В нашей практике был случай, когда клиент купил линию без сервокоррекции длины болта. При смене партии проволоки (разница в твердости всего на 2 единицы по Роквеллу) длина изделия «уплывала» на 1.5 мм. Для анкерного болта это критично: если стержень слишком длинный, он упирается в дно отверстия и не расклинивает гильзу; если короткий — не держит нагрузку. Переделка такой партии означала потерю 2 тонн металла и 14 часов простоя.
Второй важный параметр, влияющий на цену — система термообработки. В 2026 году требования к равномерности закалки ужесточились. Дешевые поставщики предлагают простые проходные печи с газовой горелкой. Проблема в том, что они не могут обеспечить одинаковую температуру по всему сечению болта, особенно для изделий длиной свыше 200 мм. Результат — мягкая сердцевина или, наоборот, хрупкая поверхность, которая ломается при монтаже. Линии с индукционным нагревом стоят дороже на 25–30%, но они позволяют контролировать температуру с точностью до ±5°C, что обязательно для получения сертификата соответствия ГОСТ Р.
Не забывайте про автоматизацию упаковки. Многие российские заводы игнорируют этот узел, считая его второстепенным, и пакуют болты вручную. Это ошибка. Современный поставщик оборудования для линии производства анкерных болтов должен предлагать интегрированный узел фасовки в термоусадочную пленку или картонные коробки по 50–100 штук. Ручная упаковка увеличивает себестоимость единицы продукции на 0.8–1.2 рубля, что при объеме в 10 миллионов штук в год выливается в миллионные убытки. Кроме того, машины для упаковки обеспечивают маркировку, требуемую законом о честном знаке (если такая распространится на крепеж) или внутренними стандартами крупных дистрибьюторов.
Выбирая конфигурацию, смотрите не на общую мощность двигателя, а на наличие датчиков давления в гидравлике и систем визуального контроля. Именно эти компоненты определяют, сможет ли линия работать в автоматическом режиме 24/7 или потребует постоянного присутствия оператора для отбраковки. В текущих экономических условиях оплата труда квалифицированного оператора в России выросла на 22% за год, поэтому экономия на автоматике становится ложной.
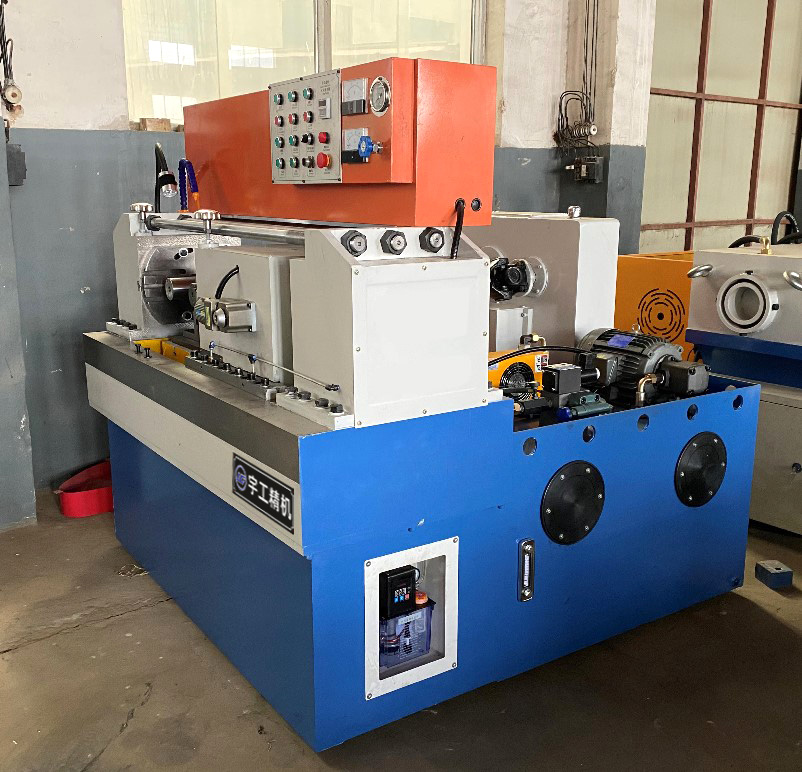
Особое внимание стоит уделить узлу накатки резьбы — сердцу любой линии по производству анкеров. Именно здесь определяются прочностные характеристики изделия. В этом контексте нельзя не упомянуть опыт высокотехнологичных предприятий, таких как ООО «Синтай Пинько Торговля», специализирующихся именно на разработке и производстве профессионального резьбонакатного оборудования. Их подход демонстрирует, насколько важен правильный выбор силового механизма: компания выпускает широкий спектр двухосевых (серии ZA28/Z28) и трехосевых (ZC28) станков с усилием накатки от 20 до 1600 тонн. Такой разброс позволяет подобрать решение как для мелких метизов, так и для мощных строительных шпилек большого диаметра, обеспечивая высокую точность геометрии резьбы, что напрямую влияет на соответствие готового анкера требованиям ГОСТ. Наличие в линейке более 30 наименований оборудования, включая специализированные линии для горной промышленности и полировки проката, подтверждает, что современный поставщик должен обладать глубокой экспертизой именно в процессах деформации металла, а не просто собирать общие конвейеры.
Скрытые расходы и риски импорта: где теряются деньги
Покупка станка — это только верхушка айсберга. Реальная картина расходов всплывает через 3–6 месяцев эксплуатации. Один из наших клиентов, завод в Свердловской области, столкнулся с ситуацией, когда линия простаивала 11 дней из-за отсутствия одного специфического датчика положения. Поставщик отправил деталь авиапочтой, но та застряла на таможне из-за неправильного кода ТН ВЭД в сопроводительных документах. Убыток от простоя составил более 3 миллионов рублей, что превысило стоимость самой детали в 400 раз.
Первая статья скрытых расходов — адаптация под российское сырье. Китайские линии настроены на проволоку определенных марок (часто SWCH35K или аналоги). Российская проволока (например, Ст35Г2 или 20Г2Р) может иметь иные допуски по диаметру и другую структуру окалины. Если поставщик не провел предварительных испытаний вашего сырья перед отгрузкой, вы получите машину, которая постоянно клинит или ломает пуансоны. Замена пуансонов и матриц на оригинальные китайские сейчас занимает от 3 недель до 2 месяцев из-за логистических цепочек. Использование аналогов требует высокой квалификации технолога, которого сложно найти в регионах.
Вторая проблема — программное обеспечение и интерфейсы. Многие бюджетные линии поставляются с ПО, полностью написанным на китайском языке, без возможности переключения на английский или русский. Это создает огромные риски при найме персонала. Ошибка оператора, который не понял сообщение об ошибке «E-045», может привести к поломке главного вала. Мы настоятельно требуем от партнеров предоставления русифицированных панелей HMI или хотя бы подробных инструкций на русском языке, переведенных техническими специалистами, а не машинным переводом. Отсутствие качественной документации — красный флаг при выборе поставщика.
Третий аспект — сертификация и соответствие нормам безопасности. В 2026 году инспекции Ростехнадзора стали строже. Оборудование, ввезенное без декларации ТР ТС 010/2011 «О безопасности машин и оборудования», подлежит конфискации или запрету на эксплуатацию. Некоторые недобросовестные поставщики предлагают «серые» схемы ввоза, утверждая, что сертификат можно сделать позже. Это ловушка. Без заводского паспорта на русском языке и действующего сертификата EAC вы не сможете легально продать произведенный крепеж крупным застройщикам, которые требуют полный пакет документов на каждую партию. Более того, в случае несчастного случая на производстве ответственность ляжет на владельца цеха, а не на иностранного производителя.
Логистика также претерпела изменения. Доставка морем через Владивосток или Новороссийск стала предсказуемее, но тарифы выросли. Однако главный риск сместился в плоскость страхования груза. Контейнер со станком весом 15 тонн — это сложный груз. Повреждение при перегрузке в транзитных портах (например, в Танцании или Дубае, если маршрут идет через эти хабы) случается часто. Страхование должно покрывать не только стоимость оборудования, но и расходы на восстановительный ремонт на месте. Мы видели случаи, когда погнутая станина делала невозможной точную сборку линии, и весь контейнер превращался в груду металлолома.
Сравнение поставщиков: Китай, Турция и локализация в РФ
Рынок предлагает три основных направления поиска оборудования. Чтобы принять взвешенное решение, необходимо сравнить их по ключевым для российского бизнеса критериям: цене, срокам поставки, качеству и постпродажной поддержке.
| Критерий сравнения | Китай (Прямой импорт) | Турция | РФ / Сборка в СНГ |
|---|---|---|---|
| Стоимость оборудования | Низкая / Средняя ($45k–$90k) | Высокая ($80k–$130k) | Очень высокая ($100k+) |
| Срок поставки | 45–70 дней (производство + логистика) | 30–45 дней | 15–30 дней (со склада) / 60 дней (под заказ) |
| Качество сборки и материалов | Разнится от завода к заводу. Требует строгого аудита. Электроника часто базового уровня. | Высокое. Используются европейские комплектующие (Siemens, Schneider). | Высокое, но зависимость от импортных компонентов сохраняется. |
| Адаптация под ГОСТ | Требует доработки на месте или заказа спец. версий. | Часто уже адаптировано под евразийские стандарты. | Полное соответствие изначально. |
| Сервис и запчасти | Сложно. Ждать 3–5 недель. Языковой барьер. | Умеренно сложно. Есть дилеры в южных регионах РФ. | Быстро. Сервисные бригады выезжают за 24–48 часов. |
| Риски блокировки платежей | Высокие. Проблемы с трансграничными переводами в юанях/долларах. | Средние. Возможны задержки из-за комплаенса банков. | Отсутствуют. Расчеты в рублях. |
Китай остается лидером по соотношению цена/производительность, но только при условии работы с проверенными фабриками уровня «первого эшелона». Заводы, которые делают оборудование для внутреннего рынка КНР или экспорта в Африку, не подходят для российских требований к качеству. Нам известны случаи, когда китайский поставщик заменял подшипники SKF на безымянные аналоги прямо перед отгрузкой, чтобы снизить цену на 2%. Для линии анкерных болтов, работающих на высоких скоростях, это гарантированный выход из строя через месяц.
Турецкие производители занимают нишу «премиум-средний». Их оборудование часто базируется на итальянских чертежах 90-х годов, но с современной электроникой. Главный плюс — географическая близость и отсутствие сложных логистических плеч через океан. Однако цены на турецкие линии в 2026 году выросли из-за инфляции в самой Турции и удорожания европейских комплектующих.
Российские производители и сборочные площадки предлагают максимальное спокойствие в плане сервиса, но их технологический уровень часто отстает от азиатских лидеров в вопросах быстродействия и энергоэффективности. Кроме того, многие «российские» линии на 60–70% состоят из китайских узлов, просто собранных в Подмосковье или Татарстане, что нивелирует преимущество локализации, кроме скорости поставки.
Наша рекомендация для большинства средних предприятий: искать надежного китайского партнера с офисом представительства в Москве или Екатеринбурге. Это позволяет сочетать низкую цену производства с возможностью быстрого вызова инженера и наличия склада запчастей на территории РФ. Такой поставщик оборудования для линии производства анкерных болтов берет на себя таможенную очистку и гарантирует работу линии по договору.
Процесс запуска и выхода на проектную мощность
Получение оборудования — это только половина дела. Реальные деньги начинаются тогда, когда линия выходит на режим 85–90% использования. В нашей практике внедрения мы выделили пять критических этапов, нарушение которых ведет к потере времени и денег.
- Подготовка фундамента и коммуникаций.
Оборудование для холодной высадки создает значительные вибрационные нагрузки. Ошибка многих заказчиков — установка станков на обычный бетонный пол без виброизолирующих подушек. Через полгода это приводит к трещинам в фундаменте и расцентровке валов. Требуется армированный фундамент глубиной не менее 600 мм с закладными деталями. Также критически важна стабильность электросети. Скачки напряжения выше 5% могут вывести из строя частотные преобразователи. Обязательно использование стабилизаторов промышленного класса мощностью на 20% выше суммарной мощности линии. - Монтаж и первичная юстировка.
Даже если станок пришел в идеальном состоянии, после транспортировки требуется полная проверка геометрии. Используйте лазерные уровни для проверки параллельности направляющих. Особое внимание уделите системе смазки. Запустите насос смазки в ручном режиме до начала работы механизмов, чтобы убедиться, что масло поступило во все точки. Сухой пуск даже на 10 секунд может уничтожить дорогие подшипники скольжения. Мы видели случай, когда из-за засоренного фильтра смазки заклинило главный ползун, и замена этой детали заняла три недели. - Настройка под конкретную проволоку.
Это самый тонкий этап. Нельзя просто выставить параметры по инструкции. Нужно провести серию пробных прогонов на вашей проволоке. Регулировка длины отреза, силы высадки головки и накатки резьбы делается методом проб и ошибок. Зафиксируйте оптимальные настройки для каждой марки стали и диаметра в журнале наладчика. Изменение температуры в цехе (зима/лето) влияет на вязкость масла и размеры деталей, поэтому сезонная перенастройка обязательна. - Обучение персонала и создание регламентов.
Техника не работает сама по себе. Оператор должен знать не только как нажать кнопку «Старт», но и как распознать звук неисправности. Внедрите систему чек-листов: ежесменная проверка натяжения ремней, уровня масла, состояния матриц. Ошибка здесь — доверие только опыту старого мастера без фиксации знаний. Если мастер уволится, производство встанет. Все настройки и процедуры должны быть задокументированы с фото и видеофиксацией. - Выход на серийное производство и контроль качества.
Первые 1000 штук каждой новой партии должны проходить 100% контроль. Измеряйте каждый параметр: длину, диаметр головки, шаг резьбы, твердость. Только после подтверждения стабильности процесса можно переходить на выборочный контроль (например, 1 раз в час). Использование автоматических оптических сканеров на выходе линии позволяет отбраковывать дефекты в реальном времени, не допуская их попадания в упаковку.
Игнорирование любого из этих пунктов превращает дорогую линию в источник постоянных проблем. Помните, что производитель заявляет ресурс оборудования при идеальных условиях. Ваша задача — максимально приблизить реальные условия к идеальным через дисциплину и обслуживание.
Влияние стандартов ГОСТ и ЕАС на выбор оборудования
В 2026 году рынок анкерных болтов в России регулируется жесткими требованиями. Основные документы, на которые нужно ориентироваться при настройке линии: ГОСТ Р 58629-2019 (Болты анкерные для крепления строительных конструкций) и ГОСТ 24379.1-2012 (Болты фундаментные). Оборудование должно обеспечивать выполнение этих стандартов «из коробки».
Ключевое требование ГОСТ Р 58629-2019 — несущая способность и устойчивость к коррозии. Это означает, что линия должна не просто штамповать металл, но и обеспечивать правильную структуру материала после деформации. Неправильный угол высадки или слишком быстрая деформация могут создать микротрещины, которые станут очагами коррозии или разрушения под нагрузкой. Поставщик должен гарантировать, что его технология холодной высадки не нарушает целостность кристаллической решетки стали.
Сертификация EAC (Евразийское соответствие) обязательна для продажи продукции. Но важно понимать: сертифицируется не только продукция, но и безопасность самого оборудования (ТР ТС 010/2011). При покупке импортной линии требуйте у поставщика копию сертификата или декларацию соответствия на русском языке. Без этого документа вы не сможете легально эксплуатировать станок. Инспекторы могут оштрафовать предприятие и опечатать цех до устранения нарушений.
Также стоит учитывать новые экологические нормы. Процессы травления и нанесения покрытий (оцинковка, горячее цинкование), которые часто идут в связке с производством болтов, подлежат строгому экологическому контролю. Если ваша линия включает модуль гальваники или подготовки поверхности, убедитесь, что она оснащена эффективными системами очистки стоков и вентиляции. Штрафы за экологические нарушения в 2026 году достигли уровней, способных разорить малый бизнес.
Авторитетные источники подтверждают ужесточение контроля. Источник: Росстандарт регулярно обновляет перечни продукции, подлежащей обязательной сертификации. Игнорирование этих обновлений — прямой путь к проблемам с надзорными органами. Хороший поставщик оборудования всегда в курсе изменений в законодательстве стран-импортеров и заранее адаптирует свои машины под новые требования.
Часто задаваемые вопросы
Какой минимальный объем производства оправдывает покупку собственной линии?
Покупка линии целесообразна при планируемом объеме от 500 тонн готовой продукции в год или около 15–20 тысяч штук анкерных болтов в смену. При меньших объемах срок окупаемости превышает 5 лет, что делает инвестицию рискованной. В этом случае выгоднее заказать партию на контрактном производстве или использовать универсальные токарные автоматы, хотя их производительность значительно ниже.
Можно ли производить на одной линии разные типы анкеров (клиновые, рамные, химические)?
Да, современные линии с ЧПУ позволяют быстро перенастраиваться под разные типы изделий. Замена матриц и пуансонов занимает от 30 минут до 2 часов в зависимости от сложности конструкции. Однако для химических анкеров (где нужна капсула с клеем) требуется дополнительный узел установки капсулы, который не входит в стандартную комплектацию линий для металлических болтов. Уточняйте эту опцию у поставщика заранее.
Как обстоят дела с гарантией и ремонтом в текущих условиях?
Стандартная гарантия составляет 12 месяцев, но она покрывает только производственные дефекты. Расходные материалы (матрицы, пуансоны, ремни) гарантии не подлежат. Критически важно заключить договор на постгарантийное обслуживание и закупить «страховой набор» запчастей (подшипники, датчики, уплотнения) одновременно со станком. Это позволит избежать простоев в случае поломки, пока основные запчасти едут из-за границы.
Требуется ли специальное разрешение для импорта такого оборудования?
Для ввоза оборудования для производства метизов специальные лицензии обычно не требуются, однако код ТН ВЭД должен быть подобран максимально точно. Ошибки в классификации могут привести к начислению повышенных пошлин или задержке на таможне. Рекомендуется привлекать профессионального брокера, специализирующегося на промышленном оборудовании, еще на этапе заключения контракта с поставщиком.
Заключение: стратегия выбора в нестабильное время
Рынок оборудования для производства анкерных болтов в 2026 году не прощает ошибок. Цена больше не является единственным определяющим фактором. Надежность, возможность быстрого сервиса и соответствие российским стандартам выходят на первый план. Выбор правильного партнера — это инвестиция в бесперебойность вашего бизнеса на ближайшие 10 лет.
Мы рекомендуем не гнаться за самой низкой ценой на Alibaba, а проводить тщательный аудит поставщика: запрашивать видео работы действующих линий, общаться с другими клиентами в СНГ и обязательно тестировать свое сырье на оборудовании перед оплатой. Помните, что дешевый станок может стать самым дорогим активом на вашем балансе из-за простоев и брака.
Если вы готовы обсудить детали проекта, рассчитать экономику производства или получить консультацию по подбору конфигурации линии под ваши задачи, свяжитесь с нами. Мы помогаем предприятиям выбирать и внедрять оборудование, которое реально работает в российских условиях.
Свяжитесь с нами сегодня, чтобы получить актуальный прайс-лист на линии 2026 года и консультацию инженера-технолога. Не откладывайте модернизацию производства — спрос на качественный отечественный крепеж продолжает расти.
Читайте также наш обзор: Анализ рынка крепежных изделий в России 2026: тренды и прогнозы.