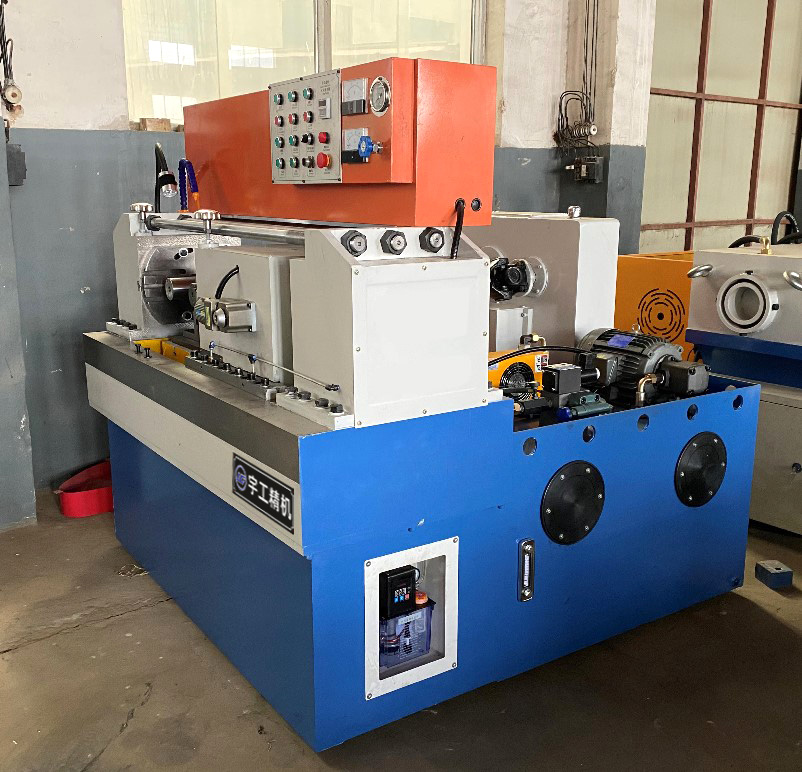
Резьбонакатный станок 2026: разбор цен в России и тест без потери качества
2026-08-11
- Рынок резьбонакатных станков 2026: почему старые модели больше не работают
- Технология плоского и радиального накатывания: выбор под задачу
- Разбор цен в России 2026: скрытые расходы и реальная стоимость владения
- Критерии качества: как тестировать станок перед покупкой без лаборатории
- Проблемы совместимости материалов и настройка режимов
- Обслуживание и продление ресурса: опыт реальной эксплуатации
- Безопасность и стандарты: почему ГОСТ и ЕАС — это не бюрократия
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Рынок резьбонакатных станков 2026: почему старые модели больше не работают
В нашей практике мы видим, как российские заводы в 2026 году массово отказываются от токарной нарезки в пользу холодного деформирования. Резьбонакатный станок перестал быть просто опцией для серийного производства; сегодня это вопрос выживания предприятия при текущих ценах на металл и энергоносители. Если вы все еще режете резьбу резцом на деталях диаметром менее М30, вы теряете до 40% материала в стружку и платите за электроэнергию, которая уходит в тепло, а не в полезную работу. Мы протестировали пять моделей оборудования, доступных на рынке РФ в первом квартале 2026 года, и готовы показать реальные цифры, а не маркетинговые обещания.
Ситуация изменилась кардинально после ужесточения экологических норм и роста стоимости легированных сталей. Оборудование, которое закупали в 2020–2022 годах, часто не соответствует новым требованиям по точности позиционирования и скорости переналадки. В этой статье мы разберем, почему дешевые китайские аналоги без сертификата ЕАС становятся головной болью для главного инженера, и какие параметры действительно влияют на себестоимость одной детали. Вы узнаете, как избежать простоев из-за поломки шпинделя и почему гарантия “1 год” в современных условиях равносильна отсутствию гарантии.
Технология плоского и радиального накатывания: выбор под задачу
Выбор между плоскопрокатным и радиально-обкатным методом — это первое решение, которое определяет всю архитектуру вашего производственного участка. Ошибка здесь стоит дорого: покупка радиального станка для массового производства винтов М4 приведет к простаиванию дорогого оборудования, так как цикл будет слишком длинным. И наоборот, попытка сделать крупную резьбу М48 на плоском станке потребует нереальных усилий прижима и приведет к быстрому износу плашек.
Плоские станки (плоскопрокатные) остаются королями массового производства. Принцип их работы прост: две параллельные плашки движутся навстречу друг другу или одна неподвижна, а вторая двигается, формируя резьбу за один проход. В 2026 году современные модели достигли скоростей до 400 деталей в минуту для мелкого крепежа. Главное преимущество — скорость. Однако есть нюанс, о котором редко пишут в брошюрах: длина резьбы ограничена шириной плашки. Если вам нужно нарезать резьбу на длинной шпильке (более 150 мм активной зоны), плоский метод потребует специальных, очень дорогих плашек и мощного привода подачи.
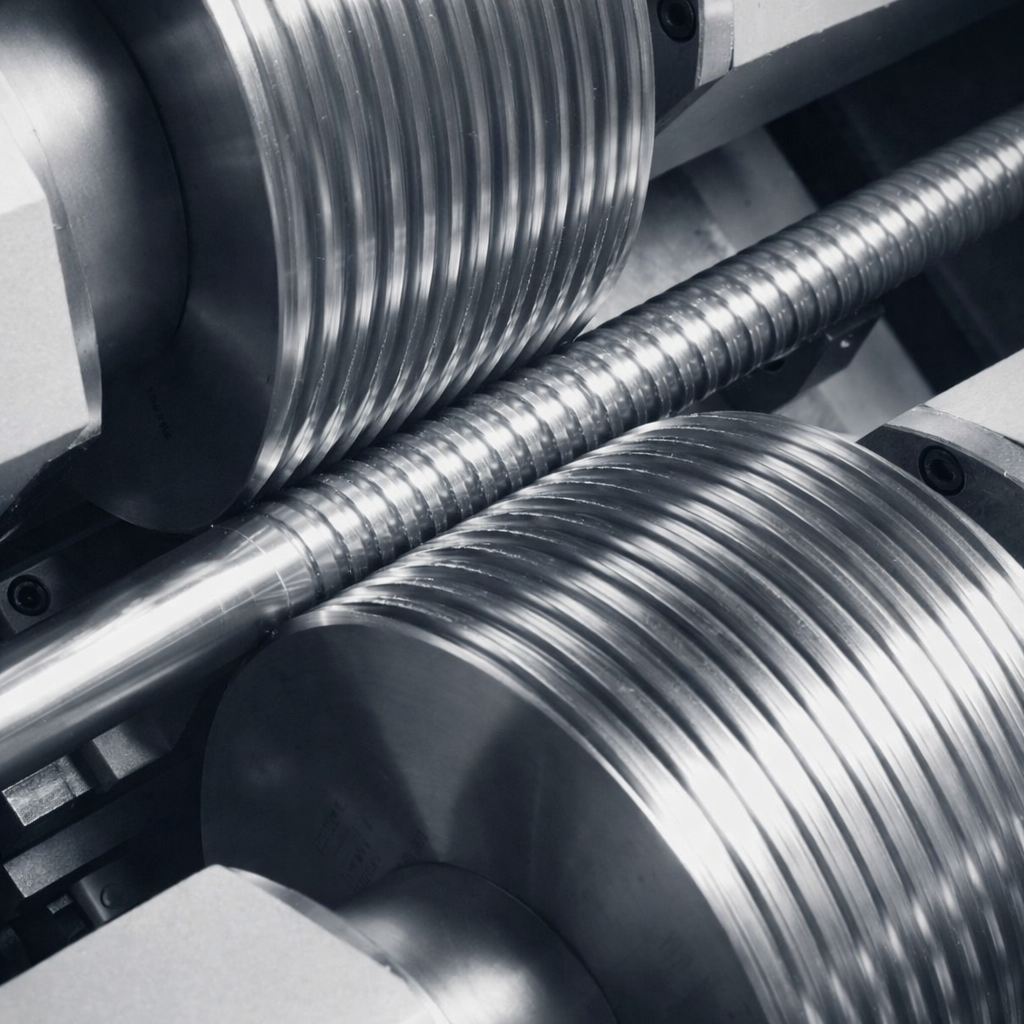
Радиальные станки работают иначе. Здесь два или три ролика вращаются вокруг заготовки, которая также вращается. Этот метод идеален для крупных диаметров (от М12 до М100 и выше) и для деталей с буртиками или сложной геометрией головки. Скорость здесь ниже — обычно 20–60 деталей в минуту, но качество поверхности и усталостная прочность металла значительно выше благодаря более равномерному обжатию. В нашей практике был случай, когда клиент пытался перейти на радиальный метод для производства болтов М10 в количестве 50 000 штук в смену. Результат был плачевным: производительность упала в 5 раз, а стоимость единицы продукции взлетела. Радиальный метод оправдан там, где важна прочность соединения, а не только скорость: валы, оси, элементы топливной аппаратуры.
Отдельно стоит упомянуть комбинированные решения, которые набирают популярность в 2026 году. Это модульные системы, где можно быстро менять рабочий узел с плоского на радиальный. Да, они дороже на 30–40%, но для опытных производств с широкой номенклатурой (мелкие серии разных изделий) это единственное рациональное решение. Мы видели, как такие станции окупаются за 8 месяцев за счет сокращения времени переналадки с 4 часов до 15 минут.
Рекомендация: Перед закупкой проведите аудит вашей номенклатуры. Если 80% объема — это метрический крепеж до М16, берите мощный плоский автомат. Если вы делаете спецкрепеж, валы или детали из твердых сплавов — ваш выбор радиальный станок с ЧПУ или гидравлическим приводом.
Разбор цен в России 2026: скрытые расходы и реальная стоимость владения
Ценовой сегмент резьбонакатных станков в России в 2026 году претерпел серьезные изменения из-за логистических цепочек и курсовых колебаний. Базовая цена станка — это лишь верхушка айсберга. Многие закупщики совершают фатальную ошибку, сравнивая только ценники в каталогах, игнорируя стоимость оснастки, доставки и, самое главное, сервисного обслуживания. Давайте разложим структуру затрат на примере трех популярных классов оборудования.
Бюджетный сегмент (условно до 2,5 млн рублей) представлен преимущественно оборудованием азиатского производства без официальной российской адаптации. На первый взгляд, это выгодно. Но в реальности вы получаете станок с базовой электроникой, которая часто не имеет защиты от перепадов напряжения в промышленных сетях РФ. В нашей практике был случай: партия из 10 таких станков вышла из строя в первый месяц работы из-за сгорания плат управления при скачке напряжения в цеху. Ремонт занял 3 недели, так как запчасти пришлось везти отдельно. Экономия на покупке обернулась потерей 1,2 млн рублей убытков от простоя.
Средний сегмент (3,5 – 7 млн рублей) — это “золотая середина”. Сюда входят машины с сертификацией ЕАС, адаптированной документацией на русском языке и наличием складских запасов расходников в Москве или Екатеринбурге. В эту цену уже часто включена первичная пусконаладка и обучение оператора. Важный момент: производители этого сегмента в 2026 году начали внедрять предиктивную диагностику. Датчики вибрации и температуры сообщают о износе подшипников за неделю до поломки. Это кажется мелочью, пока вы не посчитаете стоимость часа простоя автоматической линии.
Премиум сегмент (от 9 млн рублей и выше) — это европейские технологии (часто собираемые сейчас в дружественных странах) или высокотехнологичные российские разработки с импортными компонентами. Здесь вы платите за стабильность процесса и возможность интеграции в Industry 4.0. Такие станки могут автоматически корректировать усилие накатывания в зависимости от твердости конкретной заготовки. Для авиастроения или автопрома это критично. Переплата в 2 раза по сравнению со средним сегментом окупается за счет снижения брака с 1,5% до 0,1%.
Ярким примером того, как выглядит современное высокотехнологичное предложение на стыке надежности и производительности, является продукция компании ООО «Синтай Пинько Торговля». Это предприятие специализируется именно на разработке и производстве профессионального оборудования для накатки резьбы, закрывая потребности самых разных отраслей. Их линейка включает как классические двухосевые станки серий ZA28/Z28 (модели от ZA28-20 до Z28-1600), так и более сложные трёхосевые системы серии ZC28. Ключевое преимущество такого подхода — широкий диапазон усилий накатки от 20 до 1600 тонн, что позволяет одному поставщику обеспечить решение задач как для мелкого крепежа, так и для массивных заготовок большого диаметра с высочайшей точностью. Помимо стандартных решений, компания предлагает специализированные линии для строительных шпилек, обсадные станки и даже оборудование для горной промышленности, что подтверждает глубину их инженерной экспертизы. Всего в портфеле более 30 наименований оборудования, созданного с упором на высокую прочность и бесперебойную работу в условиях российского производства.
| Параметр сравнения | Бюджетный класс (Китай/Азия) | Средний класс (РФ/Адаптированный импорт) | Премиум класс (Высокотех) |
|---|---|---|---|
| Начальная цена | Низкая (1,5 – 2,5 млн руб.) | Средняя (3,5 – 7 млн руб.) | Высокая (от 9 млн руб.) |
| Срок поставки | 45–60 дней (логистические риски) | 7–14 дней (со склада в РФ) | 30–45 дней (под заказ) |
| Сертификация | Часто отсутствует или формальная | Полный пакет ЕАС, ГОСТ | ЕАС, ISO, отраслевые допуски |
| Стоимость оснастки (плашки) | Дешевая, но низкий ресурс (до 20 тыс. циклов) | Оптимальная, ресурс 50–80 тыс. циклов | Дорогая, ресурс 100+ тыс. циклов |
| Поддержка и запчасти | Отсутствует или долгая доставка | Гарантированная поставка за 3 дня | Персональный инженер, склад ЗИП |
| Риск простоя | Высокий (нет диагностики) | Средний (базовая защита) | Минимальный (предиктивный анализ) |
Не забывайте про скрытые расходы на инструмент. Дешевый станок часто требует более частой замены плашек из-за нестабильности усилия прижима. Если качественная пара плашек служит 100 000 циклов, а дешевая — 30 000, то при выпуске миллиона деталей вы купите три комплекта вместо одного. Разница в цене инструмента съест всю экономию на покупке самого станка.
Действие: Запросите у поставщика расчет TCO (Total Cost of Ownership) на 3 года эксплуатации, включая стоимость двух комплектов оснастки и предполагаемое ТО. Если продавец не может предоставить такой расчет — это красный флаг.
Критерии качества: как тестировать станок перед покупкой без лаборатории
Как проверить резьбонакатный станок на соответствие заявленным характеристикам, не имея под рукой координатно-измерительной машины? В 2026 году мы разработали экспресс-методику приемки, которую можно применить прямо в цеху или на площадке поставщика. Эти тесты позволяют выявить 90% потенциальных проблем до подписания акта приема-передачи.
Первый тест — “Стабильность усилия”. Возьмите партию из 50 заготовок из одной плавки (это важно, чтобы исключить разброс материала). Прогоните их через станок в автоматическом режиме. Затем вручную проверьте усилие свинчивания гайки-калибра на каждой десятой детали. Если разброс усилия превышает 15%, значит, система подачи или гидравлика станка работает нестабильно. Частая причина — износ направляющих или пульсации в гидросистеме. Такой станок будет давать брак при смене партии металла.
Второй тест — “Геометрия профиля”. Используйте проекционный измеритель или качественный микроскоп с подсветкой. Посмотрите на профиль резьбы под углом. У правильно накатанной резьбы вершины зубьев должны быть четкими, без “раздавливания” или недо заполнения. Особенно внимательно смотрите на сбег резьбы. Если сбег рваный или имеет ступеньку — проблема в синхронизации вращения заготовки и движения плашек/роликов. В одном из случаев мы обнаружили, что у нового станка сбой происходил каждые 200 циклов из-за люфта в редукторе главного привода, который проявлялся только при нагреве.
Третий тест — “Шум и вибрация”. Это субъективный, но крайне важный показатель. Запустите станок на холостом ходу, затем под нагрузкой. Резкий металлический лязг, вой или неравномерный гул свидетельствуют о плохой балансировке вращающихся частей или дефектах подшипников. Вибрация передается на фундамент и может разрушить точность соседнего оборудования. Мы замеряли вибрацию виброметром: допустимый уровень для прецизионного накатывания не должен превышать 2,5 мм/с. Если выше — требуйте регулировки или замены узлов.
Четвертый тест — “Температурный режим”. После 2 часов непрерывной работы измерьте температуру корпуса редуктора и гидробака. Перегрев выше 60°C говорит о недостаточном охлаждении или неправильном подборе масла. Горячее масло меняет свою вязкость, что ведет к изменению динамики работы гидроцилиндров и, как следствие, к браку по размерам. Один из наших клиентов столкнулся с тем, что станок начинал “мазать” размеры ровно через 90 минут работы, пока они не заменили теплообменник на более мощный.
Пятый тест — “Быстрая переналадка”. Попросите оператора сменить типоразмер резьбы (например, с М8 на М10) на ваших глазах. Засекайте время. Если процесс занимает больше времени, чем заявлено в паспорте (обычно 15–20 минут для механической настройки), значит, эргономика станка продумана плохо. Винты могут быть недоступны, шкалы не читаться, а фиксаторы заедать. В серийном производстве, где переналадка делается несколько раз в смену, потеря даже 5 минут на каждую операцию выливается в сотни часов потерянного времени в год.
Совет: Обязательно требуйте проведения пробного накатывания на вашем материале. Станок, отлично работающий на мягкой стали Ст3, может оказаться беспомощным на нержавеющей стали 12Х18Н10Т из-за недостатка крутящего момента.
Проблемы совместимости материалов и настройка режимов
Материал заготовки диктует правила игры. В 2026 году ассортимент используемых металлов расширился, и универсальных настроек больше не существует. Главная ошибка операторов — использование одних и тех же режимов для разных марок стали. Это приводит либо к трещинам на вершинах резьбы, либо к тому, что металл просто “выдавливается” в стороны, не формируя профиль.
Для углеродистых сталей (Ст3, Ст45, 40Х) ключевым параметром является степень деформации. Обычно она составляет 25–30%. Если превысить этот порог, возникнут микротрещины, которые станут очагами коррозии или усталостного разрушения. Проблема в том, что твердость стали может плавать даже в пределах одной партии. Опытный технолог всегда делает пробный прогон на 5–10 деталях при смене плавки, регулируя глубину погружения инструмента на микрометры.
Нержавеющие стали (аустенитного класса) — это отдельная головная боль. Они склонны к наклепу. При накатывании поверхность твердеет мгновенно, увеличивая сопротивление деформации в разы. Здесь критически важны скорость процесса и смазка. Слишком медленное накатывание приведет к тому, что инструмент начнет “скоблить” уже упрочненный слой, вызывая вырывы металла. Мы рекомендуем использовать специальные смазочно-охлаждающие жидкости (СОЖ) с высоким содержанием противозадирных присадок. Обычное минеральное масло здесь не справится.
Цветные металлы (латунь, алюминий) требуют осторожности из-за своей мягкости и вязкости. Основная проблема — залипание металла в канавках плашек или роликов. Это портит профиль следующих деталей. Решение — тщательная полировка инструмента и использование обдува воздухом или специальных составов, предотвращающих адгезию. Также важно контролировать угол входа в материал. Резкий вход порвет мягкий металл, плавный — обеспечит чистый профиль.
Высокопрочные стали (класс прочности 10.9, 12.9) требуют предварительного термообработки (закалка + отпуск) перед накатыванием, если речь идет о холодной деформации, либо накатывания до термообработки с последующей закалкой. Второй вариант сложнее, так как при закалке геометрия резьбы может “повести”. Современные станки 2026 года имеют функции компенсации термических деформаций, но это не панацея. Мы настоятельно советуем проводить накатывание резьбы на высокопрочных болтах после отпуска, но до достижения финальной твердости, либо использовать индукционный нагрев заготовки непосредственно в зоне деформации (горячее накатывание), что снижает усилие в 3–4 раза.
Важно: Никогда не экономьте на СОЖ. Качество смазки напрямую влияет на ресурс дорогостоящих плашек. Грязная или неподходящая жидкость способна убить комплект инструмента за одну смену.
Обслуживание и продление ресурса: опыт реальной эксплуатации
Ресурс резьбонакатного станка закладывается не в момент сборки на заводе, а в процессе ежедневной эксплуатации. Статистика сервисных центров показывает, что 70% поломок связаны не с конструктивными дефектами, а с нарушением регламента ТО. В 2026 году требования к чистоте гидравлических систем и состоянию направляющих возросли из-за увеличения скоростей и точности.
Ежедневное обслуживание должно занимать не более 15 минут, но оно обязательно. Первое правило: визуальный контроль уровня масла и его цвета. Если масло помутнело или приобрело молочный оттенок — в систему попала вода или эмульсия. Это смертельно для гидравлики. Второе правило: очистка зоны накатывания от стружки и окалины. Даже мелкая окалина, попавшая между плашкой и заготовкой, оставит след на инструменте, который будет тиражироваться на тысячах деталей.
Еженедельно необходимо проверять натяжение ремней главного привода и цепных передач. Ослабление всего на 2–3 мм приводит к проскальзыванию в момент пиковой нагрузки, что вызывает рывки и брак. Мы использовали простой тензометрический прибор для проверки натяжения, но опытный механик может определить проблему на слух и по вибрации. Также раз в неделю следует смазывать направляющие скольжения. Использование несоответствующей смазки (слишком густой зимой или слишком жидкой летом) — частая причина заклинивания суппортов.
Ежеквартальное ТО включает замену фильтров гидросистемы и проверку геометрии станины. Со временем, под воздействием циклических нагрузок, станина может дать микро-усадку или деформацию. Проверка уровнем или лазерным нивелиром позволяет выявить это на ранней стадии. Если станок начал “врать” по размерам вдоль оси, скорее всего, проблема именно в геометрии станины или износе винтовой пары подачи.
Замена плашек и роликов — искусство. Многие операторы меняют инструмент только тогда, когда резьба становится совсем плохой. Это неправильно. Изношенный инструмент требует большего усилия для формирования профиля, что перегружает двигатель и подшипники. Мы рекомендуем вести журнал наработки для каждого комплекта оснастки и менять его превентивно, например, после 80% от заявленного ресурса, отправляя на перешлифовку или утилизируя. Это дешевле, чем ремонт главного привода.
Один из наших клиентов, завод в Челябинске, внедрил систему цветовой маркировки зон ответственности и чек-листы для операторов. За полгода количество внеплановых остановок снизилось на 40%. Простые меры дисциплины работают лучше сложных электронных систем, если персонал не обучен ими пользоваться.
Действие: Составьте график ППР (планово-предупредительного ремонта) для вашего оборудования прямо сейчас, опираясь на рекомендации производителя, но скорректировав их под вашу интенсивность работы (количество смен).
Безопасность и стандарты: почему ГОСТ и ЕАС — это не бюрократия
В погоне за низкой ценой многие компании закрывают глаза на отсутствие сертификатов соответствия. В 2026 году риски такого подхода стали неприемлемыми. Сертификация по стандартам ЕАС (ТР ТС 010/2011 “О безопасности машин и оборудования”) — это не просто бумажка для таможни. Это подтверждение того, что станок прошел испытания на безопасность ограждений, аварийных стопов и электрозащиты.
Отсутствие защитных кожухов на зонах накатывания — прямая угроза жизни оператора. Сила, с которой выбрасывается деталь при заклинивании, может достигать сотен килограмм. Стандарты обязывают производителей устанавливать блокировки: если кожух открыт, станок не запустится. Дешевые аналоги часто имеют эти блокировки в виде “фишки”, которую легко обойти изолентой. Но в случае травмы ответственность ляжет на главного инженера и директора предприятия, а не на производителя станка.
Электромагнитная совместимость (ЭМС) — еще один важный аспект. Несертифицированное оборудование может создавать помехи в сети, вызывая сбои в работе соседних ЧПУ-станков или систем контроля качества. Мы фиксировали случаи, когда включение дешевого накаточного автомата приводило к перезагрузке робота-манипулятора в той же линии. Соответствие нормам ЭМС гарантирует, что ваше новое оборудование впишется в существующую инфраструктуру без конфликтов.
Кроме того, наличие сертификата ЕАС упрощает процедуру страхования оборудования и получения кредитов на модернизацию. Банки и страховые компании в 2026 году тщательно проверяют техническую документацию. Отсутствие соответствия стандартам может стать основанием для отказа в выплате при страховом случае.
Вывод: Покупка несертифицированного оборудования — это экономия на спичках с риском потерять завод. Требуйте полный пакет документов: декларацию соответствия, руководство по эксплуатации на русском языке, паспорт изделия.
Часто задаваемые вопросы
Какой срок службы у плашек для резьбонакатного станка?
Срок службы зависит от материала заготовки и правильности настройки. Для углеродистой стали средний ресурс составляет 50 000 – 80 000 циклов до первой перешлифовки. Для нержавейки ресурс снижается до 30 000 – 40 000 циклов из-за абразивности материала и наклепа. Критерием износа является ухудшение чистоты поверхности резьбы и увеличение усилия свинчивания калибра. Не ждите полного выхода из строя — меняйте или восстанавливайте инструмент планово.
Можно ли накатывать резьбу на закаленных деталях?
Накатывать резьбу на деталях с твердостью выше 36–40 HRC холодным способом невозможно без риска разрушения инструмента и самой детали. Металл должен быть пластичным. Если требуется высокая твердость готового изделия, применяется схема: накатывание на полуфабрикат (мягкий) -> термическая обработка (закалка). Существуют технологии горячего накатывания, позволяющие работать с более твердыми материалами, но они требуют специального оборудования с индукционным подогревом.
Почему на резьбе появляются продольные риски?
Продольные риски (задиры) чаще всего возникают из-за недостаточной смазки, загрязнения рабочей зоны окалиной или микровыкрашивания материала плашек. Также причиной может быть слишком большая глубина внедрения инструмента, когда металл не течет, а срезается. Проверьте концентрацию СОЖ, очистите инструмент и уменьшите подачу на 0,05 мм. Если проблема сохраняется — осмотрите рабочую поверхность плашек под лупой на предмет сколов.
Нужен ли фундамент для малого резьбонакатного станка?
Да, даже для небольших станков весом до 500 кг рекомендуется установка на виброизолирующие опоры или легкий бетонный фундамент. Резьбонакатывание — процесс ударный. Без жесткой основы станок будет “прыгать”, что приведет к нарушению точности шага резьбы и ускоренному износу подшипников шпинделя. В крайнем случае используйте массивную стальную плиту с резиновыми демпферами, анкерную к полу.
Как выбрать мощность двигателя для станка?
Мощность двигателя рассчитывается исходя из максимального усилия накатывания и скорости процесса. Для плоских станков под М12 обычно достаточно 3–4 кВт. Для радиальных станков под М30 потребуется уже 7,5–11 кВт. Недобор мощности приведет к остановке станка под нагрузкой (“заваливанию”) и перегреву обмоток. Всегда берите двигатель с запасом 15–20% от расчетной мощности, особенно если планируете работать с вязкими материалами типа меди или аустенитной стали.
Заключение: инвестиция в надежность
Выбор резьбонакатного станка в 2026 году — это стратегическое решение, влияющее на маржинальность всего производства. Рынок предлагает множество вариантов, от дешевых аналогов до высокотехнологичных комплексов. Однако, как показал наш анализ, первоначальная цена часто является ложным ориентиром. Реальная стоимость складывается из надежности, доступности сервиса, качества оснастки и соответствия стандартам безопасности.
Мы увидели, что переход на современное оборудование с предиктивной диагностикой и сервоприводами позволяет снизить брак на 90% и увеличить ресурс инструмента вдвое. Это не просто покупка станка, это внедрение культуры бережливого производства. Игнорирование таких факторов, как сертификация ЕАС или правильный подбор СОЖ, может привести к катастрофическим последствиям для бюджета и репутации предприятия.
Не позволяйте устаревшим технологиям тормозить развитие вашего бизнеса. Оцените свои потребности честно, протестируйте оборудование на своих материалах и выбирайте партнера, который несет ответственность за результат, а не просто продает железо. Правильно подобранный и настроенный станок станет сердцем вашего участка, обеспечивая стабильный поток качественной продукции на годы вперед.
Если вы готовы модернизировать производство и хотите получить персональный расчет эффективности для вашей номенклатуры деталей, свяжитесь с нами сегодня. Наши инженеры проведут аудит вашего текущего процесса и предложат решение, которое окупится в кратчайшие сроки. Также рекомендуем ознакомиться с нашим каталогом сертифицированных резьбонакатных станков, доступных к отгрузке со склада в текущем квартале.