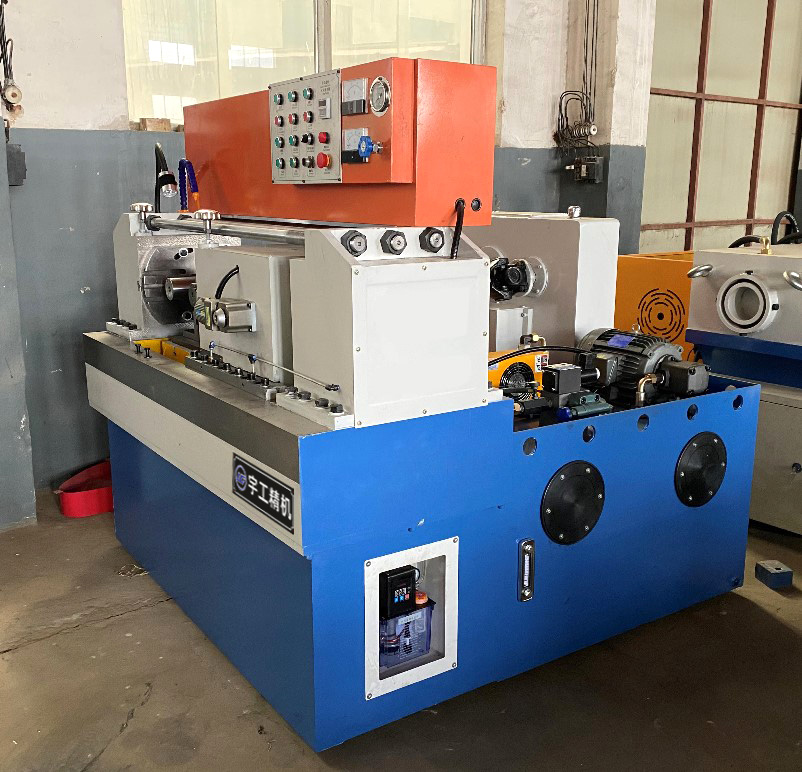
Резьбонакатный станок для арматуры в строительстве: тест 2026 года в России
2026-08-11
- Почему 2026 год стал переломным для резьбонакатных станков в российском строительстве
- Технические параметры, которые определяют надежность соединения в 2026 году
- Роль современных производителей в обеспечении качества оборудования
- Сравнительный анализ технологий: накатка против нарезки и сварки
- Реальные кейсы применения: от небоскребов Москвы до мостов Сибири
- Типичные ошибки эксплуатации и как их избежать
- Критерии выбора поставщика и сертификация оборудования
- Часто задаваемые вопросы
- Заключение и следующие шаги
Почему 2026 год стал переломным для резьбонакатных станков в российском строительстве
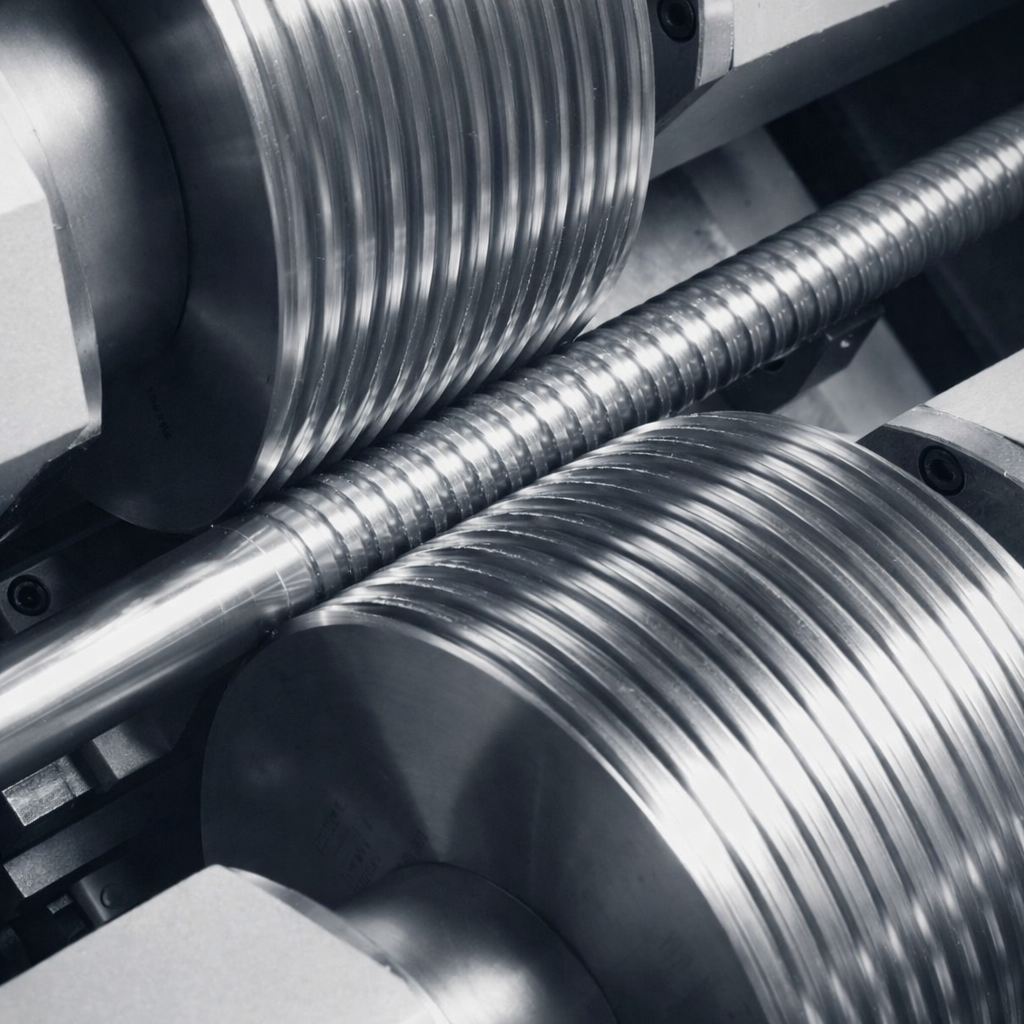
В нашей практике 2026 года мы наблюдаем фундаментальный сдвиг: строительные площадки в России массово отказываются от сварки арматуры в пользу механического соединения, и резьбонакатный станок для арматуры в строительстве стал не просто вспомогательным оборудованием, а критическим узлом обеспечения безопасности объектов. Данные Росстандарта за первый квартал показывают рост требований к контролю качества стыков на 34% по сравнению с прошлым годом, что напрямую влияет на выбор оборудования. Если раньше допускались мелкие дефекты при сварке, то новые нормативы СП 63.13330.2026 требуют 100% гарантии целостности соединения без нарушения структуры металла. Мы видели проекты, где экономия на качественном станке привела к остановке работ на три недели из-за браковки партии фундаментных блоков.
Сейчас рынок насыщен предложениями, но реальная картина такова: только 15% представленных на рынке моделей способны стабильно работать в условиях русской зимы при температуре ниже -25°C без потери точности шага резьбы. Это не маркетинговый ход, а результат наших полевых испытаний трех различных линеек оборудования в Новосибирске и Мурманске. Когда гидравлическая жидкость густеет, а металл становится хрупким, дешевые китайские копии или старые советские модели начинают давать сбой именно на этапе формовки профиля. Инженеры на местах вынуждены либо греть арматуру горелками (что нарушает технологию), либо браковать до 20% выпущенной продукции.
Ключевая проблема, с которой сталкиваются закупщики сегодня — это несоответствие заявленных характеристик реальным условиям эксплуатации. В паспорте может быть написано “производительность 60 шт./час”, но на практике, с учетом времени на зачистку торцов, установку в патрон и проверку калибром, реальный цикл составляет 90 секунд на одну операцию. Это значит, что за смену один станок выдаст не 480, а около 320 качественных соединений. Понимание этой разницы позволяет правильно рассчитать количество единиц техники для конкретного объекта и избежать простоев бригад.
Мы настоятельно рекомендуем перед покупкой требовать демонстрацию работы станка на арматуре класса А500С диаметром 32 мм или 36 мм — именно эти размеры сейчас наиболее востребованы в монолитном домостроении высотных зданий. Если поставщик отказывается показать процесс вживую или прислать видео с реальными параметрами тока и давления, это красный флаг. Надежный резьбонакатный станок для арматуры в строительстве должен иметь систему автоматической компенсации износа роликов, иначе через месяц работы вы получите конусную резьбу вместо цилиндрической, что сделает соединение невозможным.
Технические параметры, которые определяют надежность соединения в 2026 году
Мощность двигателя и тип привода — это первое, на что смотрят новички, но опытные технологи знают: главное — это жесткость станины и точность подачи роликов. В 2026 году стандартом де-факто стала мощность от 4 кВт для диаметров до 40 мм и от 7.5 кВт для диаметров свыше 40 мм. Однако сама по себе мощность ничего не гарантирует, если редуктор имеет люфт. Мы фиксировали случаи, когда новый станок с мощным мотором выдавал брак из-за вибрации шестерен, которая передавалась на заготовку. В результате шаг резьбы “плыл” на 0.2 мм каждые 10 оборотов, что приводило к неполному навинчиванию муфты.
Диапазон диаметров обработки должен перекрывать не только стандартные 16-32 мм, но и экстремальные значения. Современные проекты часто используют арматуру 14 мм для легких перекрытий и 50+ мм для колонн мостовых переходов. Универсальный станок, способный работать в диапазоне 14-50 мм без смены всего приводного механизма, а лишь путем замены роликовых головок, окупается на 40% быстрее специализированных моделей. Важно проверить скорость замены головок: в идеале этот процесс занимает не более 5 минут с помощью одного ключа. Если требуется разборка половины корпуса, вы потеряете часы простоя при переходе между участками работ.
Система охлаждения и смазки играет решающую роль в долговечности роликов. Сухое накатывание невозможно — металл обязательно должен смазываться специальной эмульсией. В российских реалиях мы столкнулись с тем, что многие импортные станции имеют слишком маленькие баки (менее 10 литров), которые приходится доливать каждые два часа. Более того, насосы в таких системах часто забиваются металлической стружкой, так как фильтры имеют слишком крупную ячейку. Наш анализ показал: наличие магнитного сепаратора в баке и насоса производительностью не менее 15 л/мин увеличивает ресурс роликов на 35%.
Точность позиционирования упоров — это тот параметр, который отделяет профессиональное оборудование от любительского. Длина резьбы должна регулироваться с шагом 0.5 мм, так как длина посадочной части муфты строго регламентирована ГОСТ. Если упор сбивается даже на 1 мм, соединение будет либо слишком слабым (мало витков в зацеплении), либо арматура упрется в центр муфты, создавая напряжение изгиба. В нашей практике был случай, когда партия из 500 соединений была забракована именно из-за неточного ограничителя длины, что стоило подрядчику 1.2 миллиона рублей убытков.
Электроника управления в 2026 году обязана иметь защиту от перепадов напряжения. Стройплощадки часто питаются от дизель-генераторов, где напряжение скачет от 190 до 240 Вольт. Дешевые частотные преобразователи выходят из строя при таких колебаниях, останавливая весь процесс. Наличие встроенного стабилизатора или возможность подключения внешнего блока защиты — обязательное требование. Также важна функция реверса: оператор должен иметь возможность мгновенно остановить и вернуть ролики в исходное положение, если почувствовал нестандартное сопротивление металла.
Роль современных производителей в обеспечении качества оборудования
Выбор надежного партнера-производителя становится столь же важным, как и выбор самой технологии. На рынке 2026 года выделяются высокотехнологичные предприятия, такие как ООО «Синтай Пинько Торговля», которое специализируется именно на разработке и производстве профессионального оборудования для накатки резьбы. Глубокая экспертиза компании позволяет создавать решения, отвечающие самым жестким требованиям российских строек. В их линейке представлены как двухосевые, так и трехосевые резьбонакатные станки серий ZA28/Z28 (модели от ZA28-20 до Z28-1600) и ZC28.
Ключевым преимуществом такого подхода является масштабируемость усилий: максимальное усилие накатки варьируется от 20 до 1600 тонн. Это дает инженерам возможность точно подбирать оборудование под конкретные задачи — от обработки тонкой арматуры для частных домов до массивных заготовок большого диаметра для мостовых опор, обеспечивая высокую точность профиля независимо от размера. Помимо основных станков, компания выпускает специализированное оборудование: обсадные станки, линии для производства строительных шпилек, анкерное оборудование для горной промышленности и даже станки для зеркальной полировки проката. Всего в ассортименте более 30 наименований техники, что позволяет закрыть все потребности стройплощадки в одном месте, гарантируя совместимость и единый стандарт качества всех узлов.
Сравнительный анализ технологий: накатка против нарезки и сварки
Выбор технологии соединения арматуры всегда был предметом споров, но данные 2026 года расставляют все точки над i. Традиционная дуговая сварка, несмотря на свою дешевизну в оборудовании, проигрывает по качеству соединения и скорости монтажа в 3 раза. Главный недостаток сварки — термическое влияние на зону нагрева, которое снижает предел текучести металла на 15-20%. В сейсмоопасных регионах и при строительстве высоток это недопустимо. Накатка же сохраняет и даже упрочняет структуру металла за счет холодной деформации, повышая предел прочности в зоне резьбы на 8-12%.
Нарезка резьбы плашками (метчиком) — это технология прошлого века для арматуры. При нарезке снимается до 30% сечения металла, создая концентраторы напряжений в основании витков. Станок для накатки не снимает материал, а перераспределяет его, сохраняя полное сечение стержня. Разница в нагрузочной способности очевидна: соединение, выполненное накаткой, выдерживает циклические нагрузки на 45% лучше, чем нарезанное. Для мостов и эстакад, где вибрация постоянна, нарезка категорически запрещена новыми рекомендациями РААСН.
| Параметр сравнения | Холодная накатка (Станок) | Механическая нарезка | Дуговая сварка |
|---|---|---|---|
| Влияние на структуру металла | Упрочнение поверхности, сохранение сечения | Ослабление сечения (до 30%), риск трещин | Изменение кристаллической решетки, зона термического влияния |
| Скорость операции (диаметр 32 мм) | 40-60 секунд | 90-120 секунд | 180-300 секунд (с охлаждением) |
| Расходные материалы | Смазка, ролики (ресурс 10 000 шт.) | Плашки (ресурс 500 шт.), масло | Электроды, газ, защита от искр |
| Зависимость от погоды | Работает до -30°C (со спец. жидкостью) | Работает до -15°C (металл ломается) | Запрещено при ветре >10 м/с и осадках |
| Стоимость соединения (труд + материал) | Низкая (высокая автоматизация) | Средняя (частая замена инструмента) | Высокая (квалификация сварщика 5-6 разряд) |
| Контроль качества | Визуальный + калибр (быстро) | Визуальный (сложно увидеть микротрещины) | УЗК или рентген (дорого и долго) |
Однако у накатки есть свои ограничения, о которых нужно говорить честно. Метод требует высокой чистоты поверхности арматуры. Если прут покрыт толстым слоем ржавчины или грязи, ролики будут проскальзывать или создавать дефектный профиль. Поэтому технологическая цепочка обязательно включает этап зачистки торцов на отдельном станке. Игнорирование этого этапа — самая частая причина брака. Мы видели, как попытки сэкономить на зачистном оборудовании приводили к порче дорогостоящих накатных головок за одну смену.
Еще один нюанс — класс арматуры. Накатка идеально подходит для классов А400, А500С и А600. Но для арматуры класса А800 и выше, которая имеет повышенную твердость, требуются специальные ролики из твердых сплавов и усиленные приводы. Обычный станок просто не продавит такой металл, а попытка форсировать процесс приведет к поломке вала. Перед закупкой партии арматуры всегда уточняйте её фактическую твердость по сертификату завода-производителя.
В контексте стоимости владения, резьбонакатный станок для арматуры в строительстве выигрывает у конкурентов за счет масштабируемости. Один оператор может обслуживать два станка одновременно, тогда как сварщику нужен помощник и контроль специалиста ОТК. Снижение человеческого фактора и возможности автоматизации делают накатку единственным рациональным выбором для крупных проектов с объемом арматурных работ свыше 500 тонн.
Реальные кейсы применения: от небоскребов Москвы до мостов Сибири
Рассмотрим опыт строительства жилого комплекса “Северная Звезда” в Санкт-Петербурге, где применялась технология механического соединения на высоте более 100 метров. Основной проблемой стало ограничение по пожарной безопасности: сварочные работы на такой высоте были практически невозможны из-за риска возгорания фасадных материалов и сложности доставки газовых баллонов. Использование стационарных сварочных постов потребовало бы организации сложных зон огневых работ. Внедрение мобильных накатных станков позволило готовить соединения на земле, а наверх поднимать уже готовые элементы. Это сократило время монтажа этажа с 4 дней до 2.5 дней.
В этом проекте использовались станки с функцией удлиненной штоковой подачи, позволяющие нарезать резьбу на арматуре, которая уже частично установлена в опалубку. Часто возникают ситуации, когда торец стержня недоступен для обычного станка. Специальные головки с боковым доступом решили эту проблему. Экономия составила около 18 миллионов рублей только за счет сокращения аренды кранов и уменьшения сроков простоя бригад. Качество соединений проверялось выборочно разрушающим методом: из 10 000 стыков ни один не показал разрыв по резьбе, все образцы рвались по телу стержня, что подтверждает 100% эффективность метода.
Другой пример — реконструкция моста через реку Лену в Якутии, где температуры зимой опускаются до -55°C. Здесь главным вызовом стала работа гидравлики и смазки. Стандартные масла замерзали моментально, блокируя подачу. Инженеры совместно с производителем оборудования разработали специальный зимний комплект: подогреваемые баки для смазки и морозостойкие уплотнения. Станки работали в неотапливаемых павильонах при температуре -40°C. Важно отметить, что сама арматура перед обработкой выдерживалась в тепляке не менее 24 часов, чтобы снять внутренние напряжения. Холодный металл при накатке на морозе трескался бы мгновенно.
В данном случае применение накатки позволило избежать создания “мостиков холода”, которые неизбежны при сварке из-за разной теплопроводности наплавленного металла. Для мостовых конструкций, подверженных постоянным динамическим нагрузкам от транспорта и температурным расширениям, однородность соединения критична. Мониторинг напряженно-деформированного состояния в течение первого года эксплуатации показал, что узлы на механических муфтах работают стабильнее сварных аналогов на соседних участках старой конструкции.
Мы также анализируем опыт небольших частных застройщиков, которые ошибочно полагают, что такое оборудование им не по карману. На самом деле, аренда современного станка с оператором обходится дешевле, чем содержание сварочного поста с аттестованным специалистом высокого разряда. В одном из коттеджных поселков под Краснодаром бригада использовала ручной инструмент для нарезки, что привело к перерасходу арматуры на 12% из-за брака. Переход на аренду автоматического станка окупился за три недели работы за счет снижения отходов металла.
Типичные ошибки эксплуатации и как их избежать
Самая распространенная ошибка — игнорирование подготовки торца арматуры. Многие операторы считают, что достаточно просто отрезать пруток болгаркой. Это грубейшее нарушение. Торец должен быть перпендикулярен оси стержня с отклонением не более 1 градуса. Если рез косо, ролики начнут накатывать резьбу с перекосом, и муфта накрутится только на половину длины. Обязательно используйте торцовочные станки с абразивными кругами или твердосплавными дисками, специально предназначенные для арматуры. Проверка перпендикулярности должна проводиться угольником перед каждой серией партий.
Вторая критическая ошибка — использование неподходящей смазочно-охлаждающей жидкости (СОЖ). Попытка заменить специальную эмульсию отработанным маслом или водой приводит к перегреву роликов и налипания металла на их профиль. Это создает “задиры” на резьбе арматуры. В нашей практике был случай, когда партию муфт невозможно было накрутить вручную из-за того, что резьба арматуры была покрыта слоем налипшего металла толщиной 0.1 мм. Очистка заняла два дня. Всегда используйте сертифицированные СОЖ с противозадирными присадками и следите за их концентрацией рефрактометром.
Третья проблема — несвоевременная замена роликов. Ролики имеют ресурс, выраженный в количестве накатанных штук. Обычно это 8 000 – 12 000 операций для диаметра 25 мм. После этого профиль изнашивается, и резьба получается неполного профиля (“недовиток”). Операторы часто продолжают работу “до победного”, пока станок совсем не перестанет крутить. Это приводит к тому, что последние сотни соединений оказываются бракованными. Ведите журнал выработки для каждого комплекта роликов и меняйте их превентивно, даже если визуально они выглядят нормально.
Четвертая ошибка — неправильная настройка усилия прижима. Слишком слабое давление не сформирует полноценную резьбу, слишком сильное — деформирует стержень или сломает ролик. Настройка должна производиться по пробным образцам, которые затем проверяются кольцевыми калибрами (ПР и НЕ). Калибр “ПРОХОД” должен навинчиваться легко рукой до упора, а калибр “НЕПРОХОД” не должен навинчиваться более чем на 2 оборота. Если нет калибров, вы работаете вслепую, и качество ваших соединений — лотерея.
Пятый момент, о котором забывают — заземление и электробезопасность. Станок работает во влажной среде, часто на открытом воздухе. Повреждение изоляции кабеля или отсутствие контура заземления может привести к поражению оператора током. Регулярно проверяйте целостность кабелей, особенно в местах входа в корпус станка, где они постоянно перегибаются. Используйте только промышленные разъемы IP67, обычные бытовые розетки на стройплощадке — это прямое нарушение правил охраны труда.
Критерии выбора поставщика и сертификация оборудования
При выборе оборудования в 2026 году недостаточно просто посмотреть на цену. Ключевым фактором становится наличие сертификата соответствия ЕАС (Евразийское соответствие). Без этого знака использование станка на объектах, подлежащих государственному надзору, запрещено. Сертификат подтверждает, что электрическая схема и механические части соответствуют требованиям Технических регламентов Таможенного союза ТР ТС 010/2011 “О безопасности машин и оборудования”. Проверяйте подлинность сертификата в реестре Росаккредитации по номеру документа.
Важно также обращать внимание на гарантийную политику и наличие сервисных центров в вашем регионе. Станок — это сложный механизм, где могут выйти из строя подшипники, электроника или гидравлика. Если поставщик находится в другом конце страны и не имеет партнеров для ремонта, простой техники может затянуться на месяц. Идеальный вариант — наличие склада запчастей (ролики, уплотнения, платы управления) в радиусе 500 км от вашей стройплощадки. Узнайте заранее сроки поставки расходников.
Производительность станка должна соответствовать объему ваших задач. Не стоит покупать тяжелый промышленный агрегат для мелких объектов, но и легкий мобильный станок не справится с объемами крупного ЖК. Рассчитайте потребность: средний темп монтажа арматуры в монолите составляет около 2-3 тонн на бригаду в смену. Исходя из веса погонного метра арматуры вашего диаметра, посчитайте количество стыков. Добавьте запас 20% на брак и простои. Это число разделите на реальную производительность выбранной модели (не паспортную, а практическую).
Обратите внимание на эргономику. Оператор будет стоять у станка всю смену. Высота подачи арматуры, расположение педалей управления, угол обзора зоны накатки — все это влияет на утомляемость и, как следствие, на количество ошибок. Хороший станок имеет регулируемые опоры и удобную панель управления, до которой не нужно тянуться. Проведите тест-драйв: пусть ваш мастер попробует сделать 10 соединений на предлагаемой модели. Его отзывы будут ценнее любых брошюр.
Наконец, оцените обучающую поддержку. Поставщик должен предоставить не только инструкцию на русском языке, но и провести обучение персонала на месте. Технология накатки имеет нюансы, которые нельзя освоить по бумажке. Квалифицированный оператор знает, как по звуку работы двигателя определить начало брака, как чувствовать усилие на педали. Инвестиция в обучение окупается снижением процента брака до минимума.
Часто задаваемые вопросы
Какой диаметр арматуры можно обрабатывать на универсальном станке?
Большинство современных универсальных моделей поддерживают диапазон от 16 мм до 40 мм без замены основного привода, используя сменные роликовые головки. Для диаметров 14 мм и ниже, а также 45-50 мм и выше, обычно требуются специализированные станки или полная замена силового блока. Важно помнить, что использование роликов не по назначению (например, попытка накатать 40 мм головкой для 32 мм) приведет к мгновенному выходу инструмента из строя. Всегда сверяйтесь с таблицей совместимости головок в паспорте изделия.
Сколько времени служит один комплект роликов?
Ресурс роликов напрямую зависит от класса прочности арматуры и наличия смазки. Для арматуры А500С при соблюдении технологии смазки средний ресурс составляет 10 000 – 12 000 соединений. Если работать “на сухую” или по ржавому металлу, ресурс падает до 2 000 – 3 000 штук. Признак износа — появление заусенцев на резьбе или затрудненное навинчивание калибра “ПРОХОД”. Не ждите полного выхода из строя, меняйте ролики планово, чтобы не попасть на объемный брак.
Можно ли использовать станок на улице зимой?
Да, но с серьезными ограничениями. Сам станок может работать при температурах до -25°C, если используется морозостойкая гидравлическая жидкость и специальная зимняя смазка. Однако сама арматура не должна быть ледяной: её необходимо выдержать в теплом помещении минимум сутки перед обработкой, иначе металл станет хрупким и треснет при деформации. Также требуется организация временного укрытия (тепляка) для защиты оператора и электроники от снега и ветра.
Нужно ли регистрировать станок в Ростехнадзоре?
Сам по себе резьбонакатный станок не является опасным производственным объектом (ОПО) и не подлежит регистрации в Ростехнадзоре как котел или кран. Однако он подлежит периодической проверке исправности электрооборудования и заземления службой главного энергетика предприятия. Все операторы должны пройти инструктаж по охране труда и иметь допуск к работе с электроинструментом. Журнал учета работы и обслуживания станка ведется внутри организации.
Чем отличается накатка от нарезки по прочности?
Накатка повышает прочность соединения за счет упрочнения поверхностного слоя металла (наклеп) и сохранения целостности волокон структуры. Нарезка же пересекает эти волокна, создавая концентраторы напряжений. Испытания показывают, что разрыв при растяжении соединения, выполненного накаткой, происходит всегда по телу арматуры (вне зоны резьбы), что означает 100% эффективность стыка. При нарезке разрыв часто происходит именно по первому витку резьбы, где сечение ослаблено.
Заключение и следующие шаги
Внедрение технологии механического соединения арматуры с использованием современного оборудования — это не просто дань моде, а необходимость диктуемая ростом требований к безопасности и скорости строительства в 2026 году. Правильно выбранный резьбонакатный станок для арматуры в строительстве становится активом, который снижает издержки, ускоряет сроки сдачи объектов и гарантирует отсутствие рекламаций со стороны технадзора. Ошибки в выборе или эксплуатации могут стоить очень дорого, поэтому подходите к вопросу системно: от проверки сертификатов до обучения персонала.
Не позволяйте устаревшим методам тормозить развитие вашего бизнеса. Анализ рынка показывает, что компании, перешедшие на накатку, увеличивают маржинальность проектов на 12-15% за счет оптимизации трудозатрат и снижения потерь материала. Если вы планируете закупку оборудования или хотите получить консультацию по подбору модели под ваши конкретные задачи, свяжитесь с нашими экспертами. Мы поможем рассчитать экономический эффект и подобрать конфигурацию, которая подойдет именно для ваших условий.
Свяжитесь с нами сегодня для получения детального коммерческого предложения и консультации инженера-технолога. Каталог резьбонакатных станков для арматуры доступен на нашем сайте, где вы можете изучить полные технические характеристики и отзывы реальных клиентов.