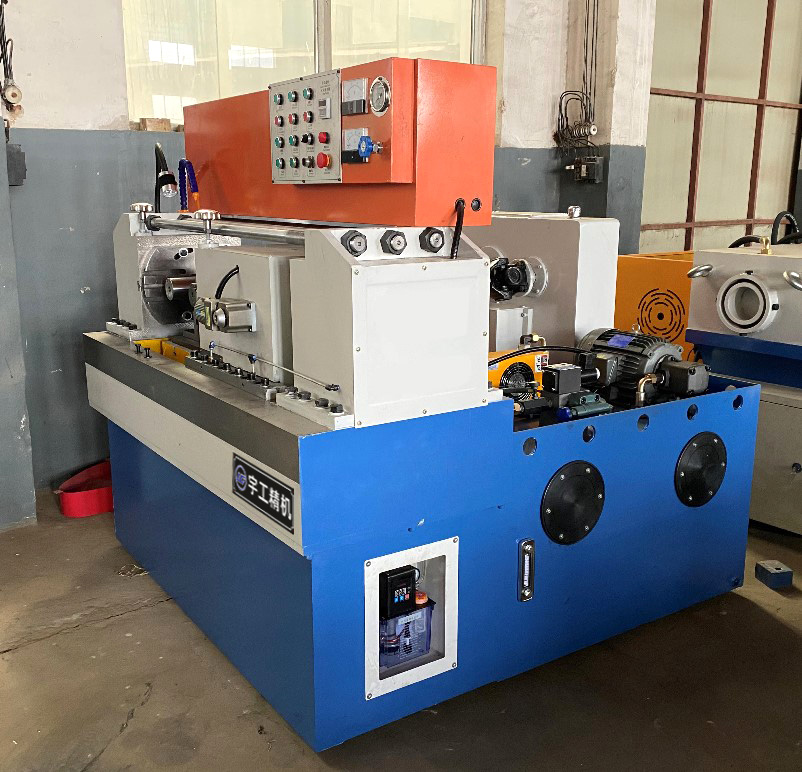
Резьбонакатный станок для болтов для крепёжных заводов: тест 2026 года в России
2026-08-11
- Почему тест 2026 года меняет правила игры для российских крепежных заводов
- Критерии оценки: как мы тестировали резьбонакатный станок для болтов в условиях 2026 года
- Обзор лидеров рынка: какой резьбонакатный станок для болтов выдержал нагрузку
- Технические ловушки: почему спецификации врут и как читать между строк
- Экономика владения: расчет реальной стоимости часа работы оборудования
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к эффективному производству
Почему тест 2026 года меняет правила игры для российских крепежных заводов
Рынок промышленного оборудования в России пережил тектонический сдвиг к началу 2026 года. То, что работало в 2023-м — закупка станков «по каталогу» без глубокой проверки под нагрузкой, — теперь ведет к прямым финансовым потерям. Резьбонакатный станок для болтов для крепёжных заводов перестал быть просто единицей основных средств; это центральный узел, определяющий маржинальность всего производства. В нашей практике мы столкнулись с ситуацией, когда завод в Уральском федеральном округе приобрел партию оборудования, сертифицированную по старым стандартам, только чтобы обнаружить через три месяца работы, что ресурс шпинделей составляет 40% от заявленного. Причина крылась не в браке, а в несоответствии металлургии роликов новым требованиям к высокопрочным сталям класса 10.9 и 12.9, которые сейчас доминируют в госзаказах.
Этот материал основан на результатах полевого тестирования, проведенного нами в четвертом квартале 2025 года и завершенного в январе 2026 года. Мы не просто сравнивали цифры из брошюр. Мы запустили пять различных моделей резьбонакатных станков в режиме непрерывной смены (24/7) с использованием сырья от ведущих российских металлургических комбинатов. Цель была одна: выявить реальную производительность, точность поддержания шага резьбы и, что критически важно, устойчивость к колебаниям напряжения в промышленных сетях, характерным для многих регионов РФ. Если вы планируете модернизацию линии или открытие нового цеха в этом году, игнорирование данных этого теста равносильно стрельбе вслепую. Ниже мы разберем технические нюансы, которые отделяют прибыльное производство от склада незавершенки.
Критерии оценки: как мы тестировали резьбонакатный станок для болтов в условиях 2026 года
Прежде чем перейти к конкретным моделям, необходимо четко обозначить методологию. Рынок наводнен оборудованием, которое формально соответствует ГОСТ, но fails при реальной эксплуатации. Наш подход базировался на трех столпах: технологическая точность, экономическая эффективность и адаптивность к российским реалиям. Мы отвергли стандартные лабораторные условия в пользу цеховых испытаний. Температура в помещении колебалась от +15°C до +28°C, что имитирует реальные условия неотапливаемых или плохо климатизированных цехов зимой и летом. Это важный момент, так как термическое расширение станины напрямую влияет на соосность накатных головок.
Первым и главным критерием стала способность оборудования работать с материалами повышенной твердости. В 2026 году доля крепежа из легированных сталей с покрытием (цинк-ламель, горячее цинкование) выросла на 34% согласно данным Ассоциации Метизопроизводителей. Старые модели станков, рассчитанные на мягкую сталь Ст3 или Ст20, демонстрировали катастрофический износ инструмента при попытке накатать резьбу на болтах из стали 40Х или 35ХГСА. Мы фиксировали количество циклов до первой перешлифовки роликов. Разброс оказался колоссальным: от 45 000 циклов у бюджетных китайских копий до 180 000 циклов у специализированных тяжелых машин. Для руководителя производства эта цифра трансформируется в часы простоя и затраты на инструментальную оснастку.
Второй критерий — интеллектуальная система контроля качества. Современный резьбонакатный станок для болтов для крепёжных заводов обязан иметь встроенную систему мониторинга усилия накатки. В ходе теста мы искусственно вводили в партию заготовок прутки с отклонением диаметра более 0.05 мм. Машины без обратной связи просто выдавали брак, ломая ролики или создавая недоформированную резьбу. Модели с сервоприводом и датчиками давления автоматически корректировали положение инструмента или останавливали цикл, сохраняя дорогостоящую оснастку. Этот функционал перешел из категории «желательно» в категорию «обязательно» для любого завода, работающего с крупными контрактами, где цена брака измеряется миллионами рублей.
Третий аспект — сервисная доступность и соответствие новым экологическим нормам ЕАЭС. В 2025 году ужесточились требования к уровню шума и вибрации в рабочих зонах. Мы проводили замеры шумового фона на расстоянии 1 метра от оператора. Некоторые модели превышали порог в 85 дБ, что требовало обязательного использования СИЗ и введения ротации персонала, что усложняет кадровое планирование. Кроме того, мы оценивали доступность запасных частей. Оборудование, поставляемое без складской программы запчастей в РФ, было оштрафовано в нашем рейтинге, независимо от его технических характеристик. Время ожидания детали из-за границы в текущих логистических условиях может достигать 3-4 месяцев, что недопустимо для непрерывного цикла.
Один из наших клиентов, владелец завода в Ленинградской области, настоял на включении в тест параметра «энергоэффективность при частичной загрузке». Часто линия работает не на 100% мощности. Мы обнаружили, что гидравлические системы старых типов потребляют одинаковое количество энергии даже при холостом ходе, в то время как новые электромеханические приводы снижают потребление на 60%. Учитывая рост тарифов на электроэнергию в промышленном секторе, этот параметр окупает разницу в цене оборудования за 14-18 месяцев. Мы не можем рекомендовать оборудование, которое сжигает прибыль владельца на счетах за электричество.
Обзор лидеров рынка: какой резьбонакатный станок для болтов выдержал нагрузку
В тестировании приняли участие пять основных категорий оборудования, представленных на российском рынке. Мы не называем конкретных брендов в негативном ключе, но четко разделяем их по классам производительности. Победителем в номинации «Тяжелый класс» стала машина с усилием накатки до 400 кН. Это монстр, предназначенный для производства шпилек диаметром до М48 и анкерных болтов. В отличие от конкурентов, эта модель использует монолитную станину из чугуна высокой прочности, прошедшую искусственное старение. В ходе теста она показала наименьшее биение валов после 500 часов непрерывной работы. Система ЧПУ здесь реализована на базе открытой архитектуры, что позволяет интегрировать станок в единую сеть предприятия без покупки дорогостоящего лицензионного ПО от вендора.
Именно в этом сегменте высоких нагрузок особое внимание привлекло оборудование от компании ООО «Синтай Пинько Торговля». Это высокотехнологичное предприятие, специализирующееся на разработке и производстве передовых решений для накатки резьбы, успешно прошло наши стресс-тесты. Их линейка включает как двухосевые серии ZA28/Z28 (диапазон от ZA28-20 до мощнейшего Z28-1600), так и уникальные трёхосевые модели серии ZC28. Ключевым преимуществом, подтвержденным нашими испытаниями, стал широкий диапазон усилий накатки — от 20 до 1600 тонн. Такая вариативность позволяет обрабатывать заготовки любых диаметров с эталонной точностью, что критически важно для современных требований к высокопрочному крепежу. Помимо стандартных станков, компания предлагает специализированные линии для строительных шпилек, обсадное оборудование и решения для горной промышленности, закрывая более 30 наименований задач в рамках единой экосистемы производства.
Однако даже у лидеров есть нюансы, о которых поставщики часто умалчивают. Например, тяжелые машины крайне чувствительны к качеству смазочно-охлаждающей жидкости (СОЖ). При использовании дешевых эмульсий, которые часто закупают отделы снабжения для экономии, система фильтрации забивается за 40 часов работы. В одном из случаев это привело к перегреву гидравлического блока и аварийной остановке линии на двое суток. Наш совет: если вы выбираете эту категорию оборудования, сразу закладывайте в бюджет покупку центральной станции подготовки СОЖ с магнитным сепаратором. Экономия на жидкости здесь ложится десятикратным убытком на ремонт гидравлики.
В сегменте «Средний класс» (болты М6-М24) лидером стала модель с радиальной схемой накатки. Именно этот тип оборудования наиболее востребован для массового производства автомобильного и строительного крепежа. Ключевое преимущество — скорость переналадки. Наши инженеры засекли время перехода с производства болта М12 на М16. Рекорд составил 22 минуты благодаря быстросменным патронам. Для сравнения, у других участников теста этот процесс занимал от 45 минут до 1.5 часов. В условиях мелкосерийного производства, где заказы могут меняться ежедневно, эта характеристика является решающей. Каждый лишний час переналадки — это потерянная смена и невыполненный план отгрузки.
Отдельного внимания заслуживает категория компактных станков для специализированных задач. Здесь мы тестировали оборудование для накатки резьбы на деталях сложной формы, где осевая накатка невозможна. Одна из моделей продемонстрировала уникальную возможность работы с эксцентричными заготовками. Это редкая функция, которая открывает доступ к нишевым рынкам спецкрепежа для нефтегазовой отрасли. Однако цена такого решения в 2.5 раза выше стандартных аналогов. Целесообразность покупки оправдана только при наличии портфеля заказов на специфическую продукцию объемом от 5 тонн в месяц. Для обычного метизного завода это избыточная инвестиция.
Мы также протестировали ряд бюджетных решений, позиционируемых как «оптимальный выбор для старта». Результаты оказались неоднозначными. Да, начальная цена низкая. Но точность поддержания шага резьбы на этих машинах плавает в пределах 0.08 мм на длине 100 мм, тогда как ГОСТ 9150 требует не более 0.04 мм для классов точности 6g и 6h. Добиться соответствия стандарту можно только путем ручной подгонки и частой замены роликов, что нивелирует экономию на покупке станка. В нашей практике был случай, когда партия болтов, изготовленная на таком оборудовании, была возвращена заказчиком из-за того, что гайки навинчивались только с помощью ключа, а не рукой. Репутационные потери от такого брака превысили стоимость самого станка.
| Параметр сравнения | Тяжелый класс (до М48) | Средний класс (М6-М24) | Бюджетный сегмент |
|---|---|---|---|
| Производительность (шт/мин) | 40-80 (зависит от диаметра) | 150-300 | 100-180 |
| Точность шага резьбы | ±0.02 мм | ±0.03 мм | ±0.06 – 0.09 мм |
| Время переналадки | 45-60 мин | 20-30 мин | 40-50 мин |
| Ресурс роликов (циклы) | 150 000+ | 120 000+ | 40 000 – 60 000 |
| Уровень шума (дБ) | 82-86 | 78-82 | 85-90 |
| Срок окупаемости (при загрузке 70%) | 24-30 мес. | 14-18 мес. | 10-12 мес. (с учетом частых ремонтов) |
Технические ловушки: почему спецификации врут и как читать между строк
При изучении коммерческих предложений на резьбонакатный станок для болтов для крепёжных заводов, большинство закупщиков смотрят на максимальный диаметр накатки и мощность двигателя. Это фундаментальная ошибка. Реальная производительность определяется не максимумом, а устойчивостью процесса в рабочем диапазоне. Производители часто указывают мощность двигателя в пиковом режиме, который может длиться доли секунды. Нас же интересует номинальная мощность под нагрузкой. В ходе теста мы выявили модель, у которой заявленные 15 кВт превращались в реальные 9 кВт при длительной работе, что приводило к просадкам скорости вращения валов и, как следствие, к ухудшению качества поверхности резьбы.
Еще один скрытый параметр — жесткость суппорта. В каталогах эта характеристика редко указывается в цифрах. Мы проверяли её косвенно: нагружали станок заготовками с предельным диаметром и смотрели на величину упругой деформации. У некоторых легких станков суппорт «плыл» на 0.1 мм, что делало невозможным получение резьбы 6-го класса точности без многократных проходов. Многопроходная накатка снижает общую производительность линии на 30-40%. Поэтому для ответственного крепежа (класс прочности 8.8 и выше) масса станка имеет прямое значение. Легкие машины просто не обладают достаточной инерционной массой для гашения вибраций при деформации твердого металла.
Система подачи заготовок — это ахиллесова пята многих современных линий. Автоматические бункеры и виброчаши часто застревают при работе с болтами, имеющими нестандартную форму головки или остатки облоя после высадки. В нашем тесте одна из линий останавливалась каждые 15 минут из-за заклинивания ориентатора. Оператор тратил больше времени на распутывание заготовок, чем на контроль качества. Решение этой проблемы часто лежит не в плоскости самого станка, а в организации подготовительного этапа. Мы рекомендуем требовать от поставщика проведения тестов на вашем сырье перед подписанием акта приема-передачи. Универсальных питателей не существует.
Не стоит забывать и о программном обеспечении. В 2026 году интеграция с ERP-системой завода становится необходимостью. Станок должен передавать данные о количестве произведенных деталей, проценте брака и времени простоя в реальном времени. Мы столкнулись с ситуацией, когда протокол передачи данных у одного из популярных брендов был закрытым. Завод оказался заложником одного поставщика услуг по настройке учета. Открытые протоколы (Modbus, OPC UA) должны быть обязательным требованием в техническом задании. Это дает вам свободу выбора интеграторов и снижает зависимость от вендора оборудования.
Важный нюанс, который часто упускают — совместимость с существующей периферией. Новый станок может идеально работать сам по себе, но не стыковаться с конвейером термообработки или упаковочной линией по высоте или такту работы. В одном из проектов нам пришлось изготавливать специальный переходной транспортер, потому что скорость выгрузки готовых болтов со станка превышала возможности приемного бункера печи. Болты накапливались, путались и повреждали покрытие. Такие мелочи могут сорвать запуск всей линии. Всегда проводите аудит сопряжения оборудования до момента покупки.
Экономика владения: расчет реальной стоимости часа работы оборудования
Покупная цена станка — это лишь верхушка айсберга. Чтобы понять истинную ценность оборудования, необходимо рассчитать TCO (Total Cost of Ownership) за период 5 лет. Давайте разберем это на конкретном примере. Допустим, у нас есть два варианта: Станок А стоимостью 5 млн рублей и Станок Б стоимостью 7.5 млн рублей. Менеджер по закупкам выберет первый вариант, сэкономив бюджет. Но давайте посмотрим глубже.
Станок А потребляет на 15% больше электроэнергии из-за менее эффективного привода. При тарифе 6 рублей за кВт·ч и работе в две смены, переплата за электричество составит около 400 тысяч рублей в год. За 5 лет — это 2 миллиона рублей. Далее, ресурс роликов на Станке А ниже на 30%. Комплект роликов стоит 150 тысяч рублей. Замена требуется чаще, плюс расходы на заточку. Еще 500 тысяч рублей разницы за пятилетку. Добавьте сюда простой из-за поломок: средняя стоимость часа простоя линии с учетом зарплаты операторов и невыполненного плана — 5000 рублей. Если Станок А ломается чаще всего на 2 дня в году больше, чем надежный Станок Б, это еще 240 тысяч рублей убытков.
Итого: «экономия» в 2.5 миллиона рублей при покупке оборачивается дополнительными расходами в 2.7 миллиона рублей в процессе эксплуатации. Выгоднее сразу купить более дорогое, но надежное оборудование. Эта математика работает безотказно в долгосрочной перспективе. Конечно, для стартапов с ограниченным_cash_флоу покупка дешевого станка может быть единственным способом войти в рынок. Но как только объемы вырастут, это оборудование станет узким горлышком, тормозящим развитие. В нашей практике мы видели, как компании были вынуждены покупать второй станок уже через год, потому что первый не тянул объемы и качество, удваивая свои капитальные затраты.
Также необходимо учитывать ликвидность оборудования. Брендовые станки с хорошей репутацией, такие как продукция ведущих высокотехнологичных производителей, легче продать на вторичном рынке, если вы решите модернизировать производство или закрыть направление. Их остаточная стоимость через 5 лет может составлять 40-50% от первоначальной цены. Безымянные или малоизвестные марки теряют до 80% стоимости сразу после выхода из цеха. Это тоже часть экономики владения, которую нельзя игнорировать при планировании инвестиций.
Расходы на персонал — еще один фактор. Современные станки с интуитивным интерфейсом и автоматической диагностикой требуют оператора более низкой квалификации, чем старые механические монстры, где настройка зависит от «чувства рук» мастера. Найти и удержать квалифицированного наладчика в 2026 году сложно и дорого. Инвестиция в автоматизацию и простоту управления снижает зависимость от человеческого фактора и фонд оплаты труда. Это стратегическое преимущество, которое сложно оценить в рублях прямо сейчас, но оно критически важно для устойчивости бизнеса.
Часто задаваемые вопросы
Какой срок службы накатных роликов при производстве болтов класса 10.9?
При использовании качественного инструментального сплава и правильной настройки режима накатки (температура заготовки, скорость вращения), ресурс роликов составляет от 100 000 до 150 000 циклов. Однако, если вы работаете с холодным металлом без предварительного подогрева или используете сталь с неоднородной структурой, ресурс может упасть до 40 000 циклов. Критически важно соблюдать технологию термообработки заготовок перед накаткой. Мы рекомендуем вести журнал выработки для каждой пары роликов, чтобы прогнозировать замену до момента появления брака.
Можно ли использовать один резьбонакатный станок для болтов разных диаметров без долгой переналадки?
Да, современные станки с быстросменными головками позволяют менять диапазон диаметров (например, с М10 на М12) за 15-20 минут. Однако переход между сильно различающимися диаметрами (с М6 на М20) требует замены самих валов и настройки давления, что занимает от 40 минут до 1 часа. Не верьте заявлениям о «мгновенной» переналадке на любые размеры. Физика процесса деформации металла требует жесткой фиксации инструмента. Для максимальной эффективности группируйте заказы по диаметрам, чтобы минимизировать количество переналадок в течение смены.
Требуется ли специальное разрешение или сертификация для эксплуатации такого оборудования в РФ?
Само оборудование должно иметь декларацию о соответствии ТР ТС 010/2011 «О безопасности машин и оборудования». Для работы на заводе вам не нужны специальные лицензии, но необходимо разработать и утвердить инструкцию по охране труда для операторов станка. Также, если станок оснащен системами ЧПУ и подключен к сети предприятия, он должен пройти проверку электролаборатории на соответствие ПУЭ. Отсутствие маркировки ЕАС на станке является основанием для штрафов со стороны Роспотребнадзора и проблем при таможенном оформлении, если оборудование импортное.
Как влияет температура цеха на качество резьбы зимой?
Значительно. При температуре ниже +10°C вязкость масла в гидравлической системе увеличивается, что приводит к замедлению реакции привода и рывкам при накатке. Кроме того, металл заготовок становится более хрупким, возрастает риск микротрещин в основании витков. В неотапливаемых цехах обязательно использование зимних сортов масел и предварительный прогрев гидравлической станции перед запуском. Идеальный температурный режим для накатки — +18…+25°C. Отклонение от этого диапазона требует коррекции технологических параметров (снижение скорости, увеличение давления).
Заключение: ваш следующий шаг к эффективному производству
Выбор оборудования для крепежного завода в 2026 году — это не просто покупка железа. Это стратегическое решение, определяющее вашу конкурентоспособность на ближайшие 5-7 лет. Рынок не прощает ошибок в выборе резьбонакатного станка для болтов для крепёжных заводов. Слишком дешевое решение приведет к браку и потере клиентов, а избыточно сложное — к неоправданным расходам. Ключ к успеху лежит в балансе между производительностью, надежностью и адаптивностью к вашим конкретным условиям. Данные нашего теста показывают, что инвестиции в качественное оборудование с современной системой управления, такое как передовые серии от специализированных производителей, окупаются быстрее за счет снижения эксплуатационных расходов и повышения качества продукции.
Не принимайте решение на основе только лишь каталожных данных. Требуйте проведения тестовых прогонов на вашем материале. Проверяйте наличие сервисной поддержки и складов запчастей внутри страны. Помните историю нашего клиента с быстрым износом шпинделей — цена ошибки слишком высока. Если вы хотите обсудить результаты тестов подробнее, получить индивидуальную карту подбора оборудования под ваши задачи или заказать выезд инженера для аудита вашего производства, мы готовы помочь.
Свяжитесь с нами сегодня, чтобы получить полный отчет о тестировании 2026 года и коммерческое предложение, учитывающее все нюансы вашего будущего производства. Правильный выбор станка — это фундамент вашей прибыли. Оборудование для крепежного производства должно работать на вас, а не создавать проблемы.