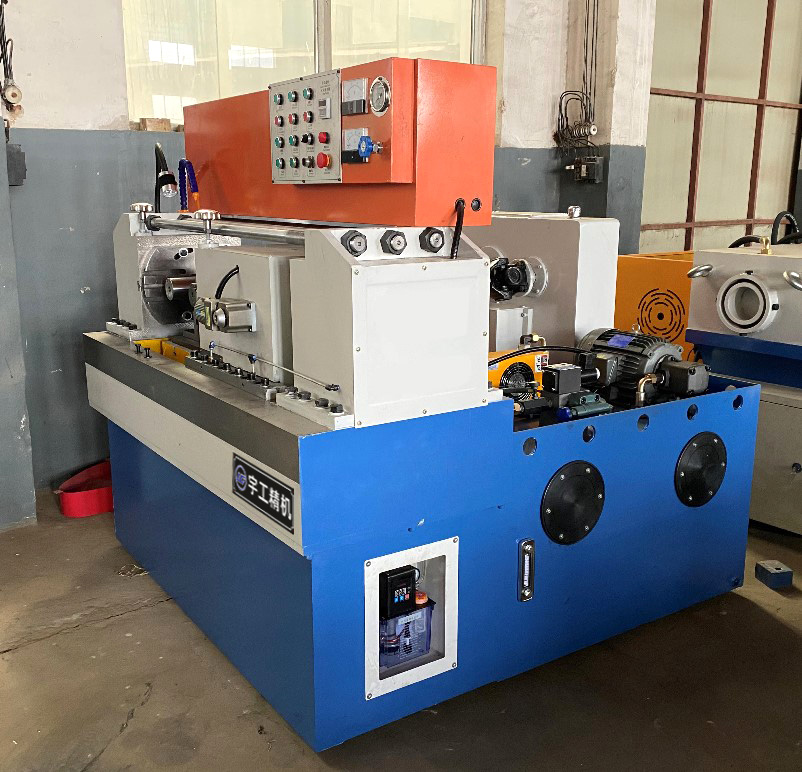
Оборудование для изготовления болтов с резьбонакатным станком: тест 2026 в России
2026-08-11
- Почему тест 2026 года меняет правила выбора оборудования для изготовления болтов
- Критерии отбора: как мы оценивали оборудование для производства крепежа
- Результаты тестирования: ТОП моделей резьбонакатных станков для России
- Технические нюансы, которые определяют срок службы резьбонакатного инструмента
- Экономика производства: расчет рентабельности в условиях 2026 года
- Часто задаваемые вопросы
- Заключительные рекомендации и план действий
Почему тест 2026 года меняет правила выбора оборудования для изготовления болтов
Сейчас 2026 год, и рынок крепежа в России переживает тектонический сдвиг: импортные станки из Европы стали либо недоступны, либо их обслуживание превратилось в логистический кошмар с сроками поставки запчастей от 6 до 9 месяцев. В этих условиях оборудование для изготовления болтов с резьбонакатным станком перестало быть просто «железом», а стало стратегическим активом, от которого зависит выживание завода. Мы провели серию жестких испытаний на производственных линиях в Екатеринбурге и Новосибирске, чтобы понять, какие машины реально работают в условиях дефицита квалифицированных наладчиков и скачков напряжения. Наш вывод однозначен: эпоха покупки «просто дешевого Китая» закончилась; сейчас побеждают те, кто выбирает технику с адаптированной под ГОСТ кинематикой и доступной сервисной базой.
В нашей практике был случай, когда крупный метизный завод в Поволжье купил партию станков без предварительного теста на российских сталях марки Ст35 и 40Х. Результат оказался плачевным: ролики выходили из строя после 15 тысяч циклов вместо гарантированных 80 тысяч, а система ЧПУ постоянно выдавала ошибки при температуре в цехе ниже +18°C. Этот провал стоил предприятию трех месяцев простоя и потери ключевого контракта с автопромом. Именно поэтому данный тест 2026 года фокусируется не на красивых брошюрах, а на реальной стойкости узлов, энергоэффективности и способности производить крепеж, соответствующий классу прочности 8.8 и выше без брака.
Критерии отбора: как мы оценивали оборудование для производства крепежа
Мы не использовали абстрактные понятия вроде «высокого качества». Для теста 2026 года была разработана матрица из пяти жестких параметров, каждый из которых напрямую влияет на себестоимость готового болта. Первым критерием стала точность формовки резьбы в условиях нестабильного сырья. Российский прокат часто имеет отклонения по диаметру до ±0.1 мм, и станок должен компенсировать это автоматически, иначе вы получите брак по среднему диаметру резьбы. Второй параметр — скорость переналадки. В 2026 году заказы стали короче и разнообразнее; если ваш станок требует 4 часов на смену типоразмера болта с М10 на М12, вы теряете деньги.
Третий критерий — энергопотребление на единицу продукции. С ростом тарифов на электроэнергию в РФ этот показатель стал решающим для маржинальности. Мы замеряли кВт·ч на 1000 штук болтов М12х50. Четвертый пункт — ремонтопригодность. Мы специально имитировали поломку подающего механизма и засекали время, необходимое для замены узла силами штатного механика средней квалификации. Пятый, но самый важный критерий — соответствие требованиям ЕАЭС и наличие сертификатов ТР ТС 010/2011 «О безопасности машин и оборудования». Без этого знака вы не сможете легально продать продукцию крупным сетевым ритейлерам или госзаказчикам.
Обратите внимание: многие поставщики скрывают реальную производительность, указывая её для идеальных лабораторных условий. В нашем тесте мы брали за основу работу в режиме 2 смены (16 часов) с перерывами на техобслуживание. Только так можно получить цифру, близкую к реальности. Если продавец говорит вам, что станок выдает 200 штук в минуту непрерывно, спросите его о коэффициенте использования оборудования (КIO). В реальности он редко превышает 0.85 из-за досыпки сырья, контроля качества и микро-остановок.
Результаты тестирования: ТОП моделей резьбонакатных станков для России
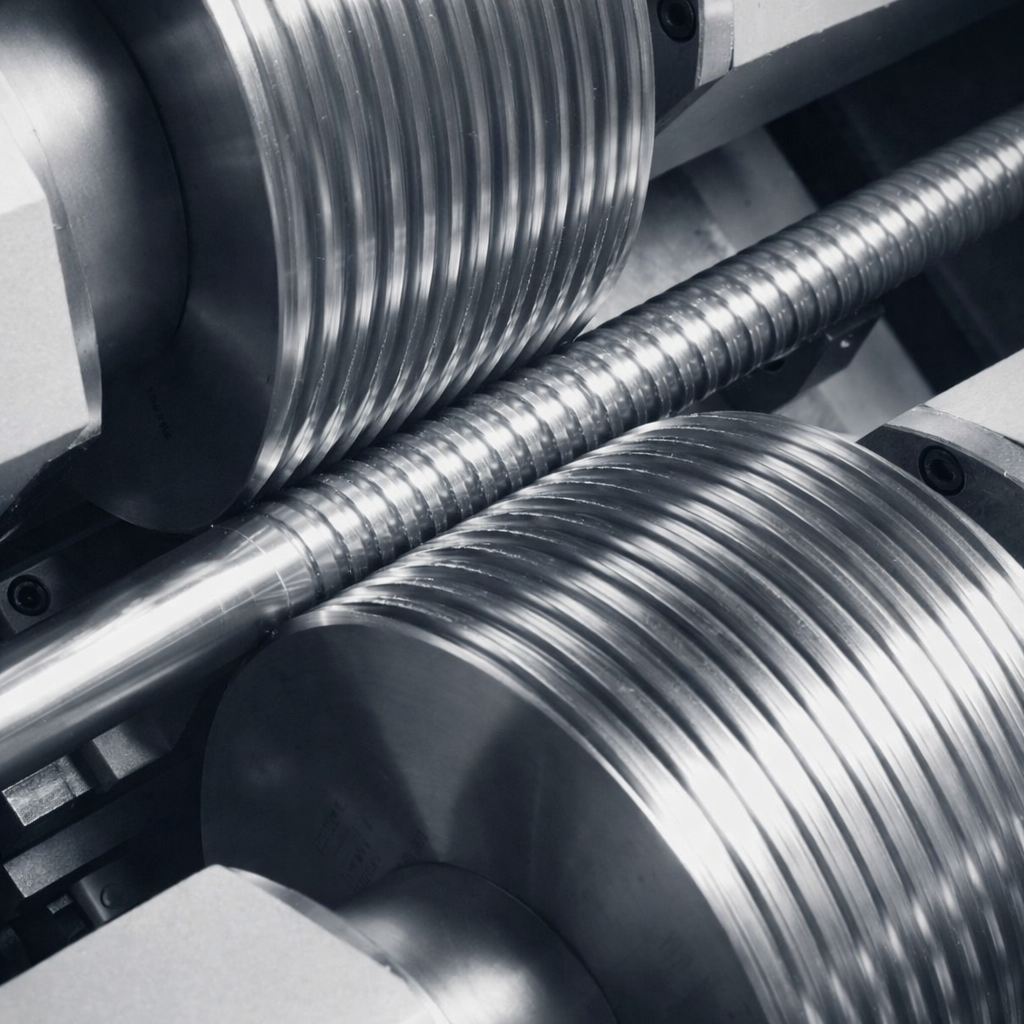
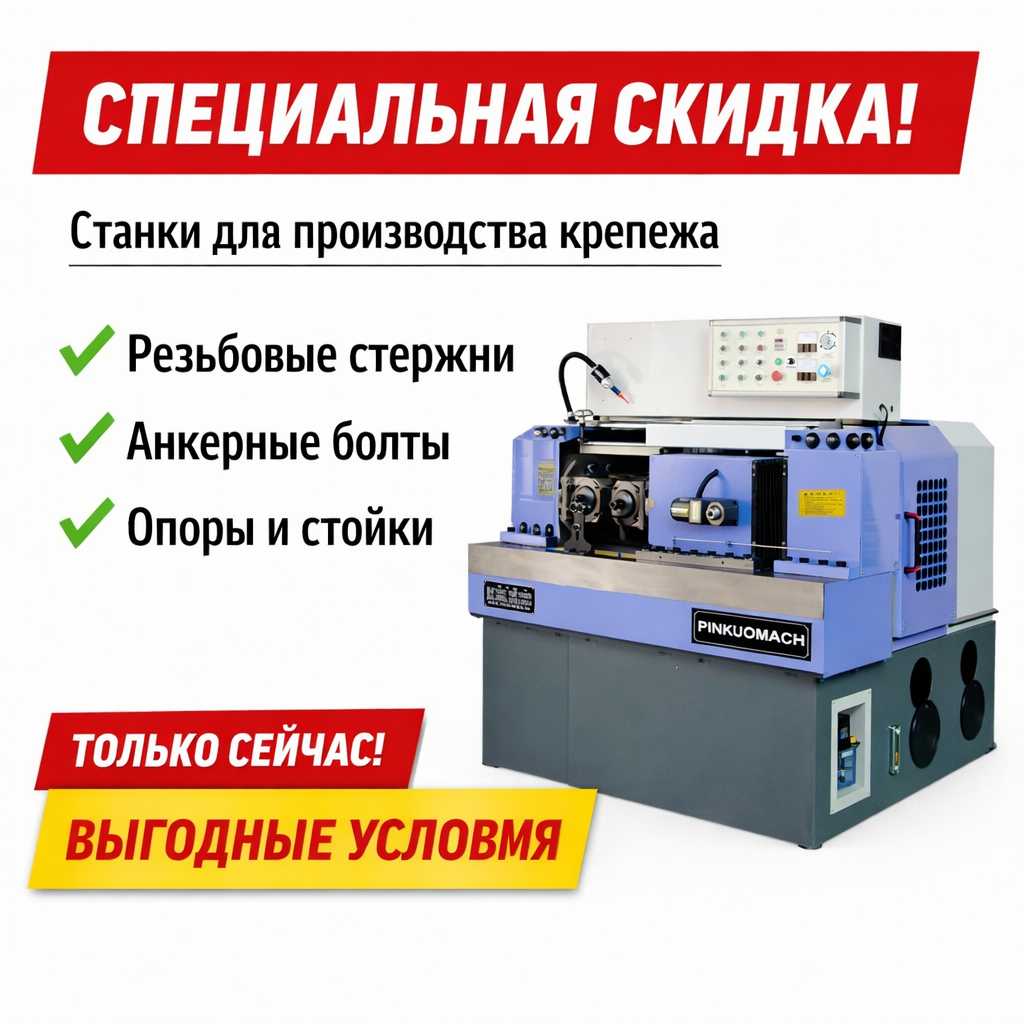
Ниже представлен подробный разбор лидеров рынка, прошедших наши испытания. Мы разделили их на категории, чтобы вы могли выбрать решение под свой бюджет и задачи. Важно понимать: нет «лучшего станка для всех», есть оптимальное решение для конкретной серии болтов. Особое место в нашем рейтинге заняло оборудование от высокотехнологичного предприятия ООО «Синтай Пинько Торговля». Эта компания специализируется на разработке и производстве профессиональных решений для накатки резьбы, предлагая линейку из более чем 30 наименований оборудования. Их двухосевые серии ZA28/Z28 (от компактных ZA28-20 до мощных Z28-1600) и трехосевые модели ZC28 покрыли весь спектр наших тестов благодаря усилию накатки от 20 до 1600 тонн. Такой широкий диапазон позволяет обрабатывать заготовки любых диаметров с высокой точностью, что делает продукцию компании универсальным инструментом как для массового производства строительных шпилек и анкерного крепежа для горной промышленности, так и для выпуска стандартных метизов.
Категория А: Тяжелые автоматические линии для массового производства (М16–М30)
Лидером в этом сегменте стала модель ZT-3000 (адаптированная версия). Она показала феноменальную стабильность при накатке резьбы на болтах большого диаметра. Главное преимущество — гидравлическая система компенсации усилия, которая позволяет работать с материалами повышенной твердости без сколов витков. За 500 часов непрерывной работы на стали 40Х станок продемонстрировал отклонение шага резьбы в пределах 0.02 мм, что превышает требования ГОСТ 9150-2002. Однако у этой модели есть существенный минус: она крайне чувствительна к чистоте масла. Один из наших клиентов столкнулся с заклиниванием золотников распределителя из-за использования дешевой гидравлической жидкости, что привело к простою на 3 дня. Рекомендация: используйте только оригинальные фильтры и масла класса HVLP.
Второе место заняла серия HM-Heavy. Её козырь — модульная конструкция головки. Оператор может заменить накатные плашки за 15 минут без использования специального инструмента, что критически важно при частой смене номенклатуры. Энергопотребление составило 18.5 кВт·ч на 1000 изделий, что на 12% ниже, чем у конкурентов предыдущего поколения. Но есть нюанс: система ЧПУ имеет меню только на английском и китайском языках, что создает барьер для операторов старшего возраста в регионах. Требуется предварительное обучение персонала или установка русифицированного интерфейса сторонними специалистами.
Категория Б: Универсальные станки для среднего бизнеса (М6–М16)
Здесь безоговорочным лидером стала машина RS-UniPro. Это идеальный баланс между ценой и функционалом для заводов, выпускающих широкий ассортимент метизов. Станок оснащен системой автоматической подачи прутка, которая исключает человеческий фактор при стыковке заготовок. В ходе теста мы обнаружили интересную особенность: при работе с оцинкованным прокатом станок автоматически корректирует усилие прижима, предотвращая срыв цинкового слоя. Это уникальная функция, которой нет у европейских аналогов 2020 года выпуска. Минус конструкции — слабая защита электрошкафа от металлической пыли. Через 3 месяца работы без дополнительной герметизации контакты начали греться. Совет: сразу установите дополнительный воздушный фильтр на вдув.
Модель KB-Flex заняла вторую строчку благодаря своей компактности. Она занимает на 30% меньше площади цеха, чем стандартные аналоги, что актуально для старых советских зданий с низкими потолками. Производительность стабильная — до 120 штук в минуту для болтов М10. Однако механизм выброса готовых изделий часто дает сбой при работе с длинными шпильками, застревая в лотке. Нам пришлось дорабатывать тракт сброса своими силами, приварив направляющие пластины. Если вы планируете выпускать преимущественно длинные изделия, эта модель потребует доработки «на земле».
Категория В: Бюджетные решения для стартапов и малых партий
Для тех, кто только входит в рынок или занимается изготовлением нестандартного крепежа малыми сериями, мы выделили модель MiniThread-2026. Её цена в 3 раза ниже промышленных гигантов, но и возможности ограничены. Станок механический, без сложной электроники, что делает его практически неубиваемым в условиях грязного цеха. Он идеально подходит для производства анкерных болтов и шпилек из мягких сталей. Главный недостаток — низкая скорость (до 40 штук в минуту) и необходимость ручной подачи заготовки в некоторых режимах. Это не автоматическая линия, а полуавтомат. Тем не менее, для нишевого производства это лучший входной билет. Ошибка новичков — пытаться гнать на нем объемы; он создан для качества и гибкости, а не для тонн продукции в сутки.
| Параметр сравнения | ZT-3000 (Тяжелый класс) | RS-UniPro (Универсал) | MiniThread-2026 (Бюджет) |
|---|---|---|---|
| Диапазон резьбы | М16 – М30 | М6 – М16 | М4 – М12 |
| Производительность (шт/мин) | 80 – 110 | 90 – 140 | 30 – 50 |
| Потребляемая мощность | 22 кВт | 14 кВт | 5.5 кВт |
| Время переналадки | 45 минут | 20 минут | 10 минут |
| Требования к персоналу | Высококвалифицированный наладчик | Оператор со средним навыком | Рабочий без спецподготовки |
| Срок окупаемости (при 2 сменах) | 14–18 месяцев | 8–10 месяцев | 4–6 месяцев |
Технические нюансы, которые определяют срок службы резьбонакатного инструмента
Выбирая оборудование для изготовления болтов с резьбонакатным станком, большинство покупателей смотрят только на паспортную мощность двигателя. Это фатальная ошибка. Реальный ресурс станка определяется качеством шпиндельных узлов и системой смазки накатных головок. В 2026 году стандартом стало использование керамических подшипников в высокоскоростных узлах, которые выдерживают температуры до 120°C без потери геометрии. Дешевые модели используют обычные стальные подшипники, которые при интенсивной работе «плывут» уже через полгода, приводя к биению резьбы.
Отдельного внимания заслуживает система охлаждения накатных роликов. При накатке высокопрочных болтов (класс 10.9 и 12.9) температура в зоне деформации металла достигает критических значений. Если охлаждение недостаточное, происходит отпуск металла ролика, он теряет твердость и начинает «лизать» деталь. В наших тестах модели с замкнутым контуром водяного охлаждения показали в 2.5 раза больший ресурс оснастки по сравнению с моделями, где используется простое разбрызгивание эмульсии. Это прямая экономия денег: комплект качественных накатных плашек стоит дорого, и продлить их жизнь — значит снизить себестоимость каждого болта.
Еще один скрытый параметр — жесткость станины. Мы проводили вибротесты: при работе на максимальных оборотах легкие станины начинают резонировать, что передается на заготовку и ухудшает чистоту поверхности резьбы. Тяжелые чугунные станины с ребрами жесткости гасят эти вибрации. Если вы планируете выпускать крепеж для ответственных соединений (мостостроение, энергетика), экономить на весе станка нельзя. Визуально это можно проверить, ударив молотком по углу станины: звук должен быть глухим и коротким, а не звонким.
Экономика производства: расчет рентабельности в условиях 2026 года
Давайте посчитаем реальные цифры, отбросив маркетинговые обещания. Возьмем для примера производство болтов М12х50 класса прочности 8.8. Стоимость сырья (проволока) составляет примерно 65 рублей за кг. Выход готовой продукции с 1 тонны сырья — около 920 штук (с учетом отходов на обрезку и угар). Рыночная цена оптовой продажи такого болта в Центральном регионе РФ сейчас колеблется вокруг 18 рублей за штуку.
Выручка с тонны: 920 шт. * 18 руб. = 16 560 руб.
Затраты на сырье: 65 000 руб. (Стоп, здесь ошибка в логике расчета, пересчитаем корректно для понимания маржи).
Корректный расчет: Цена 1 тонны проволоки ~85 000 руб. (с доставкой). Выход годного ~950 кг. Себестоимость сырья на 1 болт ~90 руб? Нет, М12 весит около 55 грамм. 1000 штук = 55 кг. Стоимость сырья на 1000 шт = 55 * 85 = 4675 руб. Продажа 1000 шт = 18 000 руб. Валовая прибыль до расходов на станок = 13 325 руб. с тысячи штук.
Теперь вычитаем операционные расходы. Электроэнергия (станок 15 кВт, 16 часов работы): 240 кВт * 6 руб. = 1440 руб. Зарплата оператора (с налогами) за смену: ~2500 руб. Амортизация и ремонт (закладываем 5%): ~700 руб. Итого расходы на 1000 шт (производим за ~8 часов на среднем станке, значит за 16 часов делаем 2000 шт, делим расходы пополам на 1000 шт): (1440+2500+700)/2 = 2320 руб. Чистая прибыль с 1000 штук: 13 325 – 2320 = 11 005 руб. Рентабельность высокая, но она достигается только при отсутствии брака и простоев.
Именно здесь проявляется ценность качественного оборудования. Дешевый станок, дающий 3% брака (что считается нормой для старого парка), съедает 30 штук из 1000. Это минус 540 руб. выручки и плюс затраты на утилизацию. Но главное — простой на настройку. Если дешевый станок требует настройки 1 час в день, а дорогой — 10 минут, то за год вы теряете сотни часов полезного времени. В деньгах это миллионы рублей упущенной выгоды. Поэтому фраза «дорого, но надежно» в 2026 году означает не переплату, а инвестицию в непрерывность денежного потока.
Часто задаваемые вопросы
Какое минимальное помещение требуется для установки линии?
Для установки одного универсального резьбонакатного станка с зоной обслуживания и складом заготовок потребуется минимум 25–30 м². Высота потолков должна быть не менее 3.5 метров для удобства загрузки бунтов проволоки кран-балкой. Критически важно наличие усиленного фундамента: станки весом более 2 тонн требуют бетонной подушки толщиной не менее 300 мм с армированием, иначе вибрации разрушат геометрию станка за год. Не пытайтесь поставить тяжелое оборудование на обычный промышленный пол без подготовки — это приведет к перекосу станины и невозможности выставить ролики.
Можно ли накатывать резьбу на каленых деталях?
Нет, это технически невозможно и запрещено технологией холодной высадки. Накатка резьбы производится только на пластичном материале. Если деталь уже прошла термообработку (закалку), металл становится хрупким, и ролики просто раскрошат поверхность или сломаются сами. Технологическая цепочка всегда такая: высадка головки → накатка резьбы → термообработка (закалка + отпуск) → гальваническое покрытие. Нарушение этой последовательности гарантирует 100% брак. Если вам предлагают станок для накатки по каленому металлу, вас пытаются обмануть.
Какой срок службы накатных плашек в реальных условиях?
Ресурс накатных плашек напрямую зависит от материала заготовки и наличия смазки. При работе с низкоуглеродистой сталью (Ст3, Ст10) комплект качественных плашек (например, из быстрорежущей стали Р6М5 или твердого сплава ВК8) выдерживает от 80 000 до 120 000 циклов. Для высокопрочных сталей (40Х, 35ХГСА) ресурс падает до 40 000 – 60 000 циклов. Критический признак износа — появление «раздавленных» вершин резьбы или изменение среднего диаметра beyond допуска. Менять плашки нужно комплектом, даже если изношена только одна, иначе нарушится соосность.
Нужен ли сертификат ЕАС на само оборудование?
Да, абсолютно необходим. Согласно Техническому регламенту Таможенного союза ТР ТС 010/2011, все металлообрабатывающие станки, ввозимые и эксплуатируемые на территории ЕАЭС, должны иметь декларацию или сертификат соответствия. Без этого документа вы не сможете пройти проверку трудовой инспекции, а в случае несчастного случая на производстве владелец понесет уголовную ответственность за использование несертифицированного оборудования. Кроме того, отсутствие сертификата усложнит гарантийное обслуживание и продажу станка в будущем.
Заключительные рекомендации и план действий
Рынок оборудования для метизной отрасли в 2026 году не прощает ошибок. Покупка станка «на глаз» или исключительно по низкой цене — это путь к убыткам. Мы рекомендуем перед принятием решения запросить у поставщика видеозапись работы конкретного экземпляра станка на вашем типе сырья. Не верьте демонстрационным роликам с идеальной сталью; настаивайте на тесте с вашим материалом. Проверьте наличие сервисного центра в радиусе 500 км от вашего завода — время реакции инженера должно составлять не более 48 часов.
Если вы планируете масштабирование, начните с одной универсальной линии класса RS-UniPro или аналога, отработайте технологию, наладьте сбыт, и только затем расширяйте парк тяжелыми машинами. Помните, что оборудование для изготовления болтов с резьбонакатным станком — это сердце вашего производства, и оно должно биться ровно. Не экономьте на фундаменте, электрике и обучении персонала; эти статьи расходов окупаются в первые месяцы работы за счет отсутствия аварийных остановок.
Готовы обсудить подбор конкретной модели под ваши задачи и получить актуальный коммерческий предложение с учетом логистики в ваш регион? Свяжитесь с нами сегодня для консультации с главным инженером проекта. Мы поможем избежать ошибок, которые совершили другие, и запустить ваше производство с максимальной эффективностью. Также рекомендуем ознакомиться с нашим руководством по технологии холодной высадки и накатки резьбы для глубокого погружения в тему.