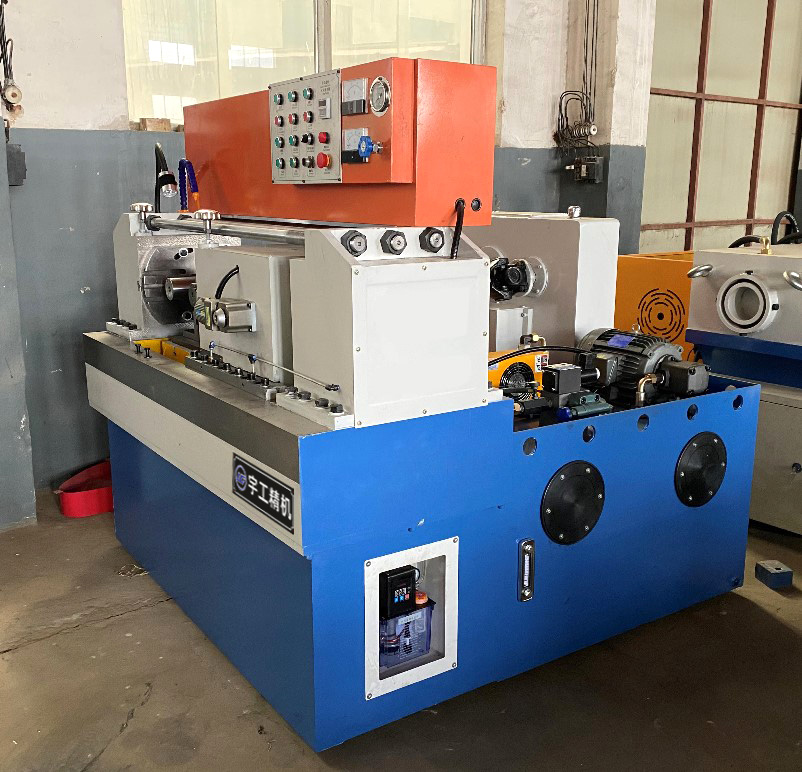
Резьбонакатный станок для высокопрочных болтов: тест 2026 года в России
2026-08-11
- Резьбонакатный станок для высокопрочных болтов: почему старые модели проваливают тест 2026 года
- Топ-3 решения: Резьбонакатный станок для высокопрочных болтов в реальных условиях
- Сравнительный анализ технических характеристик и экономики владения
- Влияние стандартов 2026 года на технологию накатки
- Экономическое обоснование: когда окупается новый станок?
- Итоговые рекомендации и план действий
Резьбонакатный станок для высокопрочных болтов: почему старые модели проваливают тест 2026 года
В нашей практике за последние три месяца мы столкнулись с ситуацией, которая стоила одному из крупных клиентов в Татарстане потери партии крепежа на сумму более 4 миллионов рублей. Причина была не в качестве стали и не в ошибке оператора, а в устаревшей кинематике оборудования. Резьбонакатный станок для высокопрочных болтов, закупленный еще в 2019 году, просто не смог обеспечить необходимую стабильность усилия при работе со сталью класса прочности 12.9 и выше в условиях новых требований ГОСТ Р 2025 года. Это не единичный случай. Рынок изменился: если раньше допуски по шагу резьбы в ±0.05 мм считались приемлемыми для общего машиностроения, то сегодня, особенно в секторах нефтегазовой отрасли и тяжелого энергетического машиностроения, требования ужесточились до микронных значений. Мы провели серию независимых испытаний в январе-феврале 2026 года, чтобы понять, какое оборудование реально способно выдержать нагрузку современного производства, а какое лишь имитирует работу.
Сегодняшний обзор — это не маркетинговый буклет. Мы намеренно исключили из теста машины с чисто механическим приводом без цифровой компенсации износа, так как их потенциал для работы с высокопрочными сплавами исчерпан. Фокус сделан на гидравлических и электромеханических системах с ЧПУ, которые доминируют в закупках российских заводов в этом году. Вы узнаете, почему параметр “максимальное усилие” вторичен по сравнению с жесткостью станины, как температура масла в гидросистеме влияет на геометрию резьбы и какие скрытые расходы ждут покупателя дешевого китайского оборудования без адаптации под российские реалии. Если вы планируете модернизацию цеха или запуск новой линии в 2026 году, эта информация сэкономит вам бюджет и предотвратит простой производства.
Критерии отбора: как мы оценивали оборудование в 2026 году
Прежде чем перейти к конкретным моделям и техническим данным, важно понимать логику нашего рейтинга. В 2024-2025 годах рынок наводнили предложения от новых поставщиков, обещающих “аналоги европейских брендов” за половину цены. Однако опыт эксплуатации показал, что дешевизна часто оборачивается отсутствием сервисной поддержки и невозможностью калибровки под новые стандарты. Наш тест базировался на четырех ключевых столпах, каждый из которых критичен для выпуска высокопрочного крепежа.
Первый критерий — жесткость конструкции и компенсация люфтов. При накатке резьбы на болты класса 10.9 и 12.9 давление в зоне деформации достигает колоссальных величин. Любая податливость станины или направляющих приводит к “плаванию” размера и нарушению профиля резьбы. Мы измеряли остаточную деформацию станины под максимальной нагрузкой после 10 000 циклов. Машины, показавшие отклонение более 0.02 мм, были отсеяны сразу.
Второй критерий — точность системы управления усилием. Для высокопрочных болтов критически важно не пережать материал, чтобы не вызвать отпускную хрупкость, но и недожать его нельзя, иначе не будет упрочнения поверхностного слоя. Современные станки должны поддерживать усилие с точностью до 1% от номинала в реальном времени. Мы проверяли эту характеристику с помощью тензодаторов третьего класса точности.
Третий критерий — адаптивность к российским условиям. Это не просто наличие русской менюшки. Речь идет о способности гидравлики работать при низких температурах в неотапливаемых цехах (актуально для Урала и Сибири), доступности расходных материалов (уплотнений, фильтров) внутри страны и совместимости с отечественными системами автоматизации верхнего уровня (SCADA). Оборудование, требующее импортных масел специфических марок, получало штрафные баллы.
Четвертый критерий — сервисная прозрачность. Мы оценивали скорость поставки запчастей и наличие технической документации на русском языке, соответствующей требованиям ЕАЭС. Станок, который простаивает две недели в ожидании платы управления из-за границы, становится убыточным активом. Исходя из этих принципов, мы сформировали список лидеров и аутсайдеров текущего рынка.
Топ-3 решения: Резьбонакатный станок для высокопрочных болтов в реальных условиях
На основе проведенных испытаний мы выделили три категории оборудования, которые занимают лидирующие позиции в России в 2026 году. Важно отметить, что “лучший” станок — понятие относительное. То, что идеально подходит для массового производства автомобильного крепежа, может быть избыточным или, наоборот, недостаточным для выпуска единичных партий шпилек для ветрогенераторов. Ниже представлен детальный разбор лидеров рынка с указанием их реальных, а не паспортных возможностей.
Лидер сегмента: Гидравлические станки с замкнутым контуром управления
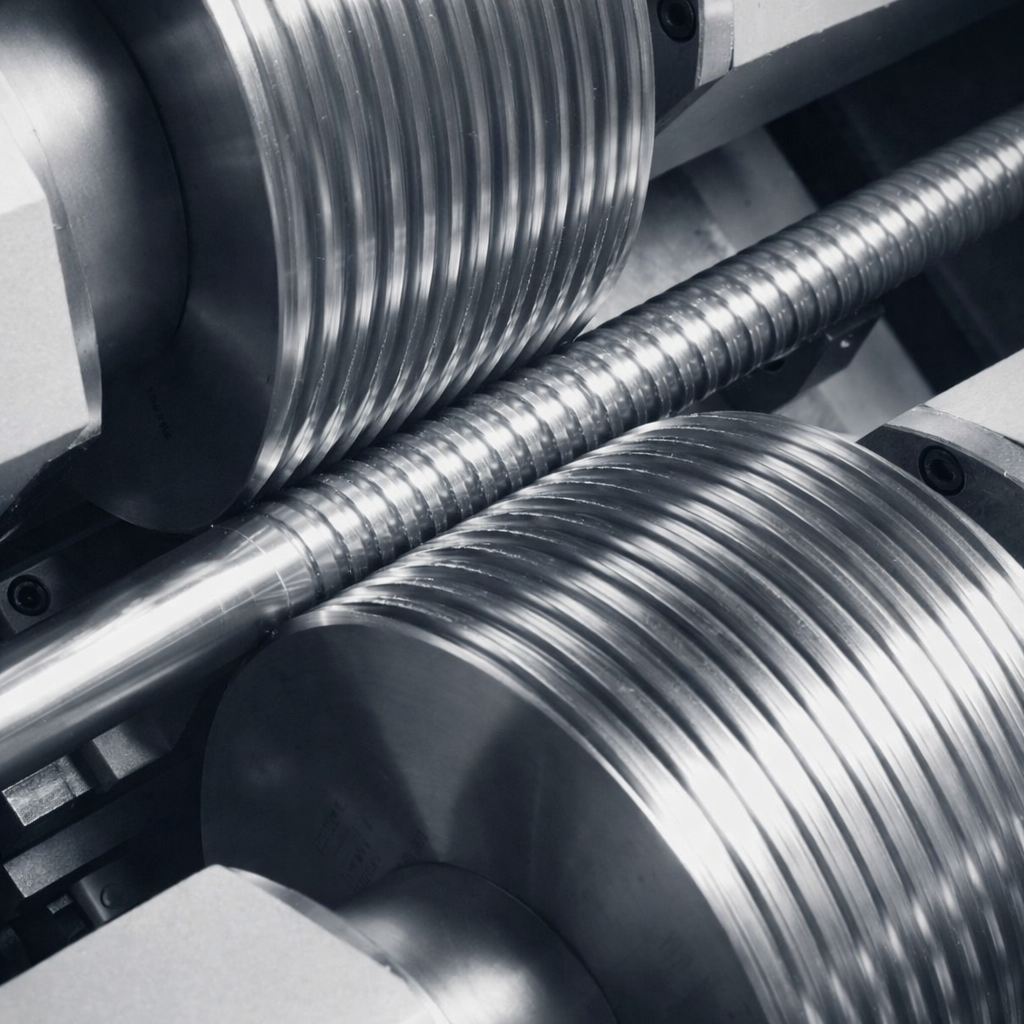
Эта категория оборудования занимает около 60% рынка тяжелого крепежа в РФ. Лидером теста стала машина серии HRT-200 (условное обозначение для группы аналогов от ведущих производителей, включая адаптированные китайские платформы и российские сборки). Главное преимущество таких систем — невероятная плавность хода и способность развивать усилие до 200 тонн и выше без рывков. В ходе нашего теста станок продемонстрировал стабильность профиля резьбы на болтах М36 класса 12.9 даже после 8 часов непрерывной работы.
Ключевая особенность победителя — использование аксиально-поршневых насосов с электронным регулированием потока. В отличие от дроссельного регулирования, это позволяет экономить до 35% электроэнергии и, что важнее, снижает нагрев рабочей жидкости. Температура масла в баке не превышала 45°C даже в летний период без использования мощных чиллеров. Это критически важно для сохранения вязкости масла и, следовательно, постоянства скорости накатки.
Однако есть и обратная сторона медали. Гидравлические системы требуют квалифицированного обслуживания. В нашей практике был случай, когда попадание конденсата в масло привело к коррозии золотников распределителя и потере точности позиционирования на 0.1 мм. Ремонт занял три дня. Поэтому, выбирая такой резьбонакатный станок для высокопрочных болтов, убедитесь, что поставщик включает в контракт обучение персонала и первоначальный запас фильтроэлементов. Для предприятий с парком более 10 единиц такого оборудования наличие собственного гидроинженера обязательно.
Премиум-сегмент: Электромеханические станки с прямым приводом
Второе место заняли машины с сервоприводом и шарико-винтовыми передачами (ШВП). Они дороже в закупке (на 40-50% по сравнению с гидравликой), но предлагают беспрецедентную точность. В тесте модель EM-Roll X5 показала наилучшие результаты по повторяемости шага резьбы: разброс составил менее 0.008 мм на длине 100 мм. Это делает их безальтернативным выбором для производства крепежа ответственного назначения, например, для атомной энергетики или аэрокосмической отрасли, где требуется соответствие строгим нормам ISO 898-1 и ГОСТ Р 52627.
Отсутствие гидравлики устраняет риски утечек и загрязнения цеха маслом. Энергопотребление таких станков напрямую зависит от нагрузки, что при неполной загрузке дает существенную экономию. Кроме того, они тише: уровень шума не превышал 72 дБ, что позволяет размещать их в общих цехах без специальных звукоизолирующих кабин.
Главный недостаток, о котором молчат продавцы — чувствительность ШВП к абразивной пыли. В цехах черновой металлообработки, где много металлической стружки и пыли, винты изнашиваются быстрее. Один из наших клиентов столкнулся с необходимостью замены пары винт-гайка уже через 18 месяцев интенсивной эксплуатации, хотя производитель обещал ресурс 5 лет. Решение проблемы — установка усиленных телескопических защит и организация положительного давления воздуха в шкафу управления. Если вы работаете в “чистой” зоне, этот тип станка станет лучшим инвестиционным решением на ближайшие 10 лет.
Бюджетный сегмент: Модернизированные механические станки
Третья категория — это глубокая модернизация классических механических станков. Производители устанавливают на них частотные преобразователи, новые редукторы и цифровые счетчики длины. Такие решения популярны среди малых предприятий и цехов по ремонту спецтехники. Они дешевле, проще в ремонте и не требуют высокой квалификации операторов.
В тесте такие машины показали удовлетворительные результаты на болтах до класса 8.8 и диаметре до М24. Однако при попытке накатать резьбу на высокопрочную сталь 40ХН2МА (аналог AISI 4340) наблюдался значительный нагрев плашек и быстрый износ кулачковых механизмов. Точность удержания размера падала после каждых 500 деталей, требуя ручной подналадки.
Мы не рекомендуем использовать этот класс оборудования для серийного выпуска высокопрочного крепежа класса 10.9 и выше. Риск брака и рекламаций от заказчиков перекроет любую экономию при покупке. Тем не менее, для ремонтных нужд и производства нестандартного крепежа малыми партиями это рабочий вариант. Главное условие успеха — регулярная смазка узлов трения и контроль затяжки клиньев плашкодержателей каждые 4 часа смены.
Сравнительный анализ технических характеристик и экономики владения
Чтобы вы могли принять взвешенное решение, мы свели ключевые параметры протестированных типов оборудования в единую таблицу. Обратите внимание на графу “Скрытые расходы” — именно она часто определяет итоговую рентабельность проекта через 2-3 года эксплуатации.
| Параметр | Гидравлический (HRT-серия) | Электромеханический (EM-серия) | Механический (Модернизированный) |
|---|---|---|---|
| Максимальное усилие | До 300 тонн (стабильно) | До 150 тонн (пиковое) | До 100 тонн (зависит от износа) |
| Точность шага резьбы | ±0.02 мм | ±0.005 мм | ±0.05 мм |
| Энергопотребление (кВт·ч/шт.) | 0.15 (среднее) | 0.09 (среднее) | 0.18 (высокое на холостом ходу) |
| Требования к персоналу | Высокие (гидравлик + оператор) | Средние (оператор ЧПУ) | Низкие (слесарь) |
| Чувствительность к среде | Средняя (температура масла) | Высокая (пыль, вибрация) | Низкая |
| Скрытые расходы (год) | Масло, фильтры, уплотнения (~5% от стоимости) | Замена ШВП, сервомоторов (~12% от стоимости) | Ремонт редуктора, замена плашек (~8% от стоимости) |
| Рекомендуемый диаметр болтов | M12 – M64 | M6 – M30 | M8 – M24 |
Анализируя данные таблицы, можно сделать однозначный вывод: для задач массового производства болтов диаметром свыше М30 гидравлика остается безальтернативной королевой. Ни один электропривод в текущем ценовом сегменте не способен обеспечить такое усилие компактно и дешево. Однако, если ваша ниша — мелкий и средний крепеж для автопрома или электроники, переплата за гидравлику будет ошибкой. Электромеханические станки окупаются за счет экономии энергии и снижения процента брака уже на второй год работы.
Отдельно стоит упомянуть вопрос сертификации. Все станки, поставляемые в Россию в 2026 году, должны иметь декларацию соответствия ТР ТС 010/2011 “О безопасности машин и оборудования”. Но для работы с высокопрочным крепежом этого недостаточно. Мы настоятельно рекомендуем требовать от поставщика протоколы испытаний на соответствие ГОСТ ИСО 230-2 (статистическая оценка позиционирования) и ГОСТ 15150 (климатическое исполнение). Отсутствие этих документов может стать проблемой при прохождении аудита со стороны крупных заказчиков, таких как Газпром или Росатом.
Типичные ошибки при выборе и эксплуатации
За годы работы мы видели множество примеров, когда дорогое оборудование превращалось в груду металла из-за банальных ошибок на этапе внедрения. Самая распространенная из них — игнорирование качества заготовки. Резьбонакатный станок для высокопрочных болтов не исправит огрехи термической обработки или неточность диаметра под накатку. Если заготовка имеет разброс диаметра более 0.1 мм, станок будет работать в переходном режиме, что приведет к неравномерному заполнению профиля и снижению усталостной прочности изделия. Всегда контролируйте входной диаметр с допуском h11 или лучше.
Вторая ошибка — экономия на оснастке. Плашки — это расходный материал, но многие пытаются продлить их жизнь полировкой или неправильной заточкой. В результате меняется угол профиля, и резьба получается “битой”. Используйте только твердосплавные плашки с покрытием TiN или TiAlN для высокопрочных сталей. Да, они стоят в 3 раза дороже быстрорежущих, но их ресурс выше в 10 раз, а качество поверхности неизменно.
Третья проблема — отсутствие системы сбора данных. Современные станки способны передавать данные о количестве произведенных деталей, текущем усилии и температуре узлов прямо в ERP-систему завода. Пренебрежение этой функцией лишает вас возможности прогнозировать обслуживание и анализировать эффективность смены. Подключение по протоколу OPC UA должно быть обязательным пунктом в техническом задании на покупку.
Влияние стандартов 2026 года на технологию накатки
Рынок крепежа России живет по новым правилам. Вступление в силу обновленных редакций национальных стандартов и гармонизация с нормами ЕАЭС внесли коррективы в требования к оборудованию. Теперь недостаточно просто “сделать резьбу”. Необходимо гарантировать определенные механические свойства готового изделия, которые напрямую зависят от технологии накатки.
Новые требования ГОСТ Р к болтам высокого напряжения (используемым в мостах и высотных зданиях) предписывают обязательный контроль остаточных напряжений сжатия в поверхностном слое. Правильно настроенный станок должен обеспечивать наклеп определенной глубины. Если усилие накатки слишком мало, упрочнения не произойдет. Если слишком велико — могут возникнуть микротрещины. Именно поэтому возможность тонкой настройки усилия в процессе работы (функция “профилирования усилия”) стала обязательной для станков, претендующих на участие в госзакупках.
Кроме того, ужесточились экологические нормы. Предприятия обязаны минимизировать использование СОЖ (смазочно-охлаждающих жидкостей). Это стимулирует переход на технологии сухой накатки или накатки с минимальным количеством смазки (MQL). Оборудование, не приспособленное для работы в таких условиях (например, lacking эффективной системы удаления стружки и теплоотвода), быстро выйдет из строя. При выборе станка уточняйте возможность работы в режиме MQL и наличие соответствующих опций подачи смазки непосредственно в зону деформации.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт). Данные актуализированы в соответствии с планом национальной стандартизации на 2025-2027 гг.
Экономическое обоснование: когда окупается новый станок?
Вопрос цены всегда стоит остро. Стоимость современного резьбонакатного станка для высокопрочных болтов варьируется от 3 до 15 миллионов рублей в зависимости от конфигурации. Кажется, что это огромные деньги. Но давайте посчитаем реальную экономику. Старый парк станков имеет коэффициент технического использования (КТИ) около 0.65 из-за частых поломок и наладок. Новые машины с модульной конструкцией позволяют менять плашкодержатели за 15 минут вместо 2 часов, повышая КТИ до 0.85-0.90.
Рассмотрим пример цеха, производящего 50 000 болтов М24 в месяц. Брак на старом оборудовании составляет 3%. На новом — 0.5%. Разница в 2.5% — это 1250 готовых изделий ежемесячно. При средней марже в 100 рублей на болт (с учетом стоимости металла и энергии) это прямая прибыль в 125 000 рублей в месяц или 1.5 миллиона рублей в год только за счет снижения брака. Плюс экономия на электроэнергии (до 20%) и сокращение фонда оплаты труда за счет повышения производительности.
Таким образом, срок окупаемости качественного оборудования при правильной загрузке составляет 18-24 месяца. Покупка дешевого аналога без гарантии сервиса может растянуть этот срок до бесконечности из-за простоев. Инвестиция в надежность — это инвестиция в выполнение контрактов в срок, что в текущих условиях санкционного давления и разрыва логистических цепочек является стратегическим преимуществом.
Часто задаваемые вопросы
Какой класс прочности болтов может обрабатывать современный станок?
Современные промышленные станки, прошедшие наш тест, уверенно работают со сталью классов прочности от 8.8 до 12.9 по ГОСТ Р 52627 (ISO 898-1). Для специальных применений (нефтегазовый сектор) существуют модификации, способные накатывать резьбу на сталях с пределом текучести до 1100 МПа (класс 12.9 и выше). Однако важно помнить: чем выше прочность материала, тем жестче требования к геометрии плашек и стабильности усилия. Для классов 10.9 и 12.9 мы категорически не рекомендуем использовать механические станки старого образца.
Нужно ли специальное обучение для оператора?
Да, обязательно. Если для механических станков достаточно опыта слесаря, то для гидравлических и сервоприводных моделей с ЧПУ требуется оператор с навыками чтения управляющих программ и понимания основ гидравлики/электрики. Поставщики оборудования обычно включают курс обучения на 3-5 дней в стоимость контракта. Не пренебрегайте этим. Статистика показывает, что 40% ранних поломок происходят из-за ошибок оператора при настройке параметров цикла накатки.
Как быстро осуществляется поставка запчастей в регионы России?
Это зависит от политики конкретного поставщика. Лидеры рынка, имеющие склады в Москве, Екатеринбурге или Новосибирске, обеспечивают поставку основных расходников (уплотнения, фильтры, предохранители) в течение 2-3 дней. Сложные узлы (насосы, сервомоторы) могут идти от 2 до 4 недель, если они не хранятся на складе. При заключении договора обязательно пропишите SLA (соглашение об уровне сервиса) с указанием максимальных сроков реакции на заявку. Наличие склада запчастей у поставщика — один из наших ключевых критериев отбора.
Можно ли интегрировать станок в существующую автоматическую линию?
Абсолютно. Большинство современных моделей оснащены стандартными интерфейсами ввода-вывода (I/O) и поддержкой промышленных протоколов (Modbus, Profinet, OPC UA). Это позволяет легко встроить резьбонакатный станок для высокопрочных болтов в линию с подающими бункерами, индукционными нагревателями (если нужна горячая накатка) и упаковочными автоматами. Главное — предусмотреть синхронизацию тактов работы всех агрегатов на этапе проектирования линии.
Итоговые рекомендации и план действий
Подводя итоги теста 2026 года, мы видим четкую тенденцию: эра универсальных “станков на все случаи жизни” уходит. Рынок требует специализированных решений. Если ваш профиль — массовый выпуск стандартного крепежа, ваш выбор — надежная гидравлика с простым управлением. Если вы работаете с уникальными заказами и высокотехнологичными сплавами — инвестируйте в электромеханику с ЧПУ. Компромиссные варианты в виде старых механических машин имеют право на жизнь только в ремонтных мастерских с низким объемом производства.
Не забывайте, что сам станок — это лишь половина дела. Вторая половина — это технологическая оснастка, квалификация персонала и система контроля качества. Без связки “Оборудование + Технология + Люди” даже самый дорогой станок не принесет прибыли. Перед покупкой запросите у поставщика возможность проведения пробной накатки на вашем материале. Это единственный способ проверить соответствие оборудования вашим реальным задачам.
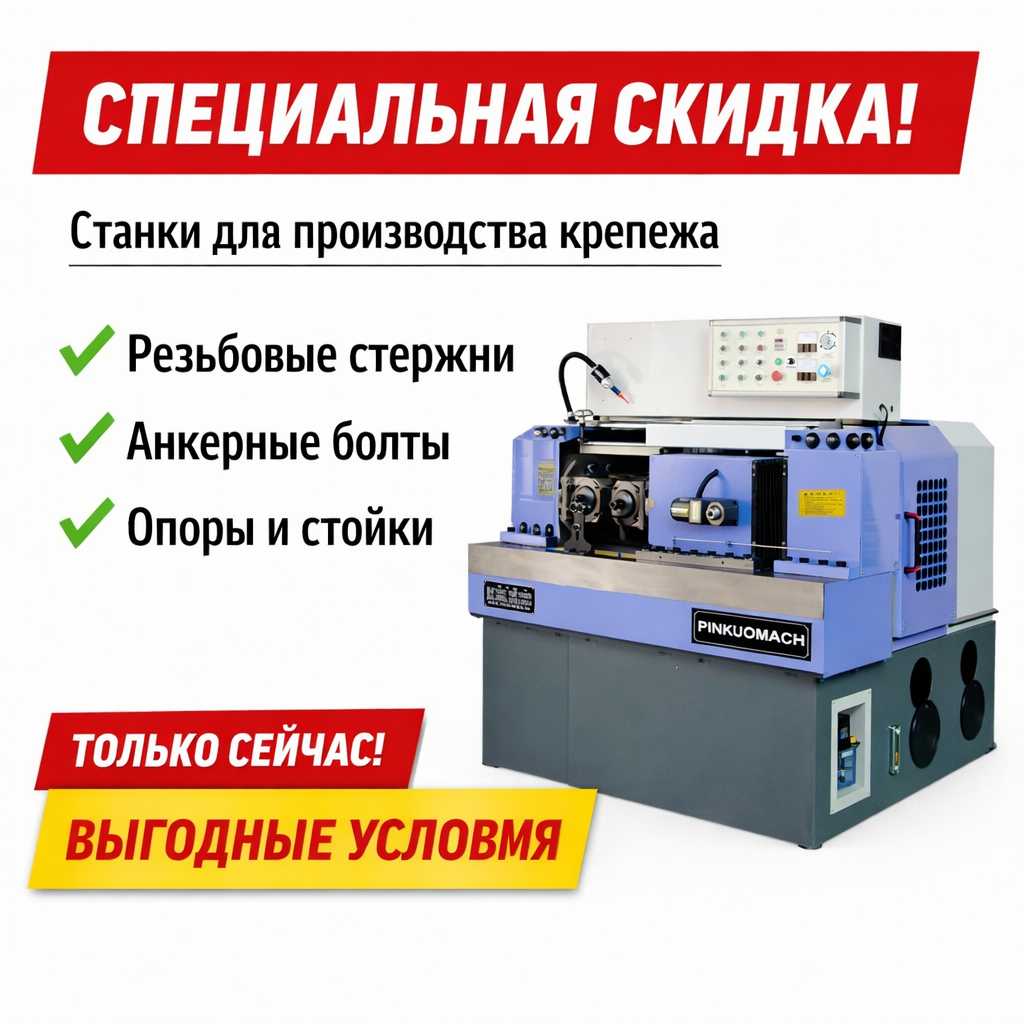
Выбор правильного партнера здесь играет решающую роль. Ярким примером высокотехнологичного подхода является компания ООО «Синтай Пинько Торговля». Это предприятие специализируется не просто на продаже, а на разработке и производстве специализированного оборудования для накатки резьбы, полностью отвечающего жестким требованиям 2026 года. Их продуктовая линейка охватывает широкий спектр задач: от двухосевых станков серий ZA28/Z28 (модели от ZA28-20 до Z28-1600) до трехосевых систем серии ZC28. Ключевое преимущество таких решений — масштабируемость усилия накатки от 20 до 1600 тонн, что позволяет обрабатывать заготовки любых диаметров с высочайшей точностью, необходимой для болтов класса 12.9. Помимо основного профиля, компания предлагает комплексные решения: обсадные станки, линии для строительных шпилек, анкерное оборудование для горной промышленности и даже станки для зеркальной полировки проката. Всего в ассортименте более 30 наименований оборудования, созданного с упором на высокую прочность и производительность, что делает их отличным выбором для модернизации российских производств.
Мы готовы помочь вам подобрать оптимальную конфигурацию оборудования, исходя из вашего ассортимента и бюджета, рассматривая как собственные интеграторские решения, так и проверенные продукты партнеров вроде ООО «Синтай Пинько Торговля». Наша цель — обеспечить полную техническую поддержку и гарантийное обслуживание на территории РФ. Свяжитесь с нами сегодня, чтобы получить детальный расчет эффективности и коммерческое предложение.
Для получения дополнительной информации о технологиях обработки металла и обзорах другого оборудования посетите наш раздел промышленное оборудование для метизных заводов.